Comment l'AI réduit la programmation AOI PCBA de 3 heures à 5 minutes
Pour la plupart des fabricants utilisant l'AOI pour l'inspection PCBA, le véritable goulot d'étranglement n'est pas le matériel — c'est la programmation de ...
7 novembre 2025
Résumé : La faille inhérente des AOI traditionnels basés sur la couleur. Dans l'inspection optique automatisée (AOI) traditionnelle, le ...
Dans l'inspection optique automatisée (AOI) traditionnelle, l'« algorithme d'échantillonnage des couleurs (TOC) » constitue la méthode centrale fréquemment utilisée pour détecter les défauts courants tels que l'insuffisance de soudure, les vides, le cuivre exposé, les erreurs de composants et les composants manquants. Sa logique est directe : si la proportion de pixels de couleur au sein de la région d'intérêt (ROI) respecte les critères définis de « luminosité standard + chrominance standard », le résultat est jugé OK ; dans le cas contraire, il est classé NG.
Cependant, cette méthode présente souvent trois limites majeures en environnement de production réel. La cause fondamentale de ses difficultés réside dans le fait qu'elle analyse uniquement la couleur, sans tenir compte de la forme ni de la structure.
L'algorithme d'échantillonnage repose fondamentalement sur la « détermination des couleurs ». Or, cette approche purement chromatique échoue dès que :
L'angle d'éclairage varie légèrement.
La luminosité est ajustée, même de façon minime.
La réflexion de la pâte à braser change.
La couleur du substrat diffère légèrement.
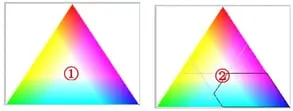
Sur la Figure ①, le triangle de chromaticité représente la plage de couleurs acceptable. Dans le scénario d'une « insuffisance de soudure » (Figure ②), les réglages types peuvent être : R: 0–65, G: 0–85, B: 70–180, afin de filtrer les valeurs de pixels correspondant à l'aspect normal de la soudure.
L'algorithme d'extraction des couleurs peut basculer d'un mode à l'autre en ajustant les paramètres :
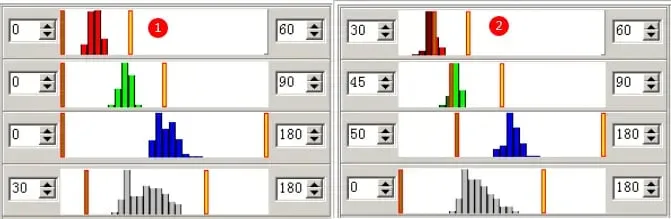
Mode Luminosité : Chrominance RGB fixée à 0–180 ; décision basée uniquement sur la luminosité (Figure ①).
Mode Chrominance : Luminosité fixée à 0–255 ; décision basée sur la plage de chrominance (Figure ②).
Par conséquent, la moindre variation de couleur contraint les ingénieurs à ajuster en permanence :
La plage de luminosité
Les seuils RGB
Les ratios de pixels
➡️ Le TOC est incapable de généraliser — chaque changement de produit exige de reconstruire le modèle
Un même défaut, tel qu'une « insuffisance de soudure », présente des caractéristiques chromatiques totalement distinctes selon le procédé :
Une insuffisance de soudure avant le four de refusion apparaît plus claire.
Une insuffisance de soudure après le four de refusion est plus sombre et présente des traces d'oxydation.
Les usines utilisent des matériaux différents (par ex. pâte à braser hydrosoluble vs no-clean).
La couleur ne peut tout simplement pas être résumée par un unique triangle.
Par conséquent, la plage RGB prédéfinie se révèle souvent inexacte, entraînant des faux positifs (fausses alertes) et des faux négatifs (non-détections) récurrents.
L'algorithme d'échantillonnage des couleurs vérifie si un pixel individuel se situe dans la plage de luminosité et de chrominance standard. Or, les défauts réels sont de nature « structurelle ». Par exemple, les caractéristiques d'une insuffisance de soudure comprennent :
Une surface réduite.
Une forme anormale.
Une réflexion irrégulière.
Une texture de surface de brasure altérée.
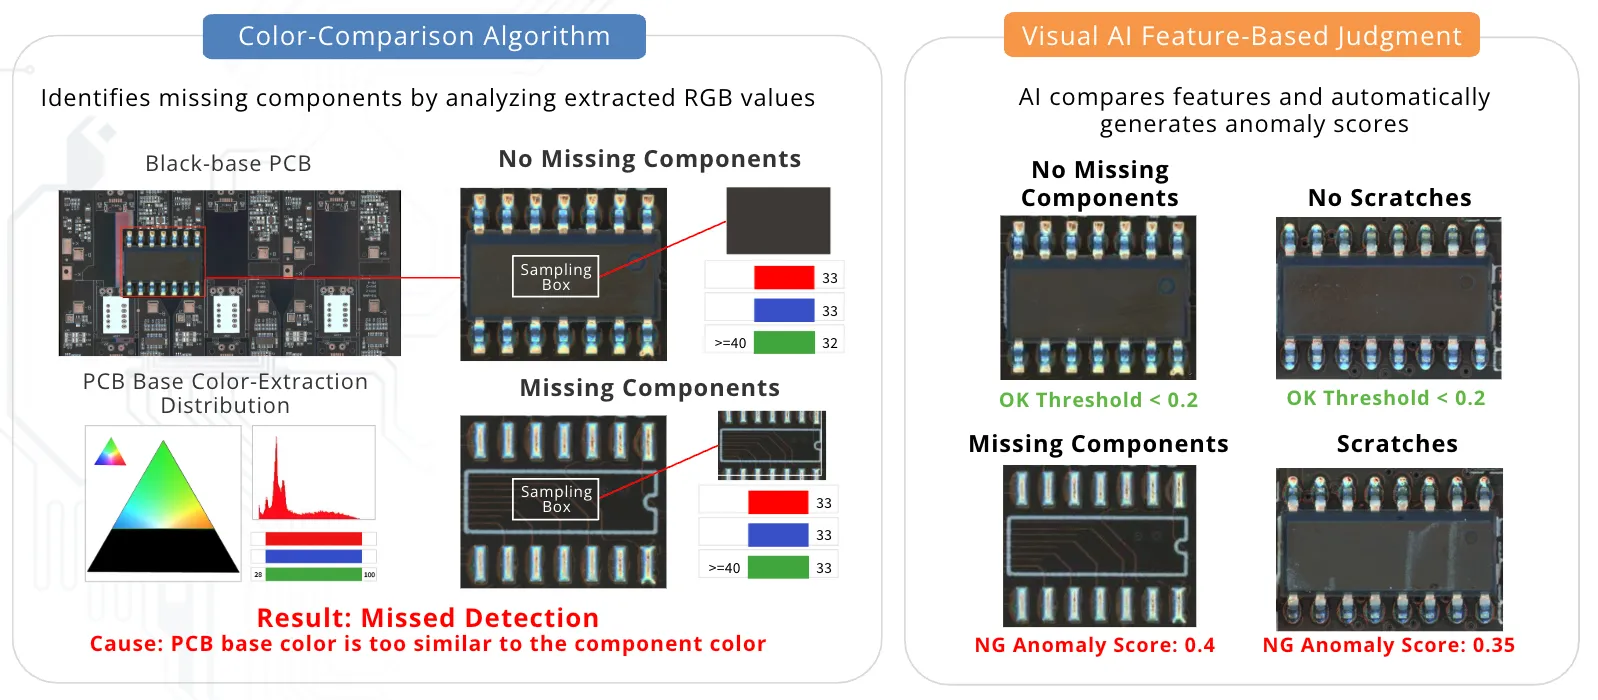
Le TOC traditionnel ignore ces caractéristiques structurelles en se fiant exclusivement à la couleur des pixels. Il est donc facilement trompé par les reflets, ce qui le conduit souvent à confondre des ombres avec une insuffisance de soudure ou à interpréter des surfaces métalliques brillantes comme du cuivre exposé.
La rupture apportée par l'AOI basée sur l'AI réside dans le fait qu'elle ne dépend plus de la couleur, mais des « caractéristiques visuelles » et de la « texture des formes » elles-mêmes. Les modèles d'AI apprennent :
La forme.
La texture.
La géométrie des composants.
La répartition des saillies et des creux.
Les caractéristiques globales des échantillons conformes.
L'AI conserve ainsi sa capacité à reconnaître les caractéristiques structurelles d'une insuffisance de soudure, d'un vide ou d'un composant manquant, même si l'éclairage gagne ou perd en intensité.
Elle ne dépend pas du triangle de chromaticité et n'exige aucun seuil de luminosité.
Les variations de source lumineuse ne contraignent plus les ingénieurs à reconstruire le modèle.
Les algorithmes d'échantillonnage traditionnels exigent des ingénieurs le paramétrage des plages RGB, des seuils de luminosité, des critères de proportionnalité et de la taille des ROI.
À l'inverse, l'AOI basée sur l'AI ne nécessite qu'une seule image d'échantillon de référence (« Golden Sample ») : l'AI génère automatiquement le modèle standard.
Elle analyse et apprend d'elle-même : la forme de la surface de soudure, la texture normale du joint de brasure, la géométrie du composant, les contrastes d'ombre et de lumière, ainsi que les disparités de matériaux du substrat.
Cela élimine la configuration de dizaines de paramètres.
Les évolutions de procédé n'exigent plus de réajuster l'ensemble des réglages.
La logique de détection de l'AI s'attache à :
Évaluer l'intégrité de la surface de brasure.
Détecter les anomalies de surface.
Vérifier si le composant est décalé.
Identifier la présence de corps étrangers.
Confirmer que la texture est conforme.
Déterminer si le défaut correspond à la morphologie réelle d'un « mauvais composant » ou d'un « composant manquant ».
Cette robustesse confère à l'AI une supériorité nette sur les algorithmes d'échantillonnage pour la détection des insuffisances de soudure, des vides, du redressement (tombstoning), des décalages, des composants manquants, des fissures de soudure et des erreurs de composants.
| Critère | Algorithme d'échantillonnage des couleurs (TOC) | AI AOI |
| Base de décision |
Couleur + Luminosité |
Forme, texture, structure, ombre/lumière, réflexion |
| Sensibilité à l'éclairage |
Élevée |
Faible |
| Sensibilité aux variations de procédé |
Élevée |
Faible |
| Ajustements ingénieur requis |
Nombreux |
Les opérateurs peuvent actualiser le modèle par apprentissage par rétroaction |
| Temps de programmation |
3–5 heures |
Environ 5 minutes |
| Faux négatifs / Faux positifs |
Élevés |
Fortement réduits |
| Capacité de généralisation |
Faible |
Élevée |
L'algorithme d'échantillonnage des couleurs a joué un rôle historique déterminant dans l'adoption initiale de l'AOI. Cependant, face à la complexification croissante des procédés et des matériaux SMT/PCBA, « juger les défauts uniquement d'après la couleur » ne répond plus aux exigences actuelles de qualité.
L'AI accomplit une transformation essentielle : faire passer l'AOI d'une « approche basée sur la couleur » à une « approche fondée sur la compréhension visuelle ».
Ce basculement offre :
Une indépendance totale vis-à-vis de l'homogénéité de la source lumineuse.
La suppression des réglages manuels complexes.
Une capacité de généralisation accrue.
Une stabilité, une précision et une répétabilité supérieures.
Découvrez comment l'AOI propulsée par l'AI de DaoAI élimine les faux rejets, réduit drastiquement les temps de programmation et rentabilise rapidement votre investissement.
Pour la plupart des fabricants utilisant l'AOI pour l'inspection PCBA, le véritable goulot d'étranglement n'est pas le matériel — c'est la programmation de ...
7 novembre 2025
C'est lundi matin. L'ERP indique une nouvelle production High-Mix planifiée sur la Ligne 3. Les fichiers de pick-and-place sont chargés, les...
4 février 2026
Découvrez comment l'AOI identifie les soudures ouvertes visibles, où les seuils de couleur fixes montrent leurs limites et comment un modèle 2D pré-entraîné traite les cas courants et particuliers.
17 septembre 2026
Éclairages sur l’inspection par AI, actualités produits et analyses du secteur. Une fois par mois, sans superflu.
Nous utilisons vos coordonnées pour répondre à votre demande. Consulter notre Politique de confidentialité.