AI 如何在無需零件庫與 CAD 的情況下,將 PCBA AOI 編程時間從 3 小時縮短至 5 分鐘
對大多數使用 AOI 進行 PCBA 檢測的製造商而言,真正的瓶頸並非硬體——而是……的編程
2025年11月7日
摘要:傳統色彩比對 AOI 的先天缺陷。在傳統自動光學檢測(AOI)中,...
在傳統自動光學檢測(AOI)中,「色彩取樣演算法 (TOC)」是用於判定少錫、空洞、露銅、錯件及缺件等常見缺陷的核心方法。其邏輯十分直觀:若感興趣區域 (ROI) 內的色彩像素比例符合設定的「標準亮度 + 標準色度」標準,即判定為 OK;否則為 NG。
然而,此方法在實際工廠環境中常面臨三大痛點。其難以克服的核心原因在於它僅辨識色彩,而忽略了形狀與結構。
取樣演算法本質上是基於「色彩判定」。然而,這種僅依賴色彩的方法在以下情況下極易失效:
光源角度略有變動。
亮度略微調整。
錫膏反光發生變化。
基板顏色略有差異。
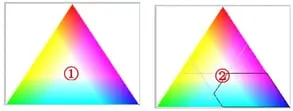
在圖 ① 中,色度三角形代表可接受的色彩範圍。在「少錫」場景中(圖 ②),典型設定可能是:R: 0–65, G: 0–85, B: 70–180,用於篩選符合正常焊錫外觀的像素值。
色彩擷取演算法可藉由調整參數來切換模式:
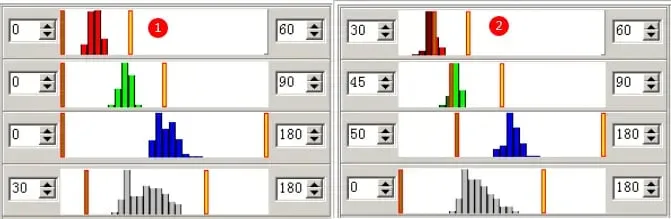
亮度模式:RGB 色度固定為 0–180;僅依據亮度判定(圖 ①)。
色度模式:亮度固定為 0–255;依據色度範圍判定(圖 ②)。
因此,即使是最微小的色彩偏差,也會迫使工程師不斷調整:
亮度範圍
RGB 邊界
像素比例門檻值
➡️ TOC 不具備泛化能力——每次產品換線都必須重新建模
同一種缺陷(例如「少錫」),會依製程階段呈現截然不同的色彩特徵:
回焊爐前的少錫外觀較亮。
回焊爐後的少錫較暗且帶有氧化色。
不同工廠使用不同物料(例如水洗型錫膏與免洗錫膏)。
色彩根本無法僅用單一色度三角形概括。
這導致預設的 RGB 範圍往往失準,引發持續不斷的誤判與漏檢問題。
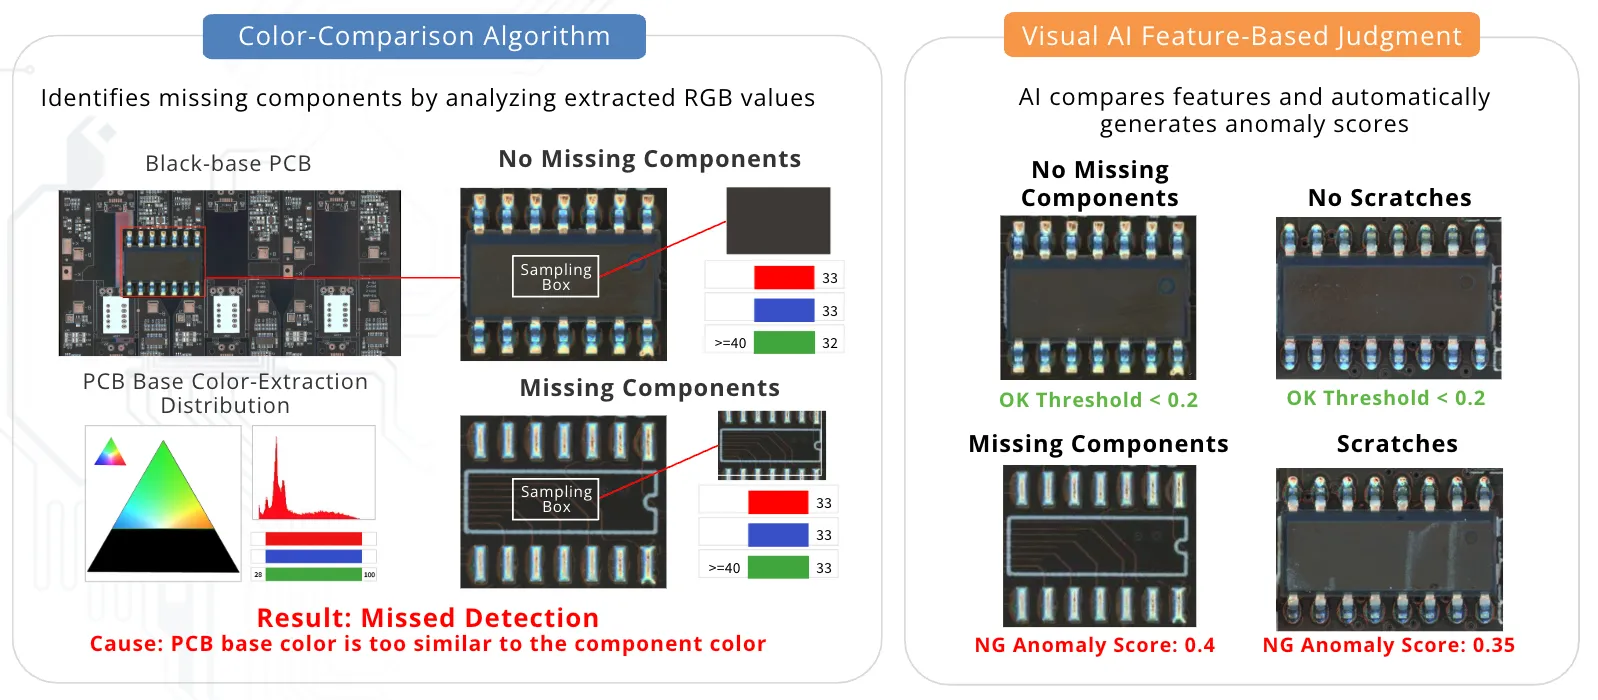
色彩取樣演算法僅判定單一像素是否在標準亮度與色度範圍內。然而,實際缺陷屬於「結構性」問題。例如,少錫的特徵包括:
面積縮減。
形狀異常。
不規則反光。
焊錫表面紋理破壞。
傳統 TOC 忽略這些結構特徵,純粹依賴像素色彩。這使其極易受反光干擾,經常將陰影誤判為少錫,或將金屬反光面誤判為露銅。
AI AOI 的突破在於不再依賴色彩,而是依據「視覺特徵」與「形狀紋理」本身。AI 模型學習:
形狀。
紋理。
元件幾何外形。
凹凸起伏分佈。
正常樣品的整體特徵。
這意味著即使光源變亮或變暗,AI 仍能精準識別少錫、空洞及缺件的結構特徵。
它不依賴色度三角形,亦無須設定亮度限制。
光源變化不再迫使工程師重新建模。
傳統取樣演算法要求工程師手動定義:RGB 範圍、亮度限制、比例門檻值以及 ROI 尺寸。
相較之下,AI AOI 僅需一張「Golden Sample」影像,AI 即會自動建立標準模型。
它會自動學習:焊錫表面形狀、正常焊點紋理、元件幾何外形、光影特徵以及基板材質差異。
徹底免除設定數十項參數的需求。
製程變更時無須全部重設。
AI 的識別邏輯為:
判定焊錫表面完整性。
判定面積異常。
判定元件是否偏移。
判定是否存在異物。
判定紋理是否正常。
判定缺陷是否符合「錯件」或「缺件」的真實形態。
這種穩定性使 AI 在檢測少錫、空洞、立碑(翻件)、偏移、缺件、錫裂及錯件方面,顯著優於取樣演算法。
| 特徵項目 | 色彩取樣演算法 (TOC) | AI AOI |
| 判定依據 |
色彩 + 亮度 |
形狀、紋理、結構、明暗、反光 |
| 光源敏感度 |
高 |
低 |
| 製程變異敏感度 |
高 |
低 |
| 工程師調機需求 |
大量調機 |
操作員可透過回饋學習直接更新模型 |
| 程式製作時間 |
3–5 小時 |
約 5 分鐘 |
| 漏檢率 / 誤判率 |
高 |
大幅降低 |
| 泛化能力 |
差 |
高 |
色彩取樣演算法在歷史上具有重要意義,推動了早期 AOI 的普及。然而,隨著 SMT/PCBA 製程與物料日益複雜,「僅憑色彩判定缺陷」已無法滿足當前的品質要求。
AI 本質上實現了一大躍進:將 AOI 從「基於色彩」推進至「基於視覺理解」。
進而達成:
不依賴光源一致性。
無需繁複的手動設定。
更強的泛化能力。
更高的穩定性、精準度與可控性。
了解 DaoAI 的 AI AOI 如何降低誤判率、大幅縮短程式製作時間,並快速回收投資成本。
對大多數使用 AOI 進行 PCBA 檢測的製造商而言,真正的瓶頸並非硬體——而是……的編程
2025年11月7日
週一早晨,ERP 顯示 3 號線排定了一項新的 High-Mix 工單。貼片檔案已載入,...
2026年2月4日
了解 AOI 如何識別外觀可見的空焊、固定顏色閾值面臨的檢測瓶頸,以及預訓練 2D 模型如何應對常見與特殊案例。
2026年9月17日
AI 檢測洞察、產品消息與產業分析。每月一次,不打擾。
我們會使用您提供的資料回覆您的洽詢。 請參閱我們的隱私權政策。