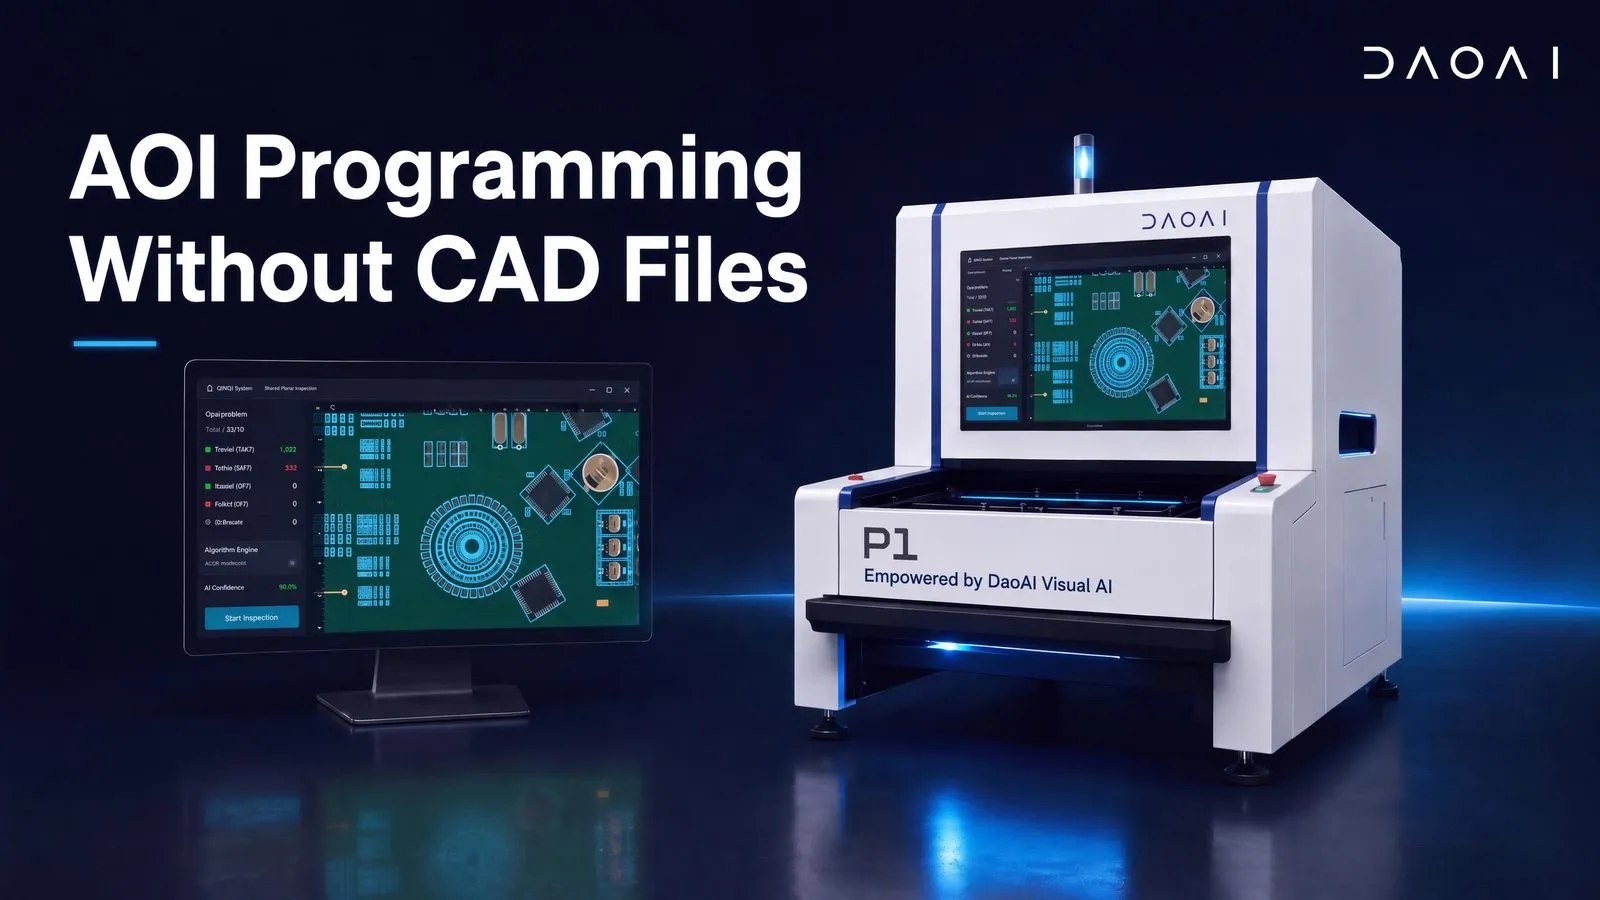
La programmation AOI sans fichiers CAD fonctionne en permettant au système d'apprendre une carte directement à partir d'un échantillon physique étalon (« golden board »), plutôt qu'à partir de données d'ingénierie. Une caméra capture la carte de référence réputée conforme, l'AI localise automatiquement les composants et génère les zones d'inspection, puis le retour d'expérience de l'opérateur affine le modèle au fil du temps. Cela élimine l'import CAD, la création de bibliothèques de composants et le réglage manuel des seuils, des étapes qui imposent habituellement un temps de configuration AOI allant de quelques heures à plusieurs jours pour les cartes complexes.
Pour les ateliers EMS high-mix, la façon dont une machine AOI est programmée compte souvent plus que la façon dont elle inspecte. Une ligne soumise à plusieurs changements de série par jour dépend entièrement de ses temps de configuration. Cet article explique, étape par étape, le fonctionnement concret de la programmation sans CAD (par carte étalon), ses différences par rapport au flux de travail traditionnel, et les questions que les ingénieurs doivent poser avant de l'adopter sur la ligne de production.
Pourquoi la programmation AOI traditionnelle est-elle si longue ?
La programmation AOI traditionnelle est lente car elle reconstruit la logique d'inspection d'une carte à partir des données d'ingénierie à chaque nouvelle série. Un ingénieur qualifié importe les données CAD/Gerber et de placement, vérifie ou enrichit la bibliothèque de composants, calibre les fiducials, définit les zones de la carte, paramètre les contrôles par composant selon les critères IPC-A-610, puis ajuste les seuils pour éliminer les faux rejets. Les guides de programmation décrivent ce processus comme un travail de plusieurs heures pour une carte simple, pouvant s'étendre sur plusieurs jours pour des assemblages denses et complexes.
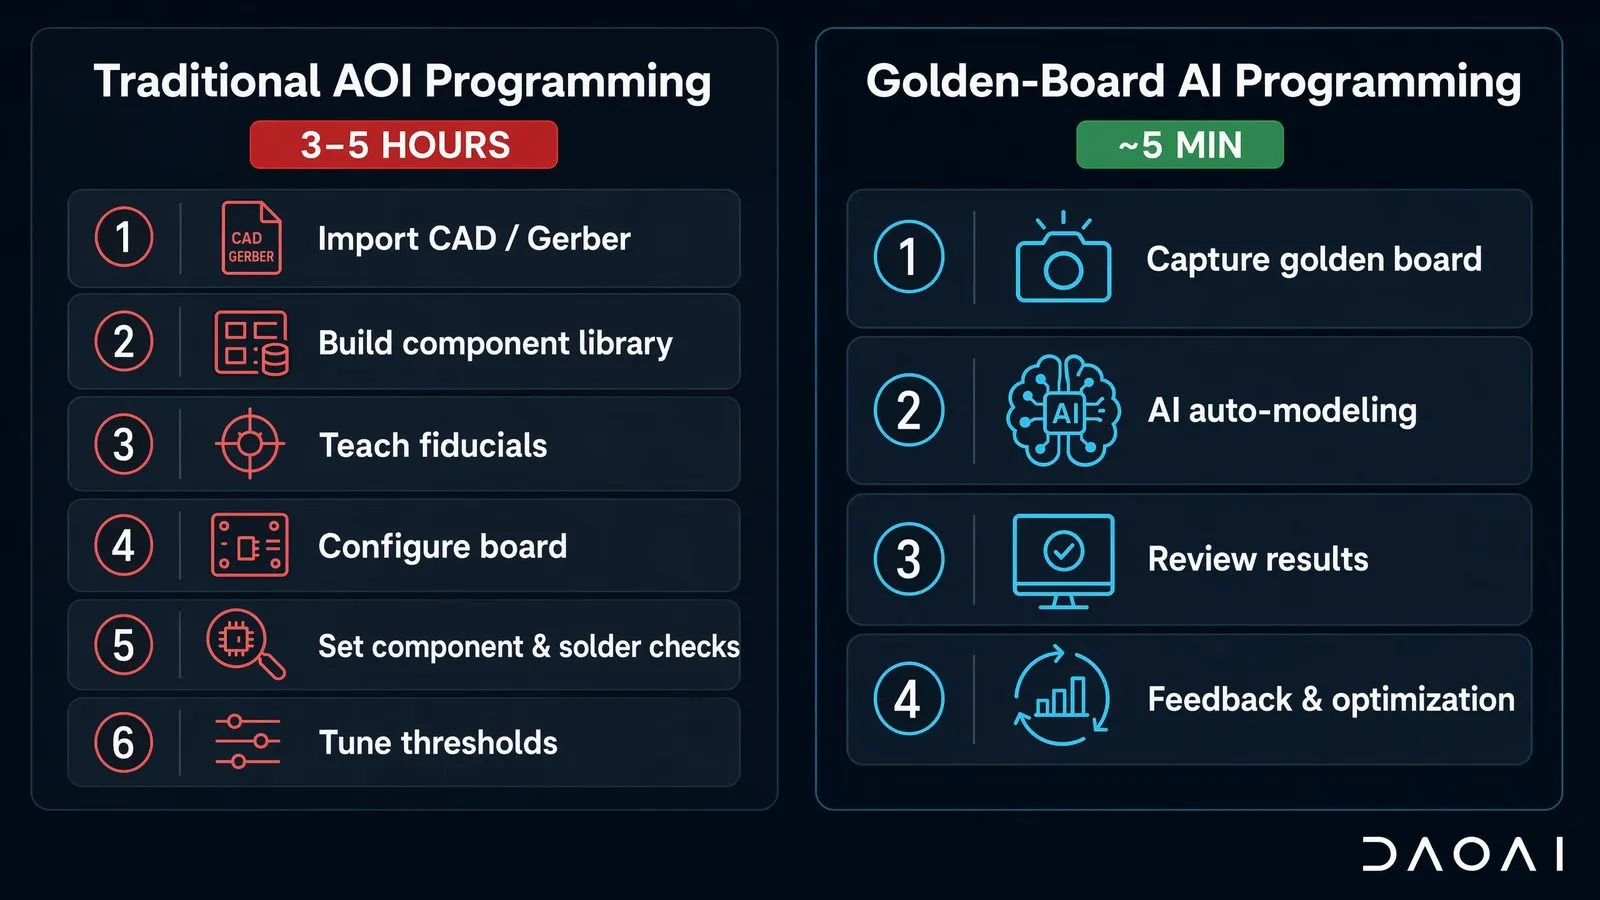
Le flux de travail traditionnel se déroule généralement en six étapes :
- Import CAD / Gerber + données de placement — chargement des fichiers Gerber et des coordonnées de placement des composants (centroïdes), puis correspondance des couches avec l'empilage du PCB. Une BOM est souvent ajoutée pour les valeurs et les polarités des pièces, bien que la géométrie provienne des données de placement.
- Vérification de la bibliothèque de composants — confirmation ou création des entrées de bibliothèque, y compris pour les pièces sur mesure.
- Apprentissage et alignement des fiducials — numérisation d'une carte de référence et sélection des fiducials pour permettre le recalage logiciel.
- Configuration de la carte — définition des bords, découpes et zones d'exclusion d'inspection (dissipateurs thermiques, etc.).
- Contrôles des composants et des soudures — paramétrage des contrôles de présence/absence, de polarité et de décalage de placement, généralement alignés sur les critères IPC-A-610 (et J-STD-001 pour l'acceptabilité des joints de soudure).
- Ajustement des seuils — réglage des tolérances pour les ponts, vides et décalages, et classification des défauts en critiques, majeurs ou mineurs.
Chaque étape suppose que vous disposiez de données CAD fiables et du temps nécessaire pour les réglages. En production high-mix, faible volume — où les fichiers CAD peuvent être manquants, incomplets ou retenus par le client — les étapes 1 et 2 suffisent à elles seules à paralyser un changement de série.
Étapes du flux de travail issues de guides de programmation AOI publiés (notamment le guide pas-à-pas d'Aivon et la vue d'ensemble de la programmation d'Unisoft), 2024–2025. Le temps de configuration varie fortement selon la complexité de la carte ; toute valeur chiffrée doit être considérée comme dépendante de la carte.
Qu'est-ce que la programmation par carte étalon (golden board) ?
La programmation par carte étalon apprend au système AOI à partir d'une seule carte physique réputée conforme — la « golden board » — au lieu d'utiliser des données CAD. Le système photographie cette référence, et une AI moderne détecte automatiquement les composants, extrait leurs caractéristiques visuelles et génère les zones d'inspection en comparant les cartes de production à la référence étalon. La carte étalon constitue la spécification ; aucun fichier CAD ni bibliothèque de composants préexistante n'est donc requis pour démarrer.
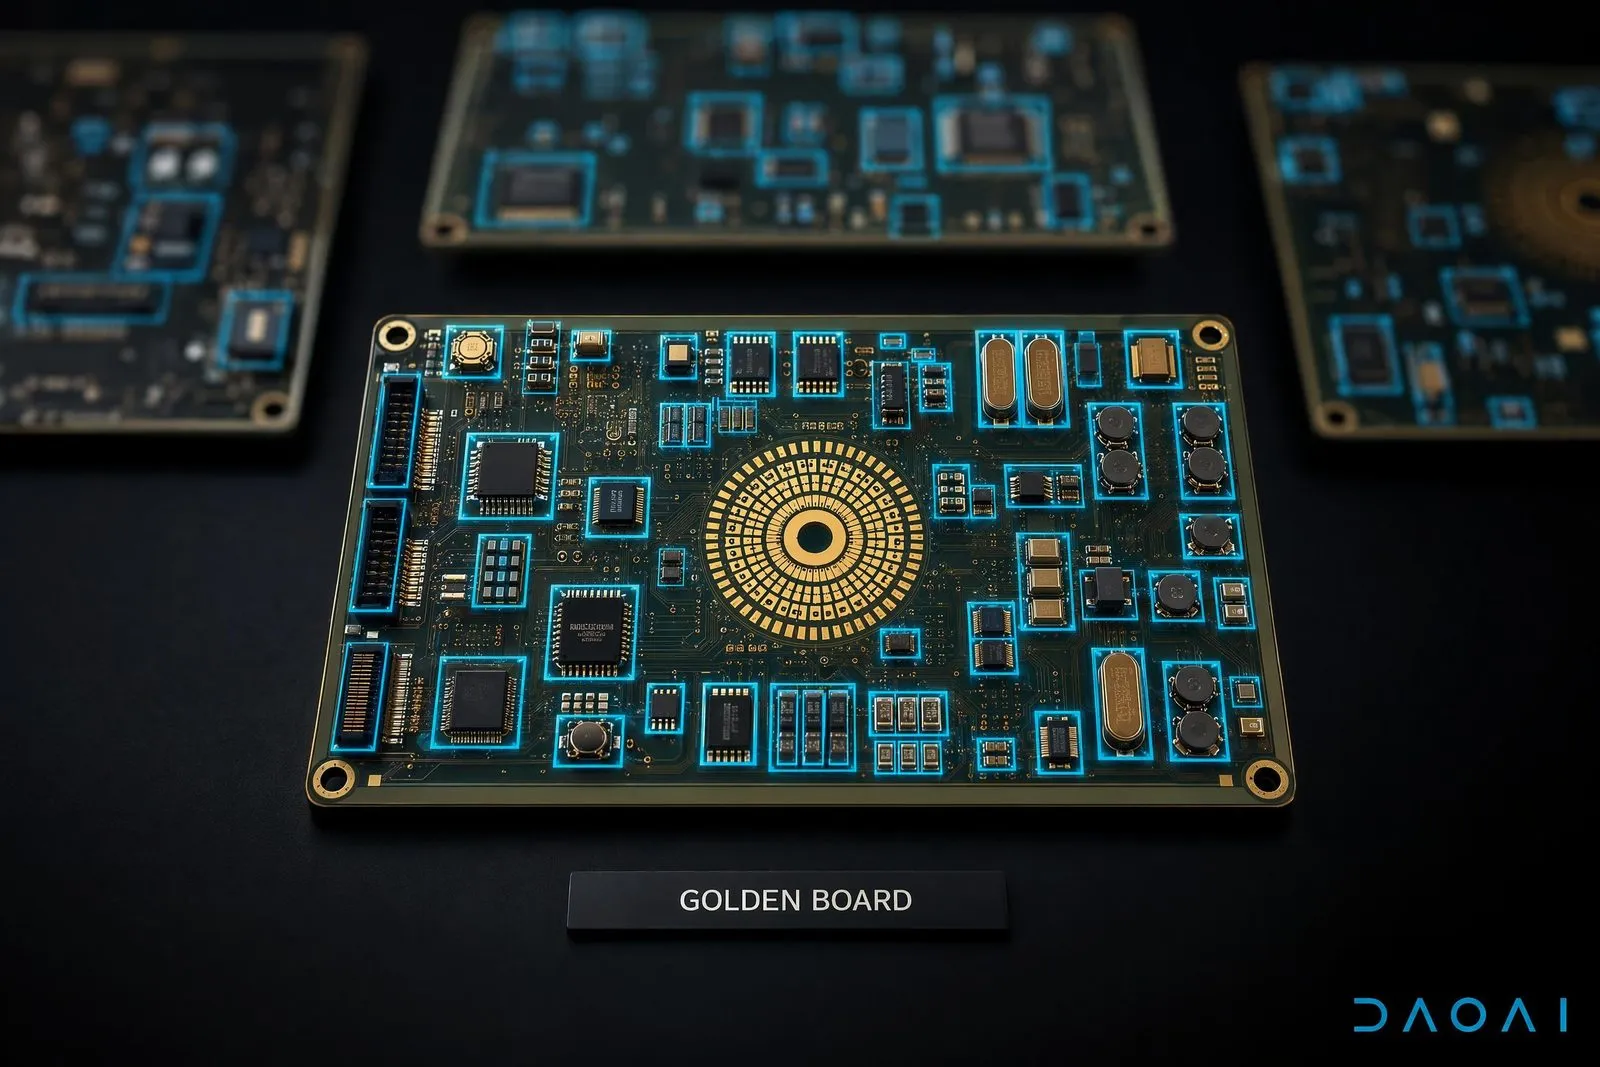
Le concept de « carte étalon » n'est pas nouveau en soi : une référence réputée conforme est utilisée depuis longtemps dans la configuration AOI. (La plupart des systèmes AOI traditionnels installés au cours de la dernière décennie construisent leur modèle d'inspection principalement à partir de données CAD et algorithmiques, n'utilisant la carte de référence que pour l'alignement et l'optimisation des seuils.) L'apport de l'AI réside dans ce que le logiciel est capable d'accomplir à partir de cette seule carte : les anciens systèmes exigeaient toujours des données CAD et une bibliothèque de composants en complément, alors que les systèmes AI récents génèrent un programme directement exploitable à partir de la seule carte étalon.
Comment fonctionne la programmation AI sans CAD, étape par étape ?
La programmation AI sans CAD remplace la configuration manuelle par une reconnaissance automatique des formes et caractéristiques. En pratique, elle s'articule en quatre étapes : numérisation d'une carte étalon ; détection automatique des composants et génération des fenêtres d'inspection par l'AI ; définition des seuils initiaux à partir de l'image de référence ; et apprentissage continu à partir des retours de l'opérateur sur les faux rejets, afin d'affiner le modèle en production. Une configuration qui prenait des heures est ramenée à quelques minutes, sans import CAD, création de bibliothèque ni cadrage manuel.
- Capture de la carte étalon. Une carte réputée conforme est numérisée. Cet échantillon unique définit l'aspect acceptable de chaque composant et de chaque brasure.
- Reconnaissance automatique des caractéristiques. Plutôt que de faire correspondre des motifs de pixels à une empreinte CAD, l'AI identifie la nature de chaque composant — son corps, ses broches, ses repères de polarité, ses ménisques de soudure — et génère automatiquement les zones d'inspection. DaoAI nomme cette approche Feature Cognitive Inspection.
- Seuils initiaux issus de la référence. Le système extrait les tolérances d'acceptation initiales de la carte étalon, sans exiger de saisie manuelle par un ingénieur.
- Apprentissage par rétroaction sur la ligne. Lorsqu'un opérateur signale une anomalie détectée comme étant un faux rejet, cette décision alimente le modèle. L'expérience réelle acquise sur chaque ligne devient une donnée d'entraînement, ce qui réduit tendanciellement le taux de faux rejets au fil des séries.
Cette approche correspond à l'évolution globale du marché : plusieurs fabricants comme Saki, Marantz ou Mycronic proposent des formes d'auto-programmation. La différence concrète réside dans les données d'entrée qui demeurent obligatoires : de nombreux outils d'auto-programmation nécessitent toujours des données CAD ou une bibliothèque de composants tenue à jour, tandis qu'une méthode basée exclusivement sur une carte étalon comme celle de DaoAI est conçue pour fonctionner sans l'une ni l'autre. Lors de l'évaluation d'un système, ces exigences d'entrée constituent le critère décisif à vérifier.
Programmation AOI traditionnelle vs sans CAD
La différence fondamentale réside dans la donnée d'entrée : la programmation AOI traditionnelle est dictée par les données CAD/BOM et une bibliothèque de composants, tandis que la programmation sans CAD repose sur une seule carte étalon couplée à la reconnaissance de caractéristiques par AI. Cela fait passer le temps de configuration de plusieurs heures à quelques minutes et permet à un opérateur de ligne, et non plus exclusivement à un ingénieur de programmation dédié, de gérer le changement de série.
| Critère |
Programmation AOI traditionnelle |
Programmation AI sans CAD (carte étalon) |
| Donnée d'entrée principale |
CAD / Gerber + données de placement + bibliothèque de composants |
Une seule carte étalon physique |
| Temps de configuration typique |
3–5 heures par carte (donnée DaoAI ; variable selon la complexité de la carte dans les guides indépendants) |
~5 minutes, exécuté par l'opérateur (rapporté par DaoAI) |
| Opérateur requis |
Ingénieur AOI / programmation dédié |
Opérateur de ligne |
| Disponibilité des fichiers CAD |
Obligatoire |
Non requise |
| Composants nouveaux / sur mesure |
Création manuelle en bibliothèque |
Reconnaissance automatique à partir de la carte |
| Gestion des faux rejets |
Ajustement manuel des seuils |
Apprentissage continu par rétroaction |
| Adéquation optimale |
Lignes stables à haut volume |
Lignes high-mix à changements de série fréquents |
Pour un comparatif détaillé, consultez l'article DaoAI face aux AOI traditionnels : quelle solution pour votre ligne SMT.
L'inspection AOI reste-t-elle précise sans données CAD ?
Oui. La précision sans CAD dépend de la qualité de la carte étalon et de la capacité de l'AI à reconnaître les composants, et non des données CAD elles-mêmes. La programmation basée sur le CAD s'appuie sur l'emplacement théorique des pièces et leurs valeurs spécifiées ; l'approche par carte étalon repose sur l'aspect réel d'une carte conforme, ce qui correspond exactement à l'objet final du contrôle visuel. Dans les deux cas, les critères d'acceptation peuvent être alignés sur l'IPC-A-610, la norme de référence pour l'acceptabilité visuelle des PCBA.
Ce point est essentiel pour garantir la confiance en atelier. La norme IPC-A-610, « Acceptabilité des assemblages électroniques » (révision actuelle IPC-A-610J, publiée en 2024), constitue la référence mondiale pour qualifier un joint de soudure, un décalage de placement ou une classe de défauts conformes. Ses critères peuvent être traduits en règles d'inspection AOI, que le programme ait été conçu à partir d'un fichier CAD ou d'une carte étalon : l'absence de CAD ne signifie donc aucun renoncement aux standards de qualité reconnus. DaoAI indique que sa gamme P Series atteint une précision de détection ≥98 %, tandis que les faux rejets diminuent grâce aux retours des opérateurs ; chaque atelier est invité à valider ces performances sur ses propres cartes lors d'une démonstration.
Quels résultats la programmation sans CAD offre-t-elle en pratique ?
La programmation sans CAD se rentabilise principalement sur le temps de changement de série, la main-d'œuvre et le traitement des faux rejets. Passer d'une configuration traditionnelle de 3 à 5 heures à un flux sur carte étalon d'environ 5 minutes, géré par l'opérateur, réduit drastiquement le temps de programmation, tandis que l'apprentissage par rétroaction fait baisser les faux rejets à mesure que les opérateurs valident les résultats. Un opérateur de ligne peut être opérationnel pour l'inspection en environ 30 minutes, sans faire appel à un ingénieur de programmation dédié.
| Indicateur |
Résultat rapporté par DaoAI |
| Réduction du temps de programmation |
Jusqu'à ~97% (3–5 heures → ~5 minutes) |
| Réduction des faux rejets |
Amélioration continue via l'apprentissage par rétroaction |
| Réduction globale des coûts d'exploitation |
~60% |
| Économies de main-d'œuvre |
~15 000–40 000 USD par personne / an (réinspection + arrêts de ligne) |
| Montée en compétences de l'opérateur |
Prêt pour l'inspection en ~30 minutes ; aucun ingénieur de programmation AOI requis |
Ces chiffres sont issus des déploiements en production de DaoAI — notamment auprès d'un fabricant d'électronique majeur en Asie — où la programmation de cartes exigeant auparavant 3 à 5 heures est réalisée par un opérateur de ligne en environ 5 minutes. Pour comprendre les mécanismes derrière ces résultats, consultez l'article comment l'AI réduit la programmation AOI pour PCBA de 3 heures à 5 minutes. Tout atelier peut vérifier ces chiffres sur ses propres cartes lors d'une démonstration — un exercice parfaitement réalisable en direct grâce à un temps de configuration de quelques minutes.
Foire aux questions
Ai-je besoin de données CAD ou BOM pour la programmation AOI par carte étalon ?
Non. L'approche par carte étalon part d'une seule carte physique réputée conforme. Les données CAD ou BOM peuvent éventuellement améliorer le nommage des composants, mais elles ne sont pas requises pour générer un programme d'inspection opérationnel.
Comment le système gère-t-il un composant inconnu ?
L'AI de reconnaissance de caractéristiques identifie les composants à partir de leurs propriétés physiques réelles plutôt qu'en cherchant une correspondance avec une empreinte enregistrée. Les composants inédits ou sur mesure sont ainsi détectés directement sur la carte étalon, sans création manuelle dans la bibliothèque.
Un opérateur de ligne peut-il réellement gérer un changement de série sans ingénieur ?
C'est précisément l'objectif de la programmation sans CAD. En éliminant l'import CAD et le fenêtrage manuel, la configuration se résume à numériser une carte étalon et à valider les images signalées — des opérations à la portée d'un opérateur. DaoAI constate que les opérateurs sont prêts pour l'inspection après environ 30 minutes de formation.
La programmation sans CAD respecte-t-elle toujours l'IPC-A-610 ?
Oui. Les critères d'acceptation IPC-A-610 définissent l'aspect conforme d'un assemblage ; ils s'intègrent dans la logique d'inspection quelle que soit la méthode de création du programme.
En quoi cette solution diffère-t-elle de l'auto-programmation AI proposée par d'autres fabricants d'AOI ?
De nombreux outils d'auto-programmation imposent toujours des données CAD ou une bibliothèque de composants rigoureusement tenue à jour. Le point clé lors de la comparaison de systèmes consiste à vérifier quelles entrées sont réellement facultatives. Un flux reposant exclusivement sur une carte étalon est conçu pour fonctionner sans CAD ni bibliothèque préétablie. Vous pouvez examiner l'approche de DaoAI et l'ensemble des spécifications dans le centre de ressources.
Découvrez la programmation en 5 minutes sur votre propre carte
La gamme P Series de DaoAI applique ce flux par carte étalon sur ses configurations hors ligne (P1/P2) et en ligne (P3/P3D) — offrant la même programmation sans CAD aux postes high-mix comme aux lignes de fabrication à haut volume.