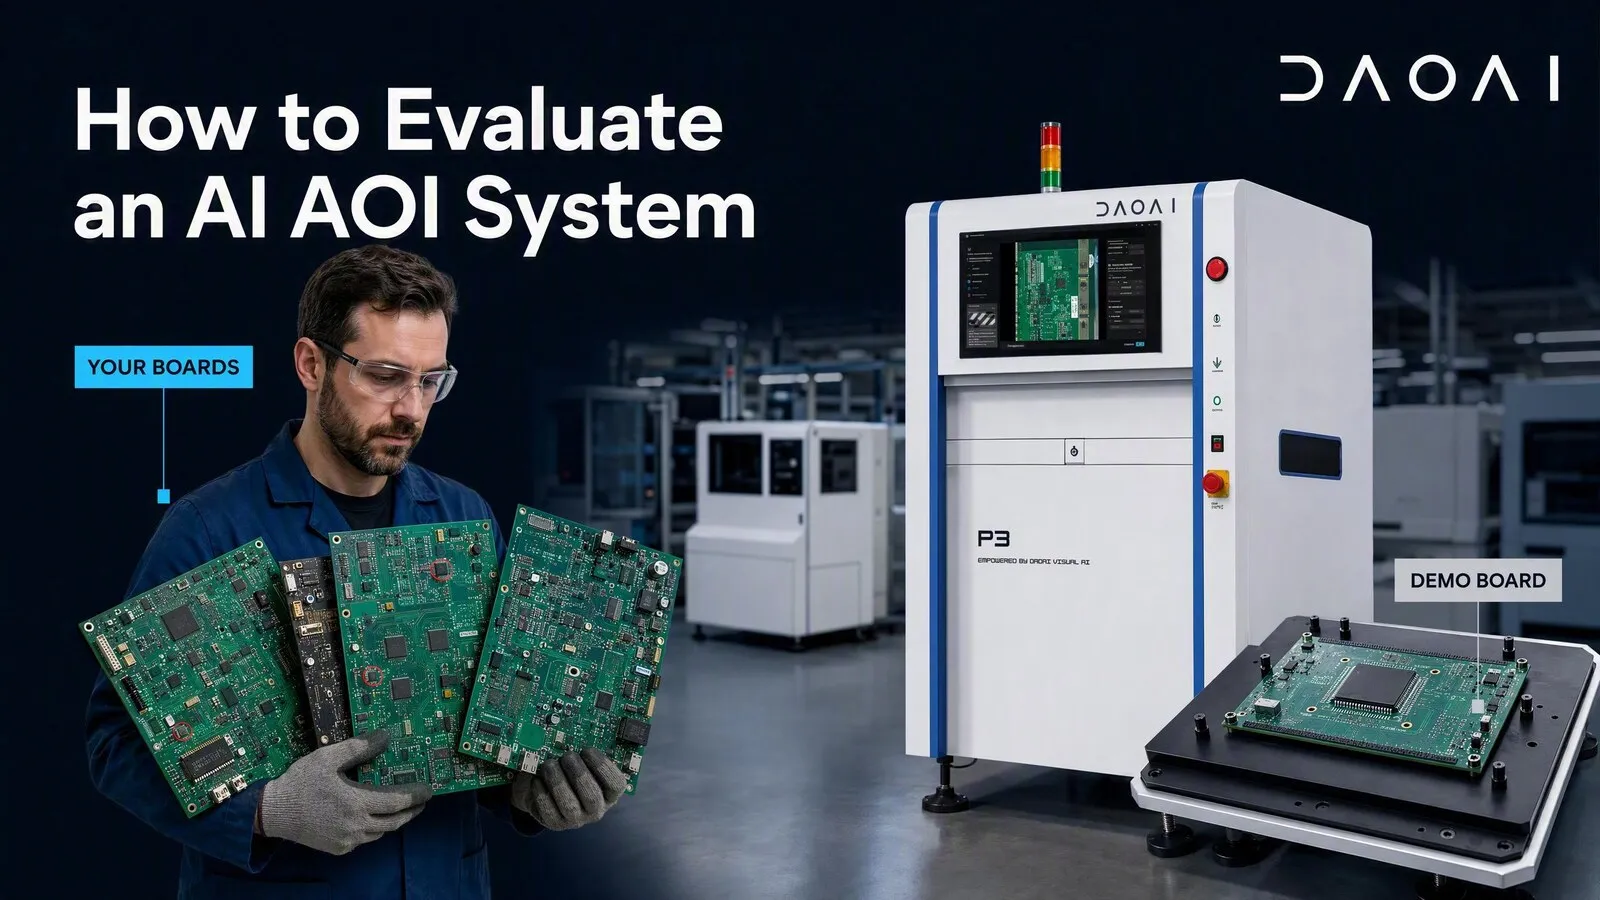
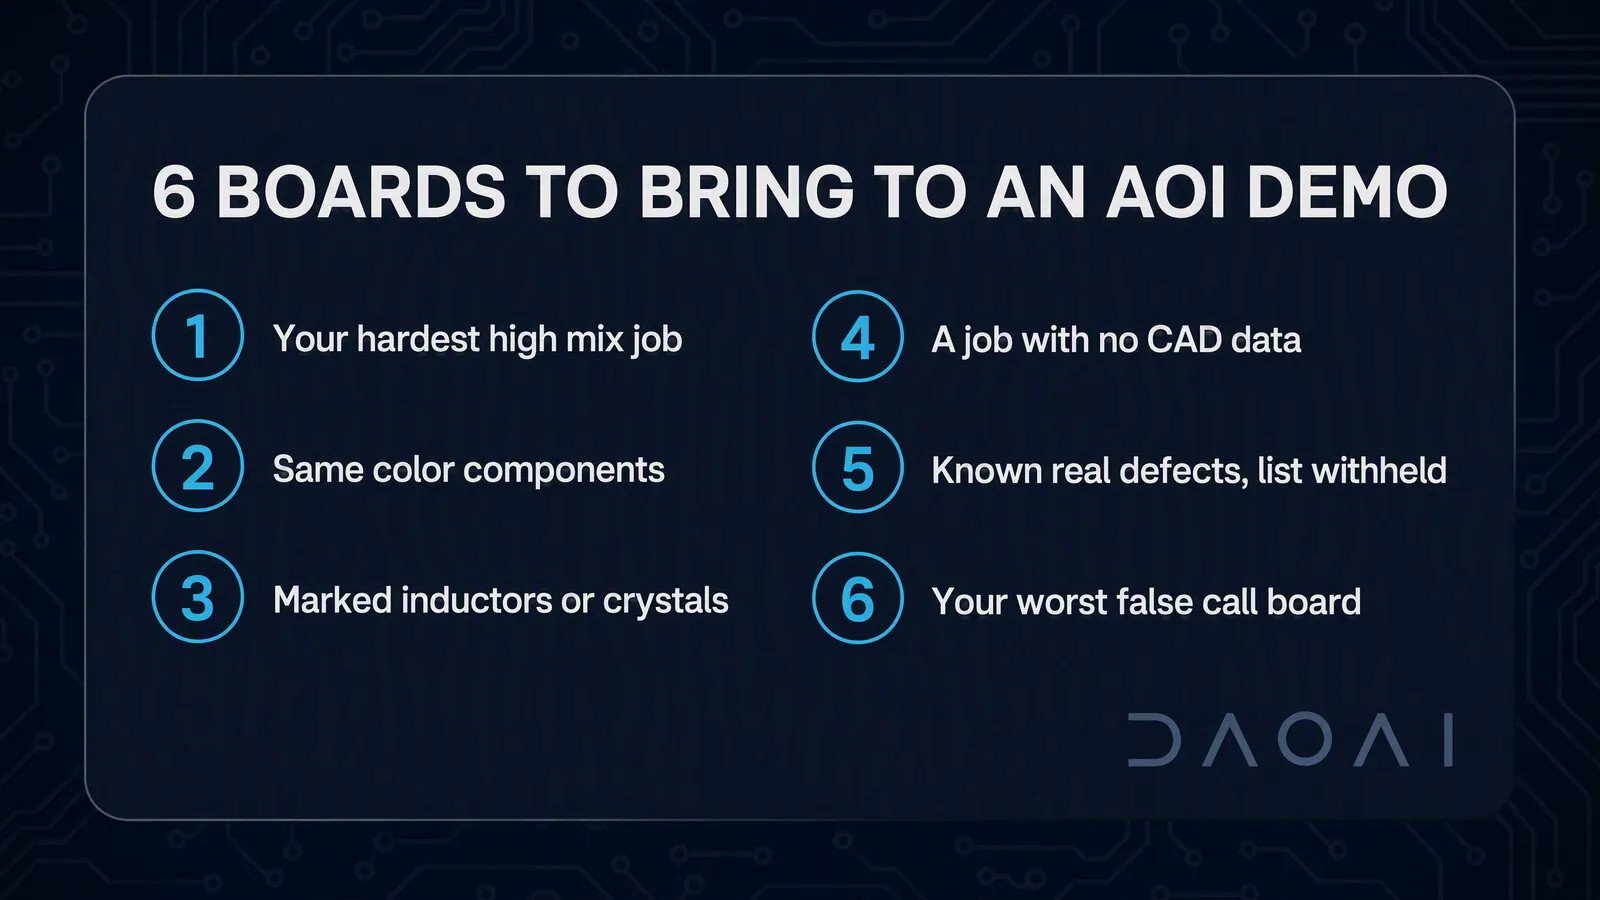
Évaluez un système AOI AI en vérifiant ses performances directement sur vos propres PCB, et non en comparant des fiches techniques. Apportez six catégories de cartes (votre série high-mix la plus complexe, des composants de même couleur que le laminé, des inductances marquées, une production sans données CAD, un PCB avec des défauts réels connus et votre pire cas actuel de fausses alertes), puis mesurez cinq critères : temps de programmation, taux de fausses alertes, taux d'échappement sur défauts connus, prise en main opérateur et répétabilité inter-séries. Comparez les résultats à votre ligne actuelle comme référence, et non aux chiffres du fournisseur.
Tous les fabricants d'AOI publient des chiffres de précision, DaoAI y compris. Ces chiffres n'ont de valeur que si vous pouvez les reproduire sur votre propre production. Cet article détaille le protocole que chaque acheteur devrait appliquer : ce qu'il faut apporter, ce qu'il faut mesurer, la durée des tests et ce qui constitue un résultat probant. Cette méthode fonctionne pour la machine de n'importe quel fabricant, et nous préférons que vous la testiez sur les nôtres plutôt que de nous croire sur parole.
Pourquoi ne peut-on pas se fier aux chiffres de précision des AOI ?
Les chiffres de précision des AOI sont rarement comparables, car les dénominateurs diffèrent. Les taux de détection sont calculés par composant, par PCB ou par classe de défauts, et ces trois bases de calcul peuvent varier de plusieurs ordres de grandeur sur une même machine. Le taux de fausses alertes souffre du même problème. De plus, les données publiées omettent souvent de préciser les cartes inspectées, la typologie des défauts et la gestion des seuils retenue. Ces chiffres ne sont pas nécessairement malhonnêtes : ils ne sont simplement pas transposables à votre ligne.
Un rapide tour d'horizon des données publiques montre l'ampleur des écarts. Des sources indépendantes en 2025 et 2026 rapportent selon les cas 30 to 40 percent de fausses alertes en moins, 70 to 85 percent de faux rejets en moins, et 98 to 99 percent de détection sur les joints de soudure critiques (Overview.ai 2025; Boolean & Beyond 2026; Jidoka 2026). DaoAI évalue la précision de détection à 98 percent ou plus, les fausses alertes diminuant à mesure que les opérateurs fournissent du feedback. Ces chiffres correspondent à des expériences distinctes, que personne n'a documentées de manière assez précise pour pouvoir les répéter. Il est donc indispensable de valider les performances sur vos propres PCB.
Trois questions permettent de lever toute ambiguïté, quel que soit le chiffre annoncé, y compris les nôtres :
- Par rapport à quoi ? Par composant inspecté, par PCB ou par alerte générée. Exigez de connaître le dénominateur.
- Sur quelles cartes ? Un PCB de démonstration conçu pour valoriser la machine, ou une série de production high-mix avec des composants de seconde source.
- Avec quels réglages de seuil ? La détection et les fausses alertes s'équilibrent toujours au détriment l'une de l'autre. Un chiffre mentionné sans son pendant n'a aucune valeur.
Cela ne signifie pas qu'il est impossible de tester. Cela signifie simplement que le test doit avoir lieu dans votre atelier.
Quels PCB devez-vous apporter à une démonstration AOI ?
Apportez six catégories de PCB, chacune ciblant une capacité précise : votre production high-mix la plus difficile, une carte avec des composants de même couleur que le laminé, une autre comportant des inductances CMS ou des oscillateurs à quartz marqués, une série sans données CAD, un PCB avec des défauts réels connus (créés ou documentés), et la carte qui génère votre pire taux de fausses alertes aujourd'hui. Les fabricants vous proposeront leurs propres PCB de démonstration. Ceux-ci vous montrent uniquement ce que la machine maîtrise déjà, ce qui n'est pas la réponse que vous cherchez.
| PCB à apporter |
Ce que cela teste |
Ce que donne un bon résultat |
| Série high-mix la plus complexe |
Temps de programmation en conditions réelles de complexité |
Configuration finalisée sans intervention du fournisseur |
| Composants de même couleur |
Efficacité de la détection lorsque le boîtier se confond avec le laminé |
Composants localisés de manière fiable, sans accumulation d'omissions ou d'alertes |
| Inductances ou quartz marqués |
Distinction entre marquages de surface et défauts réels |
Marquages non signalés comme des rayures ou des dommages |
| Série sans données CAD |
Vérifier si le fichier CAD est réellement facultatif ou discrètement exigé |
Un programme opérationnel est généré malgré tout |
| PCB avec défauts connus |
Comportement réel face aux échappements |
Chaque défaut connu est détecté et correctement classé |
| Carte générant le pire taux de fausses alertes |
Amélioration concrète de votre problématique actuelle |
Nombre d'alertes nettement inférieur à celui de votre système actuel |
Le PCB à défauts connus mérite une attention particulière. Il vous faut des défauts réels et documentés, et non des défauts simulés : prélevez des cartes de vos propres rebuts, avec une liste de défauts validée sur votre station de vérification selon les critères IPC-A-610. Ne divulguez pas cette liste lors de la démonstration. Un système évalué sur des défauts connus à l'avance par le fournisseur n'est pas réellement testé.
Apportez également la carte standard. Une série simple avec un rendement élevé permet d'établir votre seuil plancher de fausses alertes. Si un système génère du bruit sur une carte facile, rien de ce qu'il fera sur les cartes complexes ne pourra vous sauver.
Que devez-vous réellement mesurer ?
Mesurez cinq paramètres : le temps de programmation (au chronomètre, de la réception de la carte à la première inspection), le taux de fausses alertes (nombre d'alertes divisé par le nombre de composants inspectés, selon un dénominateur constant), le taux d'échappement (défauts connus détectés divisés par les défauts connus présents), la prise en main opérateur (capacité d'un non-ingénieur à réaliser un changement de série sans assistance) et la répétabilité (passage d'un même PCB à trois reprises, avec comparaison des résultats). Consignez les chiffres en temps réel : les impressions laissées par une salle de démonstration s'estompent en vingt-quatre heures.
Voici les cinq critères et leur calcul détaillé :
- Temps de programmation. Déclenchez le chronomètre à l'arrivée de la carte sur la machine et arrêtez-le au lancement de la première inspection. Prenez tout en compte : import de données, gestion de bibliothèque, tracé des zones, paramétrage des seuils. Les affirmations des fabricants sur la vitesse de programmation excluent généralement les étapes les plus chronophages. Pour comprendre le détail de ces opérations, consultez le fonctionnement de la programmation sans CAD.
- Taux de fausses alertes. Fausses alertes divisées par les composants inspectés, exprimé en PPM ou en percent. Choisissez un dénominateur unique et appliquez-le à chaque système évalué, y compris votre équipement en place. Cette seule discipline méthodologique rend vos comparaisons bien plus fiables que toute autre étape du protocole.
- Taux d'échappement. Défauts connus détectés divisés par les défauts connus présents, d'après votre PCB de défauts documenté. C'est l'indicateur qui garantit votre qualité. Un système qui divise par deux les fausses alertes tout en laissant passer une classe de défauts réels ne vous apporte aucun gain.
- Prise en main opérateur. Demandez à un opérateur de ligne — et non à un ingénieur process ou à l'ingénieur d'application du fabricant — d'effectuer un changement de série de bout en bout. Chronométrez l'opération. Notez chaque intervention où une assistance est requise. Si le flux de travail n'est exécutable que par des experts, vos prévisions d'effectifs ne sont plus les mêmes.
- Répétabilité. Passez le même PCB trois fois de suite sans modifier les paramètres. Comparez les alertes. Toute variation entre des cycles identiques relève du bruit de mesure intrinsèque au système, ce qui limite l'impact de tout réglage ultérieur de seuil. Il s'agit de la version AOI d'un contrôle Gage R&R. Réalisez également ce test sur votre équipement actuel : votre niveau de référence pourrait vous surprendre.
Notez les résultats sur une feuille unique au fil de la session : Fournisseur A contre Fournisseur B contre votre ligne actuelle, sur les cinq mêmes lignes.
Combien de temps doit durer une phase pilote ?
Une démonstration de deux heures permet de mesurer le temps de programmation, les fausses alertes évidentes, le comportement d'échappement sur des défauts connus et la prise en main opérateur. Elle ne permet pas de mesurer l'évolution des fausses alertes dans le temps, la réaction du système lors d'un changement de lot de composants, ni le véritable taux d'échappement en volume de production. Ces aspects exigent deux à quatre semaines sur ligne. Considérez la démonstration comme un filtre de présélection et la phase pilote comme la base de votre décision.
Ce que chaque étape révèle concrètement :
Démonstration de deux heures : le périmètre réel. Le temps de configuration est mesurable et représentatif à ce stade. Il en va de même pour la gestion des composants de même couleur et des marquages, ces cas se résolvant à l'échelle d'une image unique. La prise en main opérateur est immédiatement visible. Le comportement face aux échappements sur votre PCB de défauts connus est probant, dans la limite d'un échantillon d'une seule carte.
Deux à quatre semaines sur ligne : ce que seule cette phase met en lumière. La baisse effective du taux de fausses alertes au fil des corrections apportées par les opérateurs, mécanisme fondamental qui distingue les systèmes avec apprentissage des systèmes statiques (découvrez ce mécanisme en détail). L'impact d'un nouveau lot de composants ou de pièces de seconde source sur la détection. La tenue du taux d'échappement en production continue plutôt que sur un échantillon isolé. La conformité de la charge de maintenance par rapport aux annonces du fabricant.
Deux mises en garde contre des conclusions prématurées. Une simple démonstration ne peut pas valider une capacité d'apprentissage continu, car l'apprentissage requiert du temps et des retours de production réels. De plus, une démonstration réalisée sur une machine optimisée par le fabricant ne garantit en rien la capacité de vos équipes à la maintenir après trois mois de production. Renseignez-vous sur l'état de préparation de la machine avant votre arrivée.
Qu'est-ce qu'un résultat probant ?
Définissez le seuil de validation par rapport à votre propre ligne, et non sur une valeur absolue théorique. Établissez votre niveau de référence pour le temps de programmation, le taux de fausses alertes, le taux d'échappement et les effectifs dédiés à la contre-inspection. Déterminez ensuite à l'avance le niveau de gain indispensable pour justifier l'investissement et les changements opérationnels. Consigner ces seuils par écrit avant la démonstration garantit une décision objective : tout système semble impressionnant lorsque le fournisseur est aux commandes.
Grille d'évaluation à renseigner avant toute visite :
| Indicateur |
Votre référence actuelle |
Seuil minimum pour justifier le changement |
Résultat démo |
Résultat pilote |
| Temps de programmation par série |
___ |
___ |
|
|
| Taux de fausses alertes (même dénominateur) |
___ |
___ |
|
|
| Taux d'échappement sur défauts connus |
___ |
___ (généralement : aucune régression) |
|
|
| Changement de série autonome par l'opérateur |
yes / no |
___ |
|
|
| Répétabilité inter-séries |
___ |
___ |
|
|
Deux règles s'appliquent pour remplir cette grille. Premièrement, la ligne relative aux échappements est un critère éliminatoire strict et non une variable d'ajustement : un système qui améliore tous les autres indicateurs mais laisse passer des défauts réels échoue, quelles que soient les autres colonnes. Deuxièmement, fixez les valeurs de la colonne centrale avant la démonstration. Tout seuil défini après coup ne relève que de la justification a posteriori.
Si vous en êtes encore à sélectionner le type de machine et sa configuration plutôt qu'à valider des performances annoncées, notre guide de sélection détaille cette étape, notamment les sept questions essentielles à poser à chaque fournisseur.
Foire aux questions
Que faire si un fournisseur refuse que j'apporte mes propres PCB ?
Considérez ce refus comme une réponse explicite. Les contraintes de confidentialité sont réelles et se règlent par un accord de confidentialité, mais un fabricant qui refuse d'inspecter vos cartes, quel que soit le cadre proposé, avoue implicitement que ses chiffres ne valent que sur ses propres PCB de démonstration. Toute évaluation sérieuse s'effectue sur les produits du client.
Combien de PCB faut-il pour obtenir des résultats significatifs ?
Pour une démonstration, la représentativité des six catégories compte bien plus que le volume. Pour une phase pilote, le volume de PCB de production doit suffire à stabiliser le taux de fausses alertes afin d'écarter tout hasard statistique. En pratique, cela implique de faire tourner la ligne en conditions réelles pendant deux à quatre semaines plutôt que d'attendre un nombre précis de cartes.
L'ingénieur du fournisseur peut-il ajuster le système pendant la phase pilote ?
Oui, laissez-le faire. Veillez simplement à consigner chaque ajustement effectué. Ce journal constitue l'estimation directe de votre charge de maintenance future : chaque action réalisée par l'ingénieur d'application durant le pilote devra être prise en charge par vos propres équipes par la suite. Si la liste des interventions s'allonge, demandez-vous qui s'en chargera au sixième mois.
Un système AI performant en phase pilote peut-il se dégrader plus tard en production ?
Le mode de défaillance à surveiller est la dérive : que se passe-t-il lors d'un changement de lot de composants, d'une révision de PCB ou d'une variation d'éclairage après l'entraînement initial du modèle ? Les systèmes capables d'apprendre des retours opérateurs sont conçus pour absorber ces variations, et DaoAI enregistre des taux de fausses alertes qui diminuent avec l'usage au lieu d'augmenter (DaoAI-reported). Demandez à tout fournisseur comment le modèle se met à jour, qui déclenche cette mise à jour et ce qu'il advient lors d'une révision de carte.
Testez ce protocole sur nos machines
Appliquez ce protocole à l'ensemble des machines de votre sélection. Si les nôtres en font partie, apportez les six catégories de PCB, gardez votre liste de défauts secrète et soumettez-nous à la même grille d'évaluation que les autres.