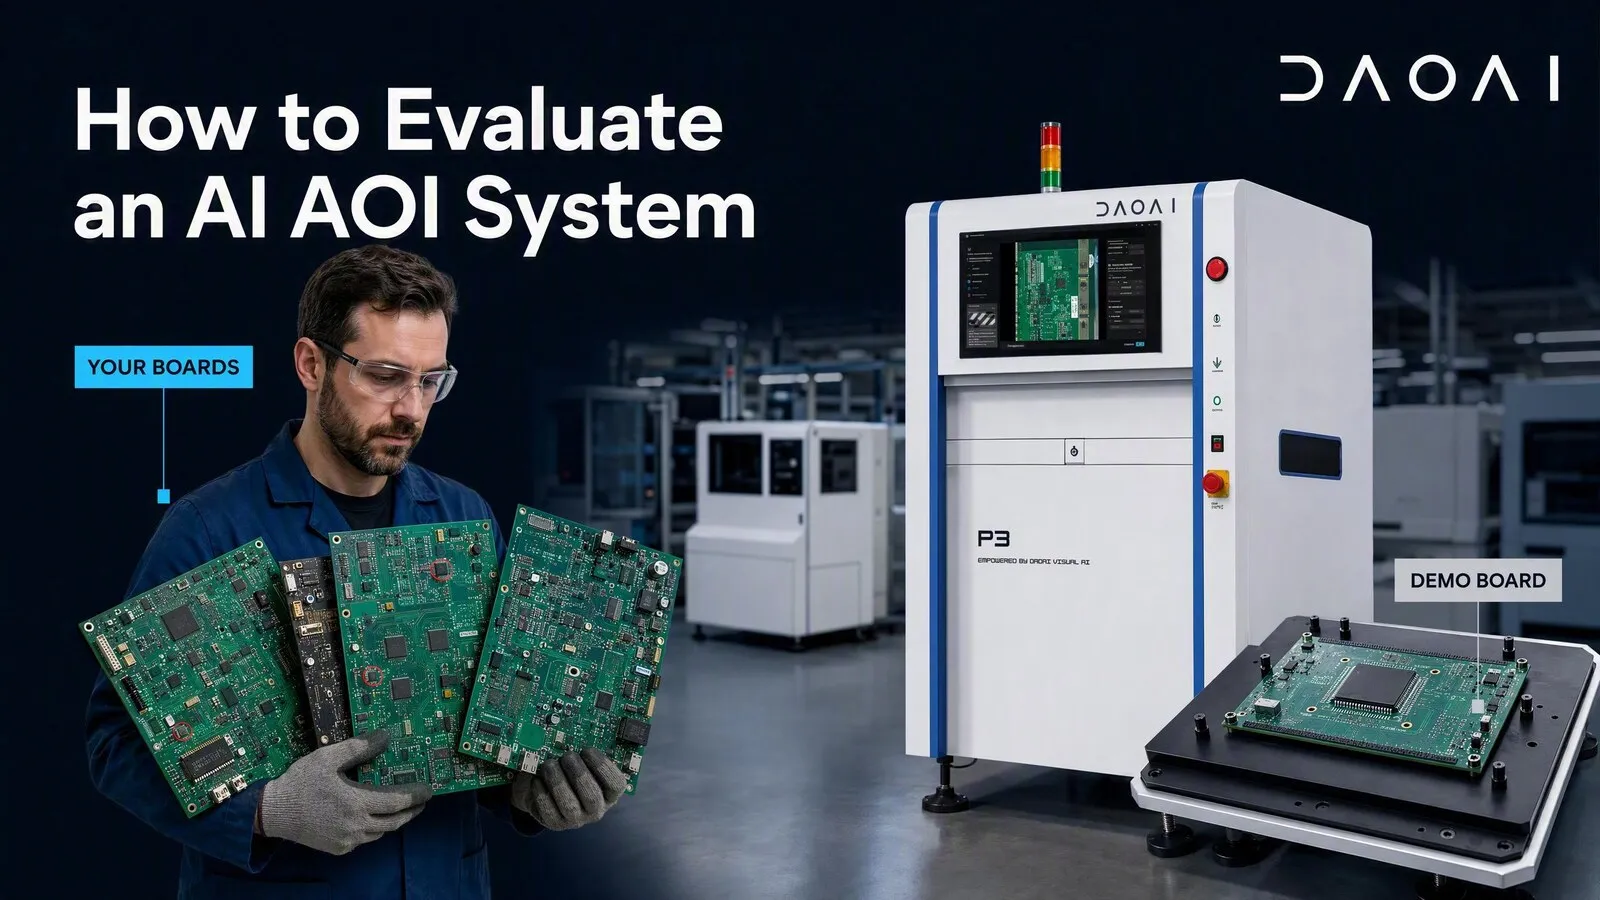
Evalúe un sistema de AOI con AI reproduciendo sus afirmaciones en sus propias placas, no comparando hojas de especificaciones. Traiga seis categorías de placas (su trabajo high-mix más complejo, componentes del mismo color, inductores marcados, un trabajo sin datos CAD, una placa con defectos reales conocidos y la placa que genera actualmente su peor tasa de falsas alarmas), luego mida cinco aspectos: tiempo de programación, tasa de falsas alarmas, tasa de escapes en defectos conocidos, curva de aprendizaje del operador y repetibilidad entre ejecuciones. Compare los resultados contra su línea actual como línea base, no contra las cifras del proveedor.
Todos los proveedores de AOI publican cifras de precisión, incluidos nosotros. Esas cifras valen exactamente lo que valga su capacidad para reproducirlas en su propio producto. Este artículo presenta el protocolo que consideramos que los compradores deben seguir: qué traer, qué medir, cuánto tiempo ejecutar la prueba y qué define un resultado aceptable. Funciona en la máquina de cualquier proveedor, y preferimos que lo ejecute en las nuestras antes de aceptar nuestra palabra sin comprobarlo.
¿Por qué no se puede confiar en las cifras de precisión de la AOI?
Las cifras de precisión de la AOI rara vez son comparables porque los denominadores difieren. Las tasas de detección se expresan por componente, por placa o por clase de defecto, y estas tres bases pueden variar en órdenes de magnitud dentro de la misma máquina. Las tasas de falsas alarmas presentan el mismo problema. Las cifras publicadas también omiten qué placas, qué conjunto de defectos y qué criterio de umbrales las produjeron. Los números no son necesariamente deshonestos. Simplemente no son extrapolables a su línea de producción.
Un análisis rápido de las afirmaciones públicas muestra la dispersión. Fuentes independientes en 2025 y 2026 reportan de manera variable entre un 30 y un 40 por ciento menos de falsas alarmas, entre un 70 y un 85 por ciento menos de rechazos falsos, y entre un 98 y un 99 por ciento de detección en uniones de soldadura críticas, según la fuente (Overview.ai 2025; Boolean & Beyond 2026; Jidoka 2026). DaoAI califica la precisión de detección en 98 por ciento o más, mientras que las falsas alarmas disminuyen a medida que los operadores aportan retroalimentación. Estas cifras describen experimentos diferentes que nadie documentó con el detalle suficiente para replicarlos; por lo tanto, valide el rendimiento en sus propias placas.
Tres preguntas resuelven la mayor parte de la confusión y puede formularlas ante cualquier cifra, incluidas las nuestras:
- ¿Por unidad de qué? Por componente inspeccionado, por placa o por evento marcado. Exija conocer el denominador.
- ¿En qué placas? Una placa de demostración diseñada para dar buenos resultados, o un trabajo de producción high-mix con componentes de segundas fuentes.
- ¿Con qué ajuste de umbral? La detección y las falsas alarmas se contraponen entre sí. Un valor presentado sin su contraparte no aporta información útil.
Nada de esto implica que realizar pruebas sea inútil. Implica que la prueba debe ejecutarse en su propia planta.
¿Qué placas debe llevar a una demostración de AOI?
Lleve seis categorías de placas, cada una orientada a una capacidad específica: su trabajo high-mix más exigente, una placa con componentes del mismo color, una con inductores de chip o cristales osciladores marcados, un trabajo del que no disponga de datos CAD, una placa con defectos reales conocidos (incorporados o documentados) y la placa que genere hoy su peor tasa de falsas alarmas. Los proveedores ofrecerán sus propias placas de demostración. Esas placas muestran únicamente en qué destaca la máquina, que no es la incógnita que usted necesita despejar.
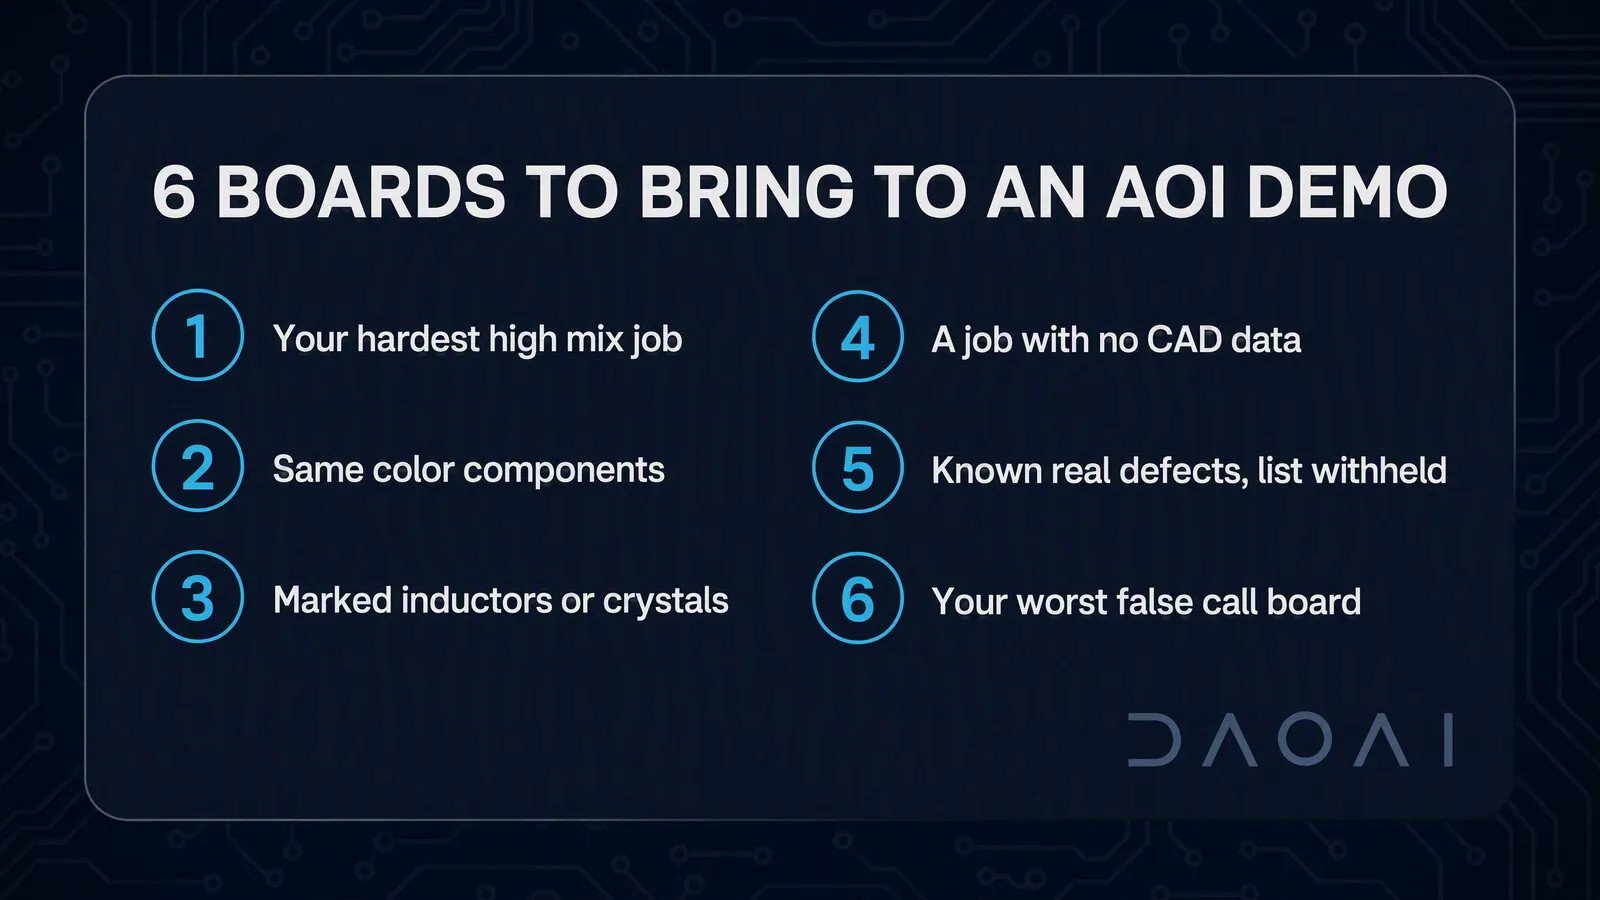
| Placa a llevar |
Qué evalúa |
Qué define un buen resultado |
| Trabajo high-mix más complejo |
Tiempo de programación bajo complejidad real |
La configuración se completa sin intervención del proveedor |
| Componentes del mismo color |
Si la detección se mantiene cuando el cuerpo coincide con el laminado |
Piezas localizadas de manera confiable, sin cúmulos de omisiones ni alarmas |
| Inductores o cristales marcados |
Diferenciación entre marcas superficiales y defectos |
Las marcas no se reportan como rayas o daños |
| Trabajo sin datos CAD |
Si el CAD es verdaderamente opcional o silenciosamente obligatorio |
Se genera un programa funcional de todos modos |
| Placa con defectos conocidos |
Comportamiento real de escapes |
Cada defecto conocido es detectado y clasificado correctamente |
| Placa actual con más falsas alarmas |
Si el problema que tiene hoy realmente mejora |
Notablemente menos avisos que su sistema actual |
La placa con defectos conocidos amerita una precisión. Necesita defectos reales documentados, no simulados: placas tomadas de su propio scrap con la lista de defectos confirmada por su estación de verificación bajo criterios IPC-A-610. No comparta la lista durante la demostración. Un sistema evaluado frente a defectos que el proveedor conoce de antemano no está siendo evaluado en realidad.
Lleve también la placa sencilla. Un trabajo directo y de alto rendimiento establece su piso de falsas alarmas. Si un sistema genera ruido en la placa fácil, nada de lo que haga en las difíciles resolverá el problema.
¿Qué debe medir en realidad?
Mida cinco aspectos: tiempo de programación (cronómetro desde la recepción de la placa hasta la primera inspección), tasa de falsas alarmas (marcas divididas entre componentes inspeccionados, con un único denominador consistente), tasa de escapes (defectos conocidos detectados divididos entre defectos conocidos presentes), curva de aprendizaje del operador (si un operador no ingeniero completa un cambio de modelo sin asistencia) y repetibilidad (la misma placa ejecutada tres veces, comparando resultados). Registre los datos al instante. Las impresiones de una sala de demostraciones se desvanecen en un día.
Los cinco puntos, con su cálculo detallado:
- Tiempo de programación. Inicie el cronómetro cuando la placa llegue a la máquina y deténgalo cuando comience la primera inspección. Incluya todo: importación de datos, trabajo en librerías, trazado de regiones y configuración de umbrales. Las declaraciones de los proveedores sobre la rapidez de configuración suelen omitir los pasos que consumen más tiempo. Para conocer en qué consisten realmente estos pasos, consulte cómo funciona la programación sin CAD.
- Tasa de falsas alarmas. Falsas alarmas divididas entre componentes inspeccionados, expresadas en PPM o en porcentaje. Elija un solo denominador y utilícelo para cada sistema que evalúe, incluido su equipo actual. Esta única disciplina valida más comparaciones que cualquier otro paso del protocolo.
- Tasa de escapes. Defectos conocidos detectados divididos entre defectos conocidos presentes, a partir de su placa de defectos documentada. Este es el número que protege su calidad. Un sistema que reduzca a la mitad las falsas alarmas pero omita una clase completa de defecto real no aporta ninguna mejora.
- Curva de aprendizaje del operador. Haga que un operador de línea, no un ingeniero de procesos ni el ingeniero de aplicaciones del proveedor, ejecute un cambio de modelo de inicio a fin. Cronometre el proceso. Anote cada ocasión en que requiera asistencia. Si el flujo de trabajo solo funciona en manos expertas, su plan de personal deberá replantearse.
- Repetibilidad. Pase la misma placa tres veces sin modificar la configuración. Compare las alertas generadas. La variación entre ejecuciones idénticas corresponde a ruido del sistema de medición y establece un límite a lo que el ajuste de umbrales puede lograr. Esta es la versión de AOI para una verificación de Gage R&R, y conviene ejecutarla también en su máquina actual, ya que la línea base podría sorprenderle.
Anote los resultados en una sola hoja durante la sesión. Proveedor A frente a Proveedor B frente a su línea actual, con las mismas cinco filas.
¿Cuánto debe durar una prueba piloto?
Una demostración de dos horas permite medir el tiempo de programación, las falsas alarmas evidentes, el comportamiento de escape en defectos conocidos y la curva de aprendizaje del operador. No permite determinar si las falsas alarmas disminuyen con el tiempo, cómo responde el sistema ante un cambio de lote de componentes o cuál es la verdadera tasa de escapes a volumen de producción. Para eso se requieren de dos a cuatro semanas en la línea. Trate la demostración como un filtro preliminar y la prueba piloto como la decisión definitiva.
Lo que cada etapa permite determinar realmente:
Demostración de dos horas, alcance real. El tiempo de configuración es auténtico y medible aquí. También lo es el comportamiento frente al mismo color y marcado, ya que son problemas de una sola imagen. La curva de aprendizaje del operador se evidencia de inmediato. El comportamiento de escape en su placa de defectos conocidos es válido dentro de su alcance, que corresponde al muestreo de una sola placa.
Dos a cuatro semanas en la línea, lo que solo esto revela. Si la tasa de falsas alarmas tiende a bajar a medida que los operadores ingresan correcciones, que es el mecanismo que distingue a los sistemas de aprendizaje de los estáticos (el funcionamiento detallado se explica aquí). Si un nuevo lote de componentes o una pieza de segunda fuente desestabilizan el proceso. Si la tasa de escapes se mantiene a volumen y no solo en una muestra aislada. Si la carga de mantenimiento coincide con lo declarado por el proveedor.
Dos advertencias sobre conclusiones precipitadas. Una demostración no valida la capacidad de aprendizaje, porque aprender exige tiempo y retroalimentación en producción. Además, una demostración en una máquina preparada previamente por el proveedor no anticipa lo que su equipo podrá mantener tres meses después. Pregunte en qué condiciones estaba la máquina antes de su llegada.
¿Qué define un resultado aceptable?
Fije el criterio de aprobación con base en su propia línea, no según una cifra absoluta. Establezca la línea base de su tiempo de programación actual, tasa de falsas alarmas, tasa de escapes y personal dedicado a re-inspección; luego decida con antelación cuánta mejora justifica la compra y la transición operativa. Definir el umbral por escrito antes de la demostración garantiza la objetividad de la decisión, ya que cualquier sistema resulta convincente cuando lo opera el proveedor.
Una plantilla de evaluación que conviene completar antes de cualquier visita:
| Métrica |
Su línea base actual |
Mínimo para justificar el cambio |
Resultado en demo |
Resultado en piloto |
| Tiempo de programación por trabajo |
___ |
___ |
|
|
| Tasa de falsas alarmas (mismo denominador) |
___ |
___ |
|
|
| Tasa de escapes en defectos conocidos |
___ |
___ (normalmente: sin retrocesos) |
|
|
| Operador puede ejecutar cambio de modelo |
sí / no |
___ |
|
|
| Repetibilidad entre ejecuciones |
___ |
___ |
|
|
Dos reglas para completarla. Primero, la fila de escapes es una condición excluyente, no negociable: un sistema que mejore todos los demás parámetros pero deje pasar defectos reales queda descartado, al margen de las demás columnas. Segundo, defina la columna intermedia antes de la demostración. Fijar un umbral a posteriori es solo una justificación.
Si todavía se encuentra seleccionando el tipo de máquina y la configuración en lugar de validar datos concretos, la guía de selección aborda esa fase, incluidas las siete preguntas clave para cualquier proveedor.
Preguntas Frecuentes
¿Qué ocurre si un proveedor no me permite llevar mis propias placas?
Tómelo como una respuesta concluyente. Las exigencias de confidencialidad son legítimas y se solucionan con un NDA, pero un proveedor que no acepte procesar su producto bajo ningún acuerdo está indicando que sus cifras solo son válidas en sus propias placas. Toda evaluación rigurosa se ejecuta en el producto del comprador.
¿Cuántas placas necesito para que los resultados sean representativos?
Para una demostración, la cobertura de las seis categorías es más importante que el volumen. Para una prueba piloto, se requiere suficiente volumen de producción para que la tasa de falsas alarmas sea estadísticamente estable y no un resultado fortuito, lo que en la práctica implica operar la línea con normalidad de dos a cuatro semanas en lugar de perseguir un número específico de placas.
¿Puede el ingeniero del proveedor ajustar el sistema durante la prueba piloto?
Sí, y permítaselo. Simplemente registre cada ajuste que realice. Esa bitácora constituye su previsión de mantenimiento: todo lo que el ingeniero de aplicaciones resuelva durante la prueba piloto será tarea del personal de su planta más adelante. Si el registro es extenso, pregunte quién se encargará de ello al sexto mes.
¿Un sistema de AI con buen desempeño en la prueba piloto puede degradarse luego en producción?
El modo de falla que debe consultar es la desviación (drift): qué sucede cuando cambian los lotes de componentes, las revisiones de PCB o la iluminación tras entrenar el modelo. Los sistemas que aprenden de la retroalimentación del operador están diseñados para absorber estas variaciones, y DaoAI documenta tasas de falsas alarmas que disminuyen con el uso en lugar de aumentar (según datos reportados por DaoAI). Pregunte a cualquier proveedor cómo se actualiza el modelo, quién ejecuta la actualización y qué sucede ante una revisión de la placa.
Ejecute el protocolo con nosotros
Aplique este protocolo en cualquiera de las máquinas de su lista de selección. Si la nuestra figura entre ellas, traiga las seis placas, reserve su lista de defectos y evalúenos bajo la misma hoja de puntuación que a los demás.