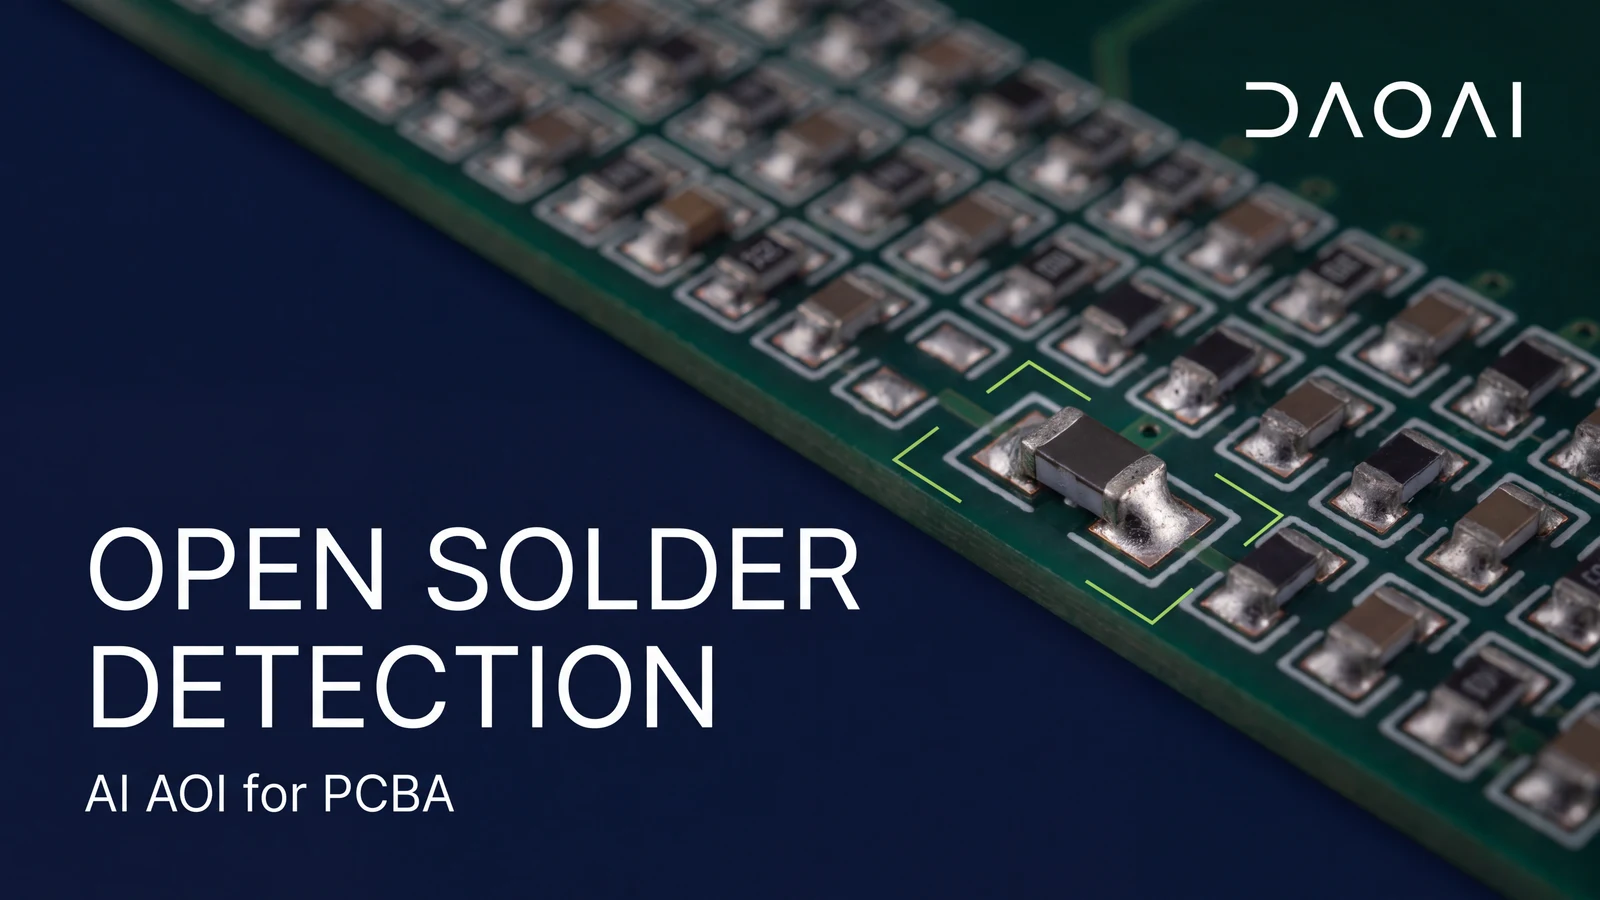
จุดบัดกรีเปิด: วิธีที่ AOI ตรวจจับข้อบกพร่องที่มองเห็นได้
ดูวิธีที่ AOI ตรวจจับจุดบัดกรีเปิดที่มองเห็นได้ จุดที่ Color Threshold แบบคงที่ทำงานได้ยาก และวิธีที่โมเดล 2D แบบ Pretrained จัดการกับเคสทั่วไปและกรณีพิเศษ
17 กันยายน 2569
สเปกเป็นเพียงตั๋วผ่านประตู จุดแตกต่างที่แท้จริงในไลน์ผลิตแบบ High-Mix คือ: การป้อนข้อมูลเขียนโปรแกรม เวลาเปลี่ยนรุ่น และภาระจาก false-call โดย 7 คำถามนี้จะเผยให้เห็นจุดต่างอย่างชัดเจน
การเลือกเครื่อง AOI สำหรับการประกอบ PCB แบบ high-mix ให้ให้น้ำหนักกับต้นทุนที่เกิดขึ้นต่อเนื่องมากกว่าสเปกที่จ่ายครั้งเดียว ความละเอียดของกล้องและความสามารถในการรองรับบอร์ดมีความสำคัญ แต่ผู้ผลิตที่ได้มาตรฐานทุกรายต่างผ่านเกณฑ์นี้ สิ่งที่สร้างความแตกต่างระหว่างแต่ละระบบในสายการผลิตแบบ high-mix คือต้นทุนในการเปลี่ยนรุ่น (changeover) แต่ละครั้ง: ข้อมูลนำเข้าที่ต้องใช้ในการเขียนโปรแกรมคืออะไร, ใครเป็นผู้ควบคุมการทำงานได้, ใช้เวลานานเท่าใด, และอัตรา false call ลดลงได้เองหรือต้องมาคอยปรับจูนลดค่าใหม่ทุกครั้งหลังจบล็อต
คู่มือการเลือกซื้อ AOI ส่วนใหญ่จะอธิบายเกี่ยวกับความละเอียด ระบบไฟส่องสว่าง และขนาดบอร์ด แล้วก็จบเพียงแค่นั้น มีประโยชน์แต่ยังไม่ครบถ้วน เครื่องที่คุณต้องเขียนโปรแกรมใหม่สัปดาห์ละ 3 ครั้ง มีเกณฑ์การจัดซื้อที่ต่างจากเครื่องที่คุณเขียนโปรแกรมปีละ 2 ครั้งอย่างสิ้นเชิง แม้ว่าทั้งคู่จะมีสเปกเหมือนกันบนเอกสารก็ตาม คู่มือนี้ครอบคลุมการตรวจสอบความต้องการที่แท้จริง, การตัดสินใจเลือกระหว่าง offline หรือ inline, คำถามเรื่อง 2D หรือ 3D, และ 7 คำถามที่จะเปิดเผยให้เห็นว่าระบบจะทำงานอย่างไรจริง ๆ หลังผ่านช่วงทดลองใช้งาน
สำหรับการผลิตแบบ high-mix เกณฑ์การคัดเลือกที่สำคัญที่สุดคือเกณฑ์ที่เกี่ยวข้องกับต้นทุนต่อเนื่อง: ข้อกำหนดข้อมูลนำเข้าสำหรับเขียนโปรแกรม (ไฟล์ CAD, component library หรือบอร์ด golden board จริง), เวลา changeover ต่อจ็อบใหม่, ผู้ควบคุมว่าเป็นโอเปอเรเตอร์หรือวิศวกรเฉพาะทาง, และการควบคุม false call ในระยะยาว สเปกฮาร์ดแวร์ยังคงเป็นเกณฑ์มาตรฐานขั้นต่ำ แต่เป็นต้นทุนที่จ่ายเพียงครั้งเดียว ส่วนความคุ้มค่าด้าน changeover เป็นสิ่งที่คุณต้องจ่ายจริงทุกสัปดาห์
ให้มองว่าเอกสารสเปกเป็นเพียงบัตรผ่านประตู ความละเอียดในการมองเห็นชิ้นส่วนแพ็กเกจขนาดเล็กที่สุดของคุณ ช่วงขนาดบอร์ดที่รองรับ การทำงานร่วมกับระบบสายพานลำเลียง (conveyor): เครื่องจักรที่น่าเชื่อถือทุกรุ่นที่คุณพิจารณาย่อมผ่านเกณฑ์เหล่านี้ และผู้จำหน่ายเองก็ทราบดี จึงมักเน้นนำเสนอตัวเลขเหล่านี้ในการสาธิต
ความแตกต่างที่แท้จริงเกิดขึ้นในโรงงานของคุณ ไม่ใช่ในเอกสารสเปก หากมีจ็อบใหม่เพียงเดือนละ 1 งาน ภาระในการเขียนโปรแกรมแทบไม่มีผล แต่หากมี NPI 3 งานต่อสัปดาห์ต่อหนึ่งไลน์ ภาระในการเขียนโปรแกรมจะกลายเป็นต้นทุนก้อนใหญ่ที่สุดในระยะเวลา 5 ปีของเครื่องจักร แซงหน้าราคาซื้อไปในที่สุด เวิร์กโฟลว์การเขียนโปรแกรม และ ภาระจาก false call คือจุดที่ต้นทุนเหล่านี้ซ่อนอยู่ และสมควรได้รับการตรวจสอบอย่างละเอียดไม่แพ้ระบบออปติกที่ผู้ซื้อมักให้ความสำคัญ
ก่อนจะเปรียบเทียบเครื่องจักร ให้ตรวจสอบไลน์การผลิตของคุณเองก่อน นับจำนวน NPI ต่อไลน์ต่อสัปดาห์ ขนาดล็อตโดยทั่วไป และความพร้อมของข้อมูล CAD จริงเมื่อได้รับงาน บันทึกว่าใครจะเป็นผู้ทำการ changeover (วิศวกร AOI เฉพาะทาง หรือโอเปอเรเตอร์ประจำไลน์) ภาระจาก false call และการตรวจสอบซ้ำ (re-inspection) ในปัจจุบัน และ takt time ของคุณบังคับให้ต้องตรวจสกัดบนสายการผลิตแบบ inline หรือเครื่อง offline ข้างไลน์สามารถรองรับได้ คำตอบเหล่านี้จะเป็นตัวกำหนดน้ำหนักให้กับทุกเกณฑ์ต่อจากนี้
คำถาม 6 ข้อที่ตอบตามความเป็นจริงจะช่วยชี้ชัดได้:
บันทึกคำตอบทั้ง 6 ข้อนี้ไว้ คำตอบเหล่านี้จะเปลี่ยนการสนทนากับผู้จำหน่ายจากการบรรยายสรรพคุณลอย ๆ ให้กลายเป็นการตรวจสอบข้อเท็จจริงที่พิสูจน์ได้
เครื่อง AOI แบบ offline เหมาะกับการผลิตแบบ high-mix, low-volume โดยสามารถเขียนโปรแกรมและตรวจสอบได้โดยไม่ต้องหยุดไลน์ผลิต รองรับกระบวนการทำงานที่ปรับเปลี่ยนบ่อย และมีค่าใช้จ่ายในการติดตั้งใช้งานต่ำกว่า ส่วน AOI แบบ inline จะคุ้มค่ากับราคาที่สูงกว่าบนไลน์ที่มีเสถียรภาพและต้องการ throughput สูง ซึ่งบอร์ดต้องได้รับการตรวจสอบตามรอบ takt ทุกแผ่น ผ่านการเชื่อมต่อกับสายพานลำเลียงและระบบคัดแยกของเสียอัตโนมัติ ปัจจัยในการตัดสินใจจึงอยู่ที่ข้อกำหนดด้าน takt และความถี่ในการ changeover ไม่ใช่ภาพลักษณ์ของเครื่องจักร
ตารางเปรียบเทียบการใช้งานจริง:
| สถานการณ์ของคุณ | รูปแบบที่เหมาะสมกว่า | สิ่งที่ต้องตรวจสอบในการสาธิต |
|---|---|---|
| High-mix, low-volume, มี NPI บ่อยครั้ง | Offline | เวลาในการเขียนโปรแกรมบนบอร์ดที่คุณนำไปเอง โดยให้โอเปอเรเตอร์ของคุณเป็นผู้ใช้งาน |
| การอัปเกรดจากการใช้สายตาตรวจสอบแบบแมนนวล (visual inspection) | Offline | เวลาในการเรียนรู้และเริ่มใช้งานสำหรับโอเปอเรเตอร์ที่ไม่มีพื้นฐาน AOI |
| ผลิตภัณฑ์คงที่, เลนเดี่ยว (single lane), ตรวจสอบตามรอบ takt | Inline | Cycle time ต่อบอร์ดตามขนาดพาเนลของคุณ และการส่งต่อบอร์ดผ่าน conveyor |
| High-volume โดยมี throughput เป็นข้อจำกัด | Inline, dual-lane | Throughput ต่อเนื่องเมื่อเปิดใช้งานทั้งสองเลน และการจัดการคัดแยกของเสีย |
| สภาพการผลิตแบบผสม: มีทั้งโต๊ะ NPI และไลน์ผลิตจำนวนมาก | ทั้งสองแบบ โดยใช้ offline สำหรับ NPI | โปรแกรมสามารถโอนย้ายระหว่างเครื่อง offline และ inline ได้หรือไม่ |
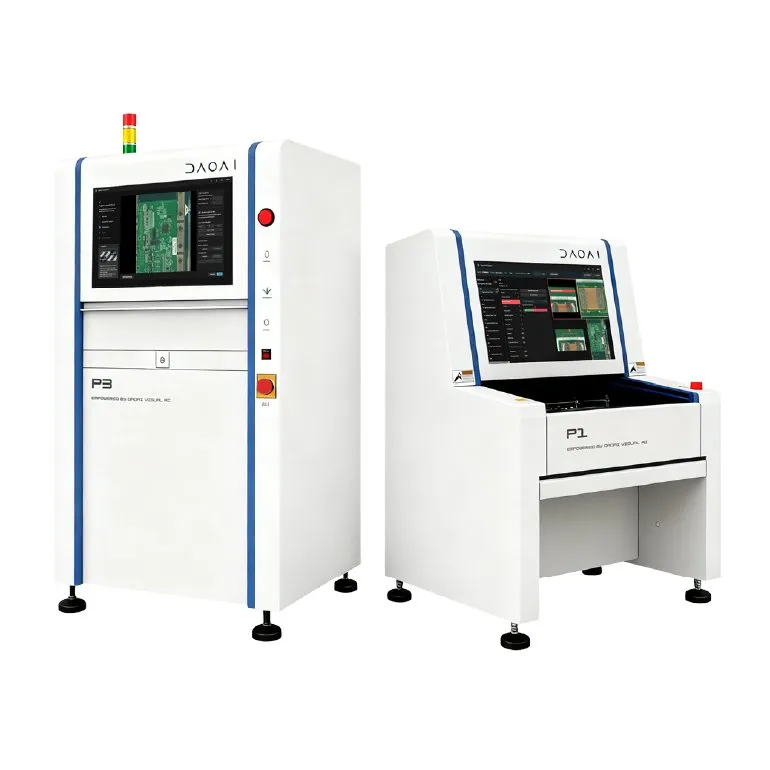
ข้อสังเกตตามจริง 2 ประการ ข้อแรก โรงงานแบบ high-mix หลายแห่งทำงานด้วยเครื่อง offline ทั้งหมดโดยไม่จำเป็นต้องใช้ inline ข้อที่สอง รูปแบบการผสมผสานทั้งสองแบบพบได้บ่อยในโรงงานขนาดใหญ่: เขียนโปรแกรมและตรวจสอบความถูกต้องแบบ offline ระหว่างที่ไลน์ผลิตกำลังทำงาน จากนั้นจึงโหลดโปรแกรมที่ผ่านการตรวจสอบแล้วเข้าเครื่อง inline เครื่องตระกูล P Series ของ DaoAI ออกแบบตามแนวทางนี้ โดยมีเครื่อง offline รุ่น P1 และรุ่นความแม่นยำสูง P2 (กล้อง 12MP, ออปติก 10 micron สำหรับงาน fine-pitch) รวมถึงรุ่น inline P3 และ dual-lane P3D เพื่อเน้น throughput พร้อมรองรับการเขียนโปรแกรมล่วงหน้าแบบ offline เพื่อเตรียมงานผลิตภัณฑ์ใหม่โดยไม่ต้องหยุดการผลิต (ข้อมูลจาก DaoAI)
ตัดสินใจเลือกระหว่าง 2D หรือ 3D จาก Pareto ข้อบกพร่อง (defect) ของคุณ ไม่ใช่จากการดูสาธิต ระบบ 3D เพิ่มการวัดความสูงและปริมาตร ซึ่งมีความสำคัญเมื่อของเสียที่หลุดรอด (escape) เป็นปัญหาด้านปริมาตรการบัดกรี: ปริมาณตะกั่วไม่พอ (insufficient solder), ขาลอย (lifted lead), ความระนาบ (coplanarity) แต่หากปัญหาหลักของคุณอยู่ที่การมีอยู่/ขาดหาย (presence), ใส่ชิ้นส่วนผิด (wrong part), ผิดขั้ว (polarity), เยื้องตำแหน่ง (offset) และ false call ที่เกิดจากมาร์กบนชิ้นงาน ระบบ 2D ยุคใหม่ที่ใช้ AI จำแนกประเภทก็ครอบคลุมการทำงานได้ด้วยงบประมาณที่น้อยกว่า ไม่มีคำตอบใดถูกต้องตายตัวสำหรับทุกคน แผนภูมิ Pareto ของคุณคือคำตอบ
เหตุผลเรื่องความสูงเป็นข้อเท็จจริง ภาพ 2D ไม่สามารถวัดปริมาตรการบัดกรีได้โดยตรง และบนแพ็กเกจที่จุดบัดกรีซ่อนอยู่ใต้ตัวชิ้นส่วน ข้อมูลความสูงจะตรวจจับสิ่งที่ภาพเฉดสีเทา (grayscale) มองไม่เห็นได้ หากข้อบกพร่องเหล่านี้หลุดรอดอยู่ในปัจจุบันและสร้างความเสียหายในขั้นตอนถัดไป ระบบ 3D ก็คุ้มค่ากับราคาที่ต้องจ่าย
ในทางกลับกัน ปัญหา false call ส่วนใหญ่ในงาน high-mix มักอยู่ในขอบเขตของ 2D: เช่น รูปลักษณ์ภายนอกที่เปลี่ยนไปในแต่ละล็อต, ชิ้นส่วนที่มีสีเดียวกัน, ข้อความมาร์กที่หนาแน่นบนตัวเหนี่ยวนำ (inductor) และคริสตัล (crystal) ปัญหาเหล่านี้คือปัญหาด้านการจำแนกประเภท (classification) ซึ่งแก้ไขได้ด้วยการตัดสินที่แม่นยำขึ้น ไม่ใช่แผนที่ความสูง (height map) โดย AI ที่วิเคราะห์คุณลักษณะ (feature-based AI) จะจัดการกับปัญหานี้ได้โดยตรง (ดูกลไกการทำงานได้ใน บทวิเคราะห์เรื่อง false call ของเรา)
เพื่อความโปร่งใส: ปัจจุบันเครื่อง P Series ของ DaoAI วางจำหน่ายในรูปแบบ 2D โดยมีเวอร์ชัน 3D ที่ประกาศว่าจะเปิดตัวเร็ว ๆ นี้ คำแนะนำในการเลือกซื้อยังคงเดิมไม่ว่าคุณจะประเมินเครื่องของผู้จำหน่ายรายใด: ให้ทำรายการของเสียที่หลุดรอดและ false call ที่เกิดขึ้นจริงจากไตรมาสล่าสุด แล้วเลือกซื้อระบบที่ตอบโจทย์รายการเหล่านั้น
คำถาม 7 ข้อนี้จะแสดงให้เห็นว่าเครื่อง AOI จะทำงานอย่างไรในไลน์แบบ high-mix: ต้องใช้ข้อมูลนำเข้าอะไรบ้างในการเขียนโปรแกรม, ใครเป็นผู้ทำการ changeover และใช้เวลานานเท่าใด, เกิดอะไรขึ้นเมื่อเจอชิ้นส่วนที่ไม่เคยพบมาก่อน, false call ลดลงตามเวลาอย่างไร, ใครเป็นผู้ดูแล component library, เกณฑ์การตรวจเชื่อมโยงกับมาตรฐาน IPC-A-610 อย่างไร, และข้อมูลส่งไปยัง MES ของคุณอย่างไร ถามทั้ง 7 คำถามนี้กับผู้จำหน่ายทุกรายและเปรียบเทียบคำตอบเคียงข้างกัน
สำหรับแต่ละข้อ คำตอบที่ดีควรเป็นอย่างไร:
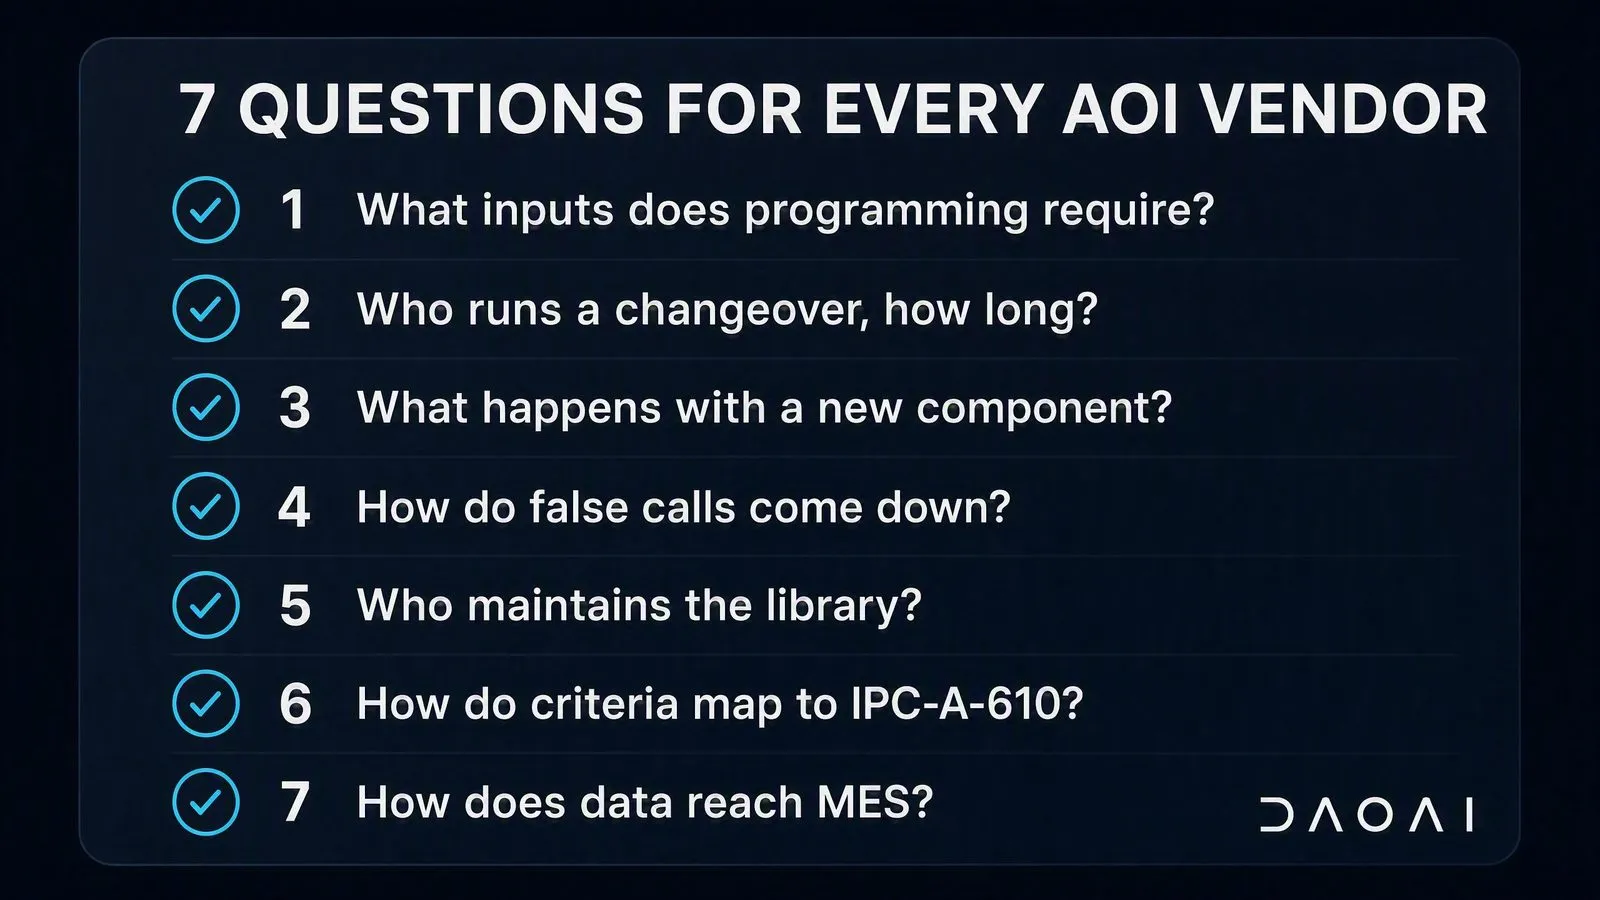
ถามเราด้วยคำถามทั้ง 7 ข้อนี้เช่นกัน ผู้จำหน่ายที่ยินดีตอบคำถามเหล่านี้กำลังบอกอะไรบางอย่างกับคุณ เช่นเดียวกับผู้จำหน่ายที่พยายามบ่ายเบี่ยงกลับไปพูดเรื่องสเปกกล้อง
บ่อยครั้งคำตอบคือ เพียงพอ หากสามารถตรวจสอบข้างไลน์ได้ทันตามรอบ takt เครื่อง offline จะตอบโจทย์งาน high-mix ด้วยต้นทุนที่ต่ำกว่าและมีความยืดหยุ่นมากกว่า เครื่อง inline จะจำเป็นก็ต่อเมื่อต้องตรวจสกัดบอร์ดในไลน์ตามอัตราความเร็วการผลิตทุกแผ่น โรงงานหลายแห่งยังคงใช้เครื่อง offline สำหรับ NPI และการตรวจสอบความถูกต้อง แม้ว่าจะติดตั้งเครื่อง inline สำหรับงานผลิตจำนวนมากแล้วก็ตาม
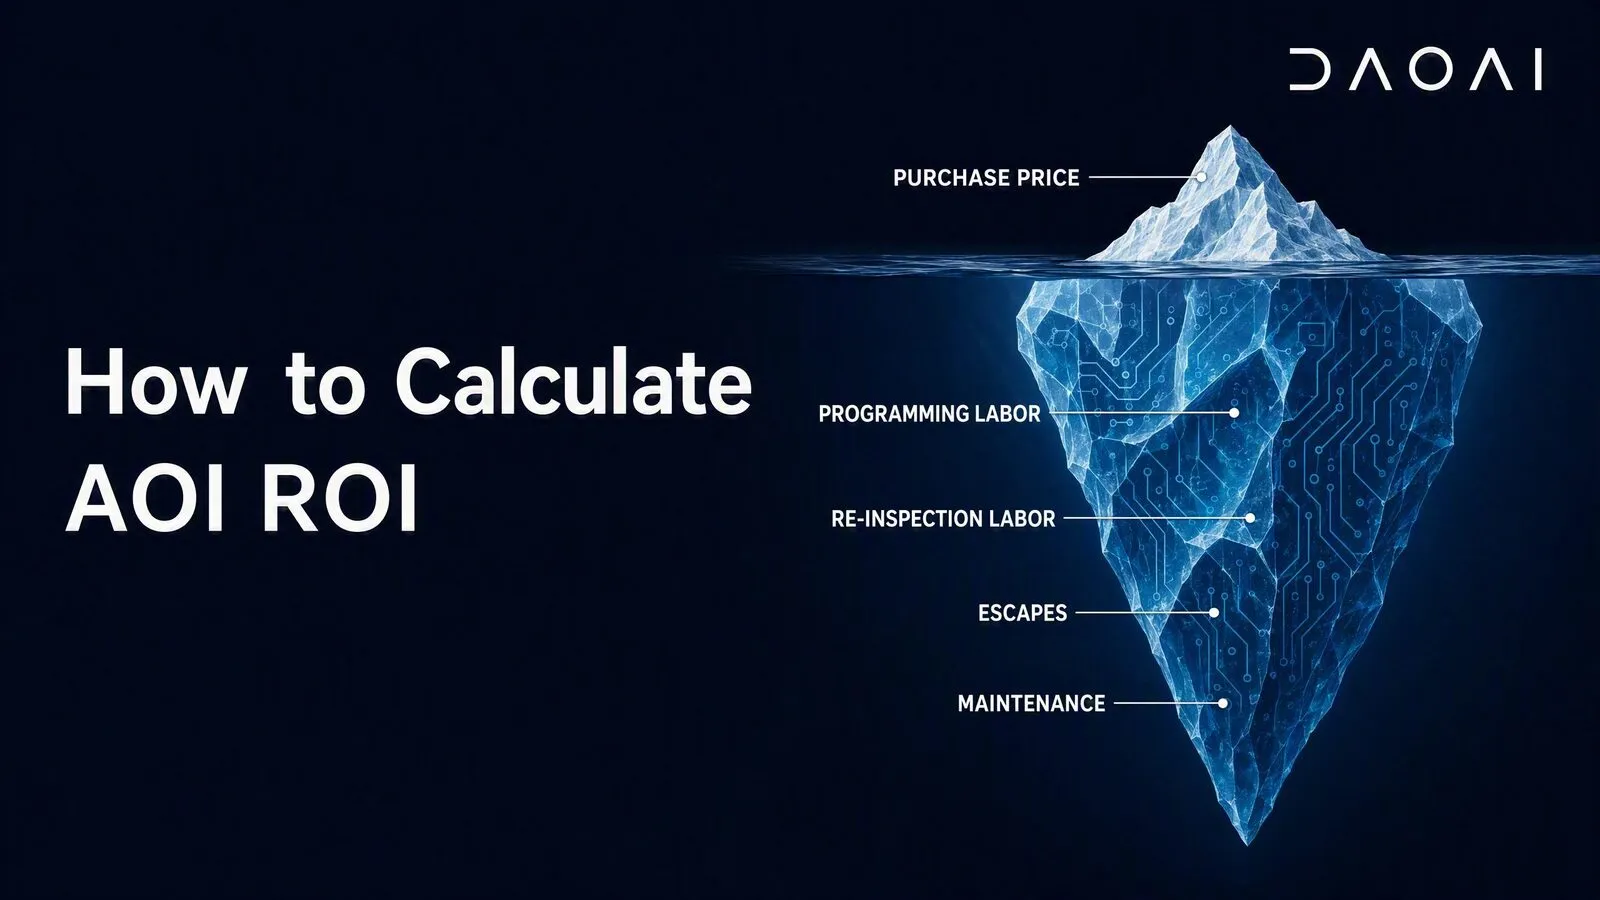
ผู้จำหน่ายมักไม่ค่อยเปิดเผยราคาขาย และราคาหน้าป้ายก็เป็นเพียงส่วนเล็กของคำตอบเท่านั้น ต้นทุนรวมตลอดระยะเวลา 5 ปีคือราคาซื้อรวมกับต้นทุนแรงงานเขียนโปรแกรม แรงงานตรวจสอบซ้ำ และต้นทุนจากของเสียที่หลุดรอด ในไลน์แบบ high-mix ต้นทุนแรงงานเหล่านี้มักแซงหน้าราคาเครื่องจักร: DaoAI ประเมินว่าเฉพาะค่าแรงในการตรวจสอบซ้ำและการหยุดไลน์สำหรับระบบเดิมอยู่ที่ 15,000 ถึง 40,000 USD ต่อโอเปอเรเตอร์ต่อปี (ข้อมูลจาก DaoAI) ให้เปรียบเทียบต้นทุนรวม 5 ปี ไม่ใช่ดูแค่ใบเสนอราคา
ในทางปฏิบัติทำได้ หากมีการเขียนโปรแกรมล่วงหน้าแบบ offline: ผลิตภัณฑ์ใหม่จะถูกเขียนโปรแกรมและตรวจสอบความถูกต้องนอกไลน์ระหว่างที่ไลน์ยังคงผลิตงานเดิม จากนั้นจึงส่งต่อการตรวจสอบไปยังเครื่องที่รับผิดชอบงานนั้น เวิร์กโฟลว์ที่ใช้ golden board จะมีประโยชน์มากในจุดนี้ เนื่องจากบอร์ด NPI มักจะมาถึงก่อนข้อมูล CAD ที่สมบูรณ์
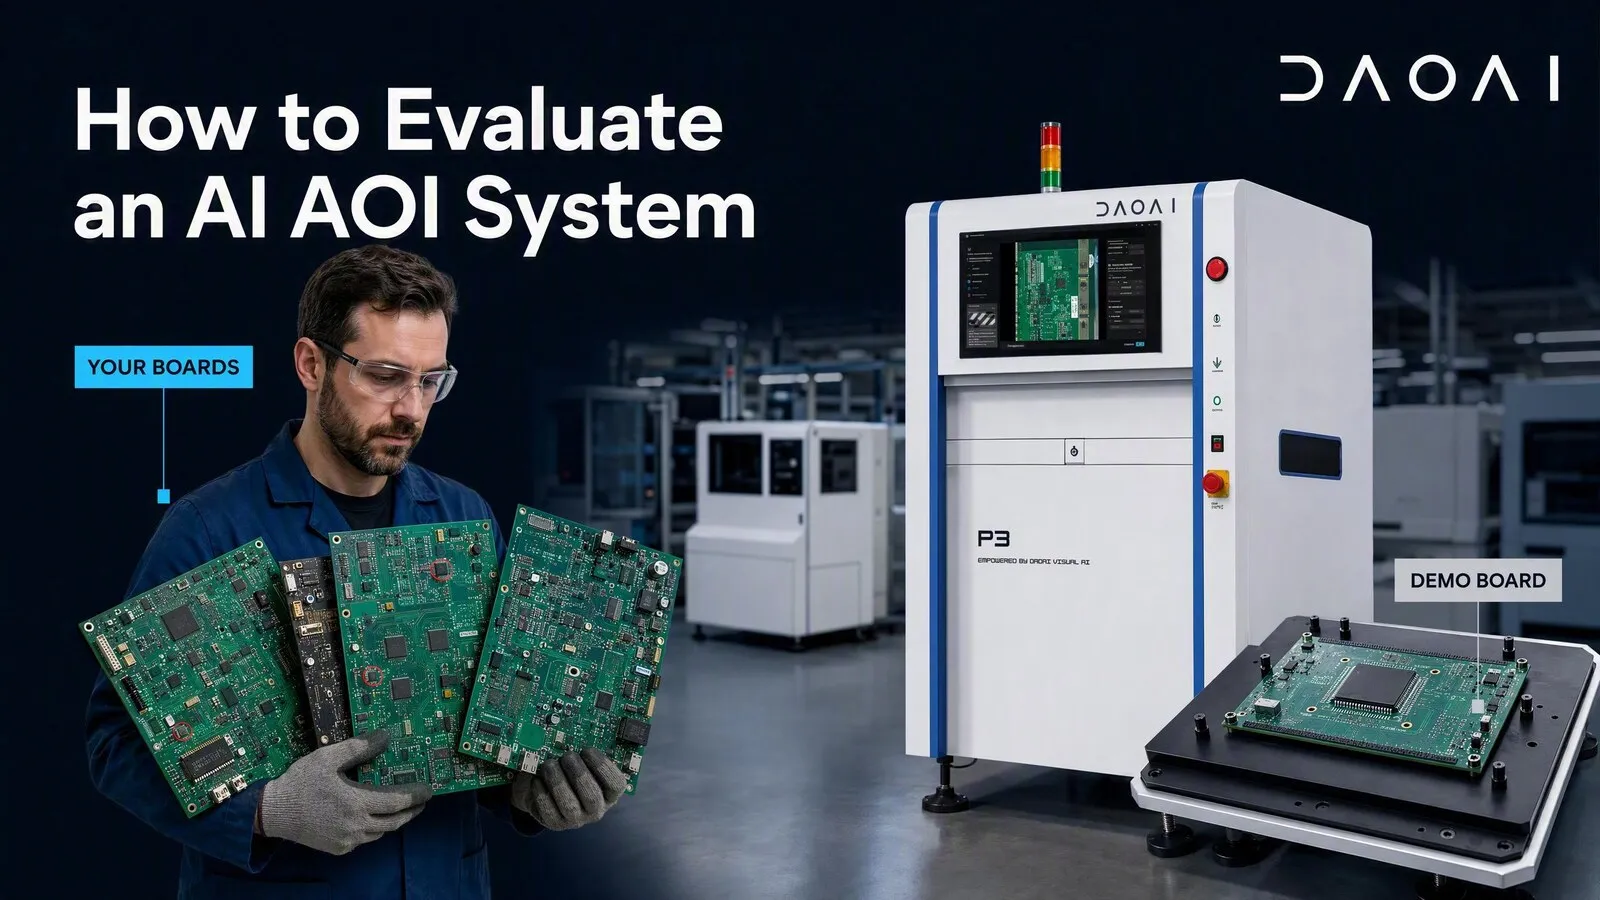
นำบอร์ดที่ตรวจยากที่สุดของคุณมาทดสอบ ไม่ใช่บอร์ดที่ตรวจง่ายที่สุด บอร์ดที่มีชิ้นส่วนสีเดียวกัน บอร์ดที่มีมาร์กบนตัว inductor หรือ crystal oscillator และบอร์ดที่คุณไม่มีข้อมูล CAD ให้โอเปอเรเตอร์ของคุณเป็นผู้ทำการ changeover ไม่ใช่วิศวกรของผู้จำหน่าย วัดเวลาตั้งค่าและนับจำนวน false call ที่เกิดขึ้นบนบอร์ดของคุณ การทดสอบจริงแบบนี้เพียง 1 ชั่วโมงให้ประโยชน์มากกว่าการนั่งดูสไลด์ทั้งวัน
หากการประเมิน 6 ข้อของคุณชี้ว่ามีการ changeover บ่อยครั้งและมีวิศวกรจำกัด ให้ให้น้ำหนักกับต้นทุนต่อเนื่องให้มาก และนำคำถามทั้ง 7 ข้อนี้ไปถามในทุกการสาธิต รวมถึงการสาธิตของเราด้วย เครื่อง P Series ของ DaoAI ทำงานด้วยเวิร์กโฟลว์ golden board ทั้งในรุ่น offline (P1/P2) และ inline (P3/P3D)
ดูวิธีที่ AOI ตรวจจับจุดบัดกรีเปิดที่มองเห็นได้ จุดที่ Color Threshold แบบคงที่ทำงานได้ยาก และวิธีที่โมเดล 2D แบบ Pretrained จัดการกับเคสทั่วไปและกรณีพิเศษ
17 กันยายน 2569
เครื่องคำนวณ ROI ของผู้ขายมักตั้งสมมติฐานแทนคุณ นี่คือโมเดลคำนวณฉบับสมบูรณ์: รายการต้นทุน 8 รายการ สูตรคำนวณเงินที่ประหยัดได้จาก false-call และ escape พร้อมตัวอย่างสถานการณ์จริง 2 กรณี รวมถึงกรณีที่ลงทุนแล้วไม่คุ้มค่า
25 สิงหาคม 2569
ตัวเลขความแม่นยำของผู้ขายไม่มีความหมายจนกว่าคุณจะทำซ้ำได้บนบอร์ดของตัวเอง บอร์ด 6 แผ่นที่ต้องเตรียม สิ่งที่ต้องวัด 5 อย่าง และเกณฑ์ผลลัพธ์ที่ถือว่าผ่าน
11 สิงหาคม 2569
ข้อมูลเชิงลึกด้านการตรวจสอบด้วย AI ข่าวผลิตภัณฑ์ และบทวิเคราะห์อุตสาหกรรม เดือนละครั้ง เน้นสาระ
เราใช้ข้อมูลของคุณเพื่อตอบกลับข้อซักถามของคุณ ดูนโยบายความเป็นส่วนตัวของเรา