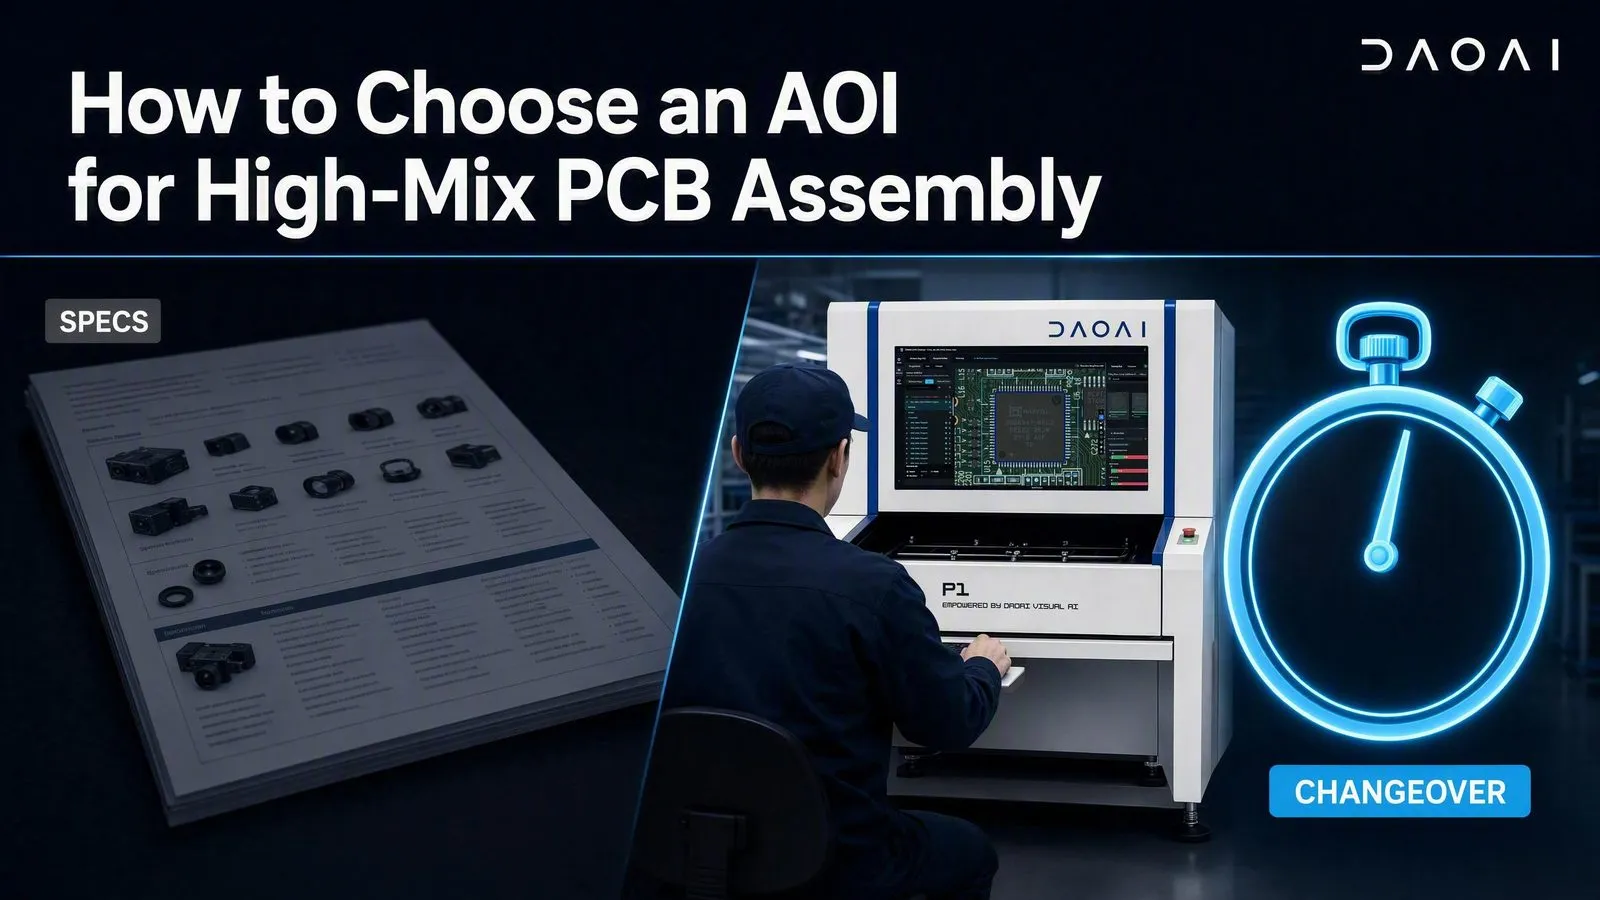
Bei der Auswahl eines AOI-Systems für die High-Mix-PCB-Bestückung wiegen wiederkehrende Kosten schwerer als einmalige Spezifikationen. Kameraauflösung und Board-Handling sind wichtig, doch jeder ernstzunehmende Anbieter erfüllt diese Anforderungen. Was Systeme in einer High-Mix-Fertigung unterscheidet, sind die Kosten jedes Produktwechsels: welche Eingangsdaten die Programmierung erfordert, wer sie durchführen kann, wie lange sie dauert und ob Pseudofehler von selbst sinken oder nach jedem neuen Los erneut manuell nachjustiert werden müssen.
Die meisten AOI-Kaufberater führen Sie durch Auflösung, Beleuchtung und Board-Formate – und hören dann auf. Nützlich, aber unvollständig. Eine Maschine, die Sie dreimal pro Woche umprogrammieren, ist eine völlig andere Investition als eine Maschine, die zweimal im Jahr programmiert wird, selbst wenn beide das gleiche Datenblatt teilen. Dieser Leitfaden behandelt die Anforderungsanalyse, die Entscheidung zwischen Offline und Inline, die Frage 2D versus 3D und sieben Fragen, die aufdecken, wie sich ein System nach der Einführungsphase im realen Betrieb verhält.
Worauf kommt es bei der Auswahl eines AOI-Systems für die High-Mix-Fertigung wirklich an?
In der High-Mix-Fertigung sind die wiederkehrenden Faktoren die entscheidenden Auswahlkriterien: erforderliche Daten für die Programmierung (CAD-Dateien, Bauteilbibliotheken oder ein physisches Golden Board), die Rüstzeit pro neuem Auftrag, ob ein Bediener oder ein spezialisierter Ingenieur die Umrüstung durchführt und wie Pseudofehler über die Zeit beherrscht werden. Hardware-Spezifikationen bilden weiterhin die Mindestanforderung, werden jedoch nur einmal bezahlt. Die Rüstkosten fallen jede Woche an.
Betrachten Sie das Datenblatt als Eintrittskarte. Eine Auflösung, die das kleinste Gehäuse erfasst, der Bereich der Board-Abmessungen, Transportband-Kompatibilität: Jede infrage kommende Maschine auf Ihrer Shortlist erfüllt diese Kriterien. Die Hersteller wissen das und konzentrieren sich in der Vorführung genau auf diese Zahlen.
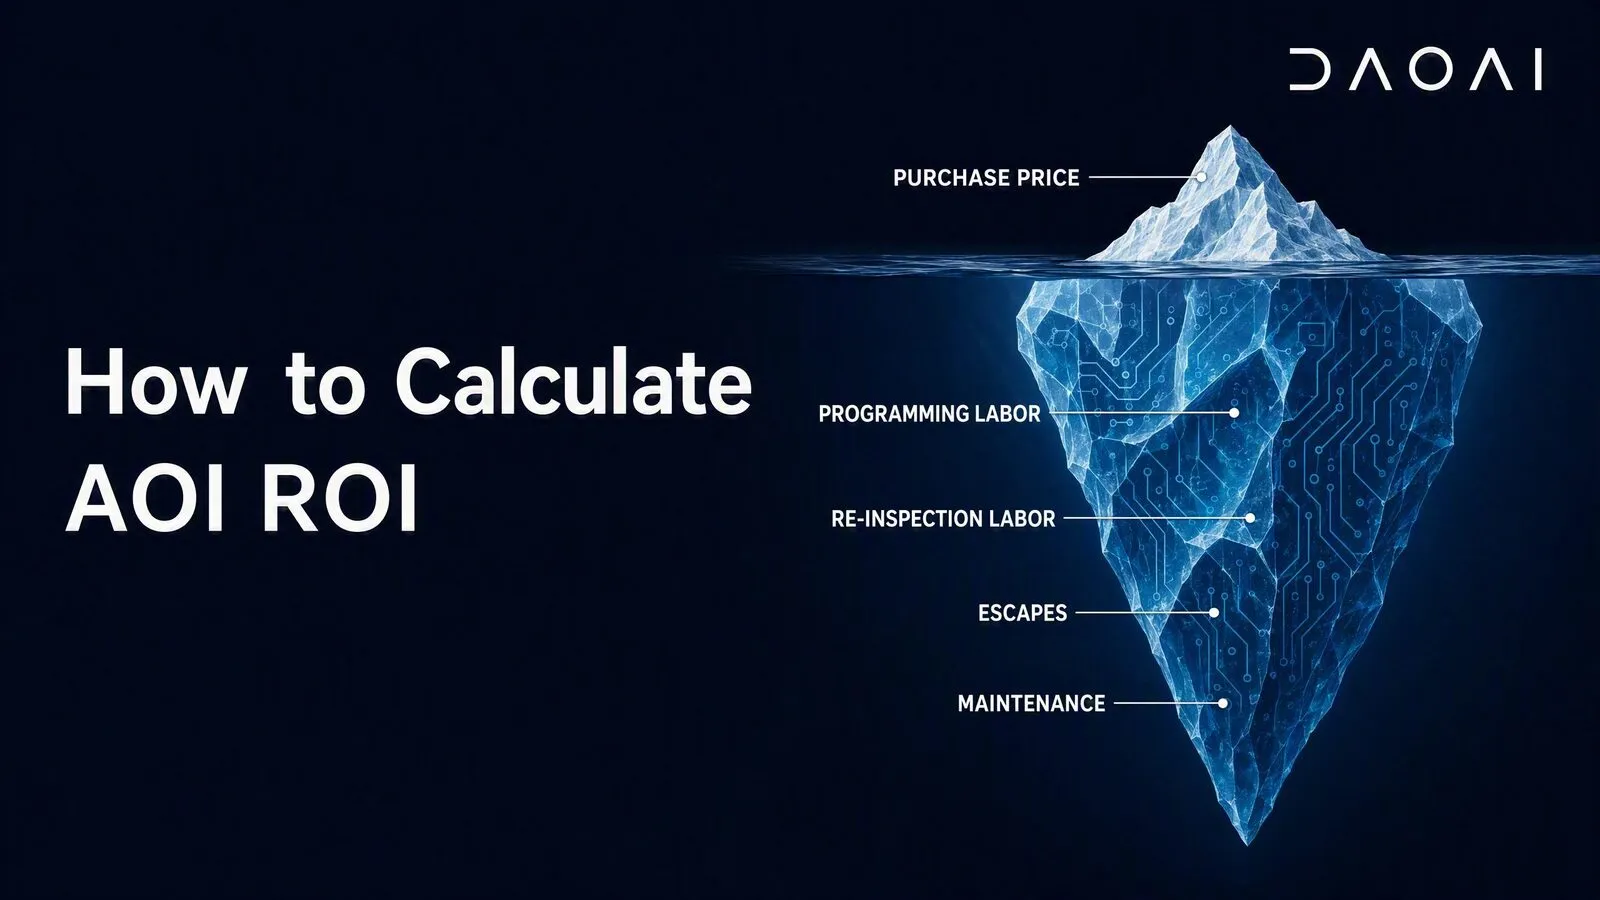
Die tatsächliche Verschiebung der Prioritäten findet in Ihrer Fertigung statt, nicht im Datenblatt. Bei einem neuen Auftrag pro Monat ist der Programmieraufwand ein Rundungsfehler. Bei drei NPIs pro Woche und Linie wird der Programmieraufwand zum dominierenden Kostenfaktor der Fünfjahres-Betriebskosten – noch vor dem Anschaffungspreis. Der Programmier-Workflow und der Aufwand durch Pseudofehler sind die Treiber dieser Kosten und verdienen die gleiche Aufmerksamkeit, die man sonst nur der Optik widmet.
Was sind Ihre tatsächlichen Anforderungen?
Bevor Sie Maschinen vergleichen, analysieren Sie Ihre eigene Linie. Erfassen Sie die Anzahl der NPIs pro Linie und Woche, die typische Losgröße und wie oft CAD-Daten bei Auftragsstart tatsächlich verfügbar sind. Halten Sie fest, wer Produktwechsel durchführt (ein dedizierter AOI-Ingenieur oder Linienbediener), wie hoch der aktuelle Aufwand für Pseudofehler und Nachprüfung ist und ob Ihr Takt eine Inline-Taktung erfordert oder ein Offline-Tischgerät ausreicht. Diese Antworten bestimmen die Gewichtung für alle folgenden Kriterien.
Sechs ehrlich beantwortete Fragen genügen:
- Wie viele neue Aufträge fallen pro Linie und Woche an? Diese Zahl allein entscheidet darüber, ob die Programmierzeit eine Fußnote oder der Hauptkostentreiber ist.
- Was ist die typische Losgröße? Kleine Losgrößen verstärken die Rüstkosten. 4 Stunden Programmierung für einen 6-Stunden-Fertigungslauf sind ein schlechtes Geschäft.
- Übergeben Kunden zuverlässig CAD- und BOM-Daten? Im EMS-Bereich ist das oft nicht der Fall, oder die Daten kommen verspätet und fehlerhaft an. Ein CAD-abhängiger Workflow übernimmt dieses Chaos direkt. High-Mix-Betriebe spüren dies am stärksten, und die softwareseitige Hürde verstärkt das Problem noch.
- Wer steht für die Programmierung zur Verfügung? Ein dedizierter AOI-Ingenieur ist ein echter Personalposten. Lautet die ehrliche Antwort „wer gerade Schicht hat“, benötigen Sie ein System, das von Linienbedienern bedient werden kann.
- Was kostet Sie die Nachprüfung heute? Zählen Sie die pro Schicht aussortierten Boards und das Personal, das diese beurteilt. Dieser Aufwand überträgt sich auf die neue Maschine, sofern sich der Mechanismus zur Erkennung von Pseudofehlern nicht grundlegend ändert.
- Erfordert Ihr Takt eine Prüfung direkt in der Linie? Wenn Boards in der Linie im Takt gestoppt und geprüft werden müssen, benötigen Sie Inline. Kann die Prüfung neben der Linie am Arbeitsplatz erfolgen, bietet Offline mehr Flexibilität zu geringeren Kosten.
Halten Sie die sechs Antworten schriftlich fest. Sie verwandeln Verkaufsgespräche von einem Austausch vager Adjektive in überprüfbare Fakten.
Offline oder Inline: Was passt zu Ihrer Linie?
Offline-AOI eignet sich für die High-Mix-Low-Volume-Fertigung: Es programmiert und prüft, ohne die Linie zu stoppen, toleriert unregelmäßige Auftragsfolgen und verursacht geringere Einführungskosten. Inline-AOI rechtfertigt seinen Aufpreis auf stabilen Linien mit hohem Durchsatz, auf denen Boards bei jedem Durchlauf im Takt geprüft werden müssen – inklusive Transportbandintegration und automatischem Ausschleusen fehlerhafter Baugruppen. Ausschlaggebend sind Taktzeitanforderungen und Rüstfrequenz, nicht das Prestige der Ausrüstung.
Eine praxisnahe Zuordnung:
| Ihre Ausgangslage |
Bessere Lösung |
Was in der Demo zu prüfen ist |
| High-Mix, Low-Volume, häufige NPI |
Offline |
Programmierzeit auf einem mitgebrachten Board, durchgeführt von Ihrem Bediener |
| Umstieg von manueller Sichtprüfung |
Offline |
Einarbeitungszeit für Bediener ohne AOI-Vorkenntnisse |
| Stabiles Produkt, Single-Lane, Prüfung im Takt |
Inline |
Zykluszeit pro Board bei Ihrer Panelgröße, Bandübergabe |
| High-Volume, Durchsatz ist der Engpass |
Inline, Dual-Lane |
Dauerhafter Durchsatz im aktiven Parallelbetrieb beider Spuren, Gut-/Schlechteiltrennung |
| Mischbetrieb: NPI-Arbeitsplatz plus Volumenlinien |
Beides, Offline für NPI |
Ob Programme zwischen Offline- und Inline-Systemen übertragbar sind |
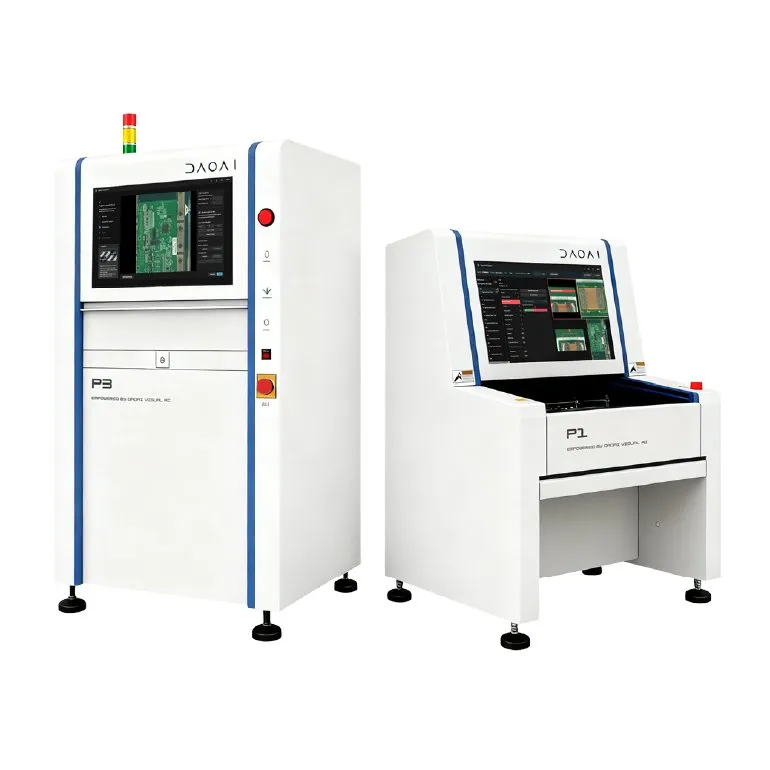
Zwei ehrliche Anmerkungen: Erstens arbeiten viele High-Mix-Betriebe ausschließlich mit Offline-Systemen und vermissen Inline zu keinem Zeitpunkt. Zweitens ist die Kombination beider Ansätze in größeren Fertigungen üblich: Offline programmieren und validieren, während die Linie läuft, und das verifizierte Programm anschließend auf die Inline-Maschine laden. Die P-Serie von DaoAI bildet diese Aufteilung ab – mit dem Offline-System P1 und dem Hochpräzisionssystem P2 (12MP, 10 micron Optik für Fine-Pitch-Anwendungen) sowie dem Inline-System P3 und dem Dual-Lane-System P3D für Durchsatz. Eine Offline-Vorprogrammierung wird unterstützt, sodass neue Produkte ohne Produktionsstillstand vorbereitet werden können (DaoAI-Herstellerangabe).
Benötigen Sie 2D oder 3D?
Entscheiden Sie zwischen 2D und 3D anhand Ihres Fehler-Pareto-Diagramms, nicht anhand der Demo. 3D ergänzt Höhen- und Volumenmessungen, was entscheidend ist, wenn Ihr Fehlerschlupf auf Lötvolumenfehlern beruht: Zinnmangel, abgehobene Anschlüsse, Koplanarität. Liegen Ihre Probleme primär bei Anwesenheit, Falschbestückung, Polarität, Versatz und beschriftungsbedingten Pseudofehlern, deckt ein modernes 2D-System mit AI-Klassifizierung das Einsatzspektrum zu geringeren Kosten ab. Keine der Antworten ist universell richtig – ausschlaggebend ist Ihr Pareto-Profil.
Das Argument für Höhenmessung ist berechtigt. Ein 2D-Bild kann das Lötvolumen nicht direkt messen, und bei Gehäusen, bei denen die Lötstelle unter dem Bauteilkörper liegt, erfassen Höhendaten das, was Grauwertbilder nicht abbilden können. Wenn solche Fehler heute unentdeckt bleiben und in nachgelagerten Prozessen Kosten verursachen, rechtfertigt 3D seinen Preis.
Das Gegengewicht: Der größte Teil der Pseudofehler im High-Mix-Bereich liegt in der 2D-Domäne: optische Abweichungen von Los zu Los, gleichfarbige Bauteile, dichte Beschriftungen auf Induktivitäten und Quarzen. Das sind Klassifizierungsprobleme, die eine bessere Beurteilung erfordern, keine Höhendaten. Merkmalsbasierte AI packt diese Probleme direkt an (die genaue Funktionsweise beschreibt unsere Analyse zu Pseudofehlern).
Zur Transparenz: Die P-Serie von DaoAI wird aktuell als 2D-System ausgeliefert; eine 3D-Version ist für die nahe Zukunft angekündigt. Die Kaufempfehlung gilt unabhängig vom Hersteller: Listen Sie Ihre tatsächlichen Schlupffehler und Pseudofehler des letzten Quartals auf und wählen Sie das System passend zu dieser Liste.
Sieben Fragen an den Hersteller, die die Rüstkosten offenlegen
Sieben Fragen decken auf, wie sich ein AOI-System in einer High-Mix-Fertigung verhält: welche Eingangsdaten für die Programmierung erforderlich sind, wer den Produktwechsel durchführt und wie lange er dauert, was bei einem völlig neuen Bauteil passiert, wie Pseudofehler im Laufe der Zeit abnehmen, wer die Bauteilbibliothek pflegt, wie Prüfkriterien auf IPC-A-610 abbilden und wie Daten an Ihr MES übergeben werden. Stellen Sie jedem Hersteller dieselben sieben Fragen und vergleichen Sie die Antworten direkt.
Hier ist, wie eine überzeugende Antwort jeweils aussieht:
- Welche Eingangsdaten erfordert die Programmierung? Gute Antworten benennen präzise, was optional ist. Wenn CAD-Dateien und eine gepflegte Bauteilbibliothek zwingend nötig sind, bestimmen die Datengewohnheiten Ihrer Kunden Ihren Rüstplan. Die Antwort von DaoAI: ein physisches Golden Board, kein CAD, keine vordefinierte Bibliothek (DaoAI-Herstellerangabe; so funktioniert es).
- Wer führt den Produktwechsel durch und wie lange dauert er? Achten Sie auf die Berufsbezeichnung in der Antwort. „Ihr Prozessingenieur in wenigen Stunden“ und „ein Linienbediener in wenigen Minuten“ beschreiben grundverschiedene Maschinen. DaoAI gibt ca. 5 Minuten durch Linienbediener an, gegenüber 3 bis 5 Stunden bei konventioneller Programmierung (DaoAI-Herstellerangabe).
- Was passiert bei einem Bauteil, das das System noch nie gesehen hat? Die manuelle Eingabe in die Bibliothek ist die klassische Antwort – und ein wiederkehrender Kostenfaktor. Die automatische Erkennung direkt vom Golden Board macht diesen Schritt überflüssig.
- Wie sinkt die Pseudofehlerrate im Laufe der Zeit? Der entscheidende Unterschied: Muss ein Ingenieur Schwellenwerte manuell nachjustieren oder trainiert das Feedback des Bedieners die Erkennung automatisch nach? Ersteres bedeutet dauerhaften Personalaufwand, Letzteres skaliert. Bei DaoAI sinken Pseudofehler durch das Feedback der Bediener kontinuierlich, bei einer Erkennungsgenauigkeit von 98% oder höher (überprüfen Sie die Leistung anhand eigener Baugruppen).
- Wer pflegt die Bauteilbibliothek und wie viele Stunden fallen dafür monatlich an? Antwortet der Hersteller mit „minimal“, verlangen Sie konkrete Werte von Referenzkunden. Veraltete Bibliotheken sind die Ursache dafür, dass konventionelle AOI-Programme schleichend unbrauchbar werden.
- Wie bilden die Gut-/Schlecht-Kriterien die IPC-A-610 ab? Der aktuelle Stand ist IPC-A-610J (2024). Sie benötigen auf die Norm rückführbare Kriterien, damit Ihr Nacharbeitsplatz und Ihre Kundenaudits dieselbe Sprache sprechen.
- Wie gelangen Inspektionsdaten an MES und SPC? Eine offene Schnittstelle schlägt proprietäre Abhängigkeiten. Echtzeit-Fehlerübertragung ermöglicht Rückverfolgbarkeit und Closed-Loop-Qualität; DaoAI stellt eine RESTful API für die MES-Anbindung mit integriertem SPC-Reporting bereit (DaoAI-Herstellerangabe).
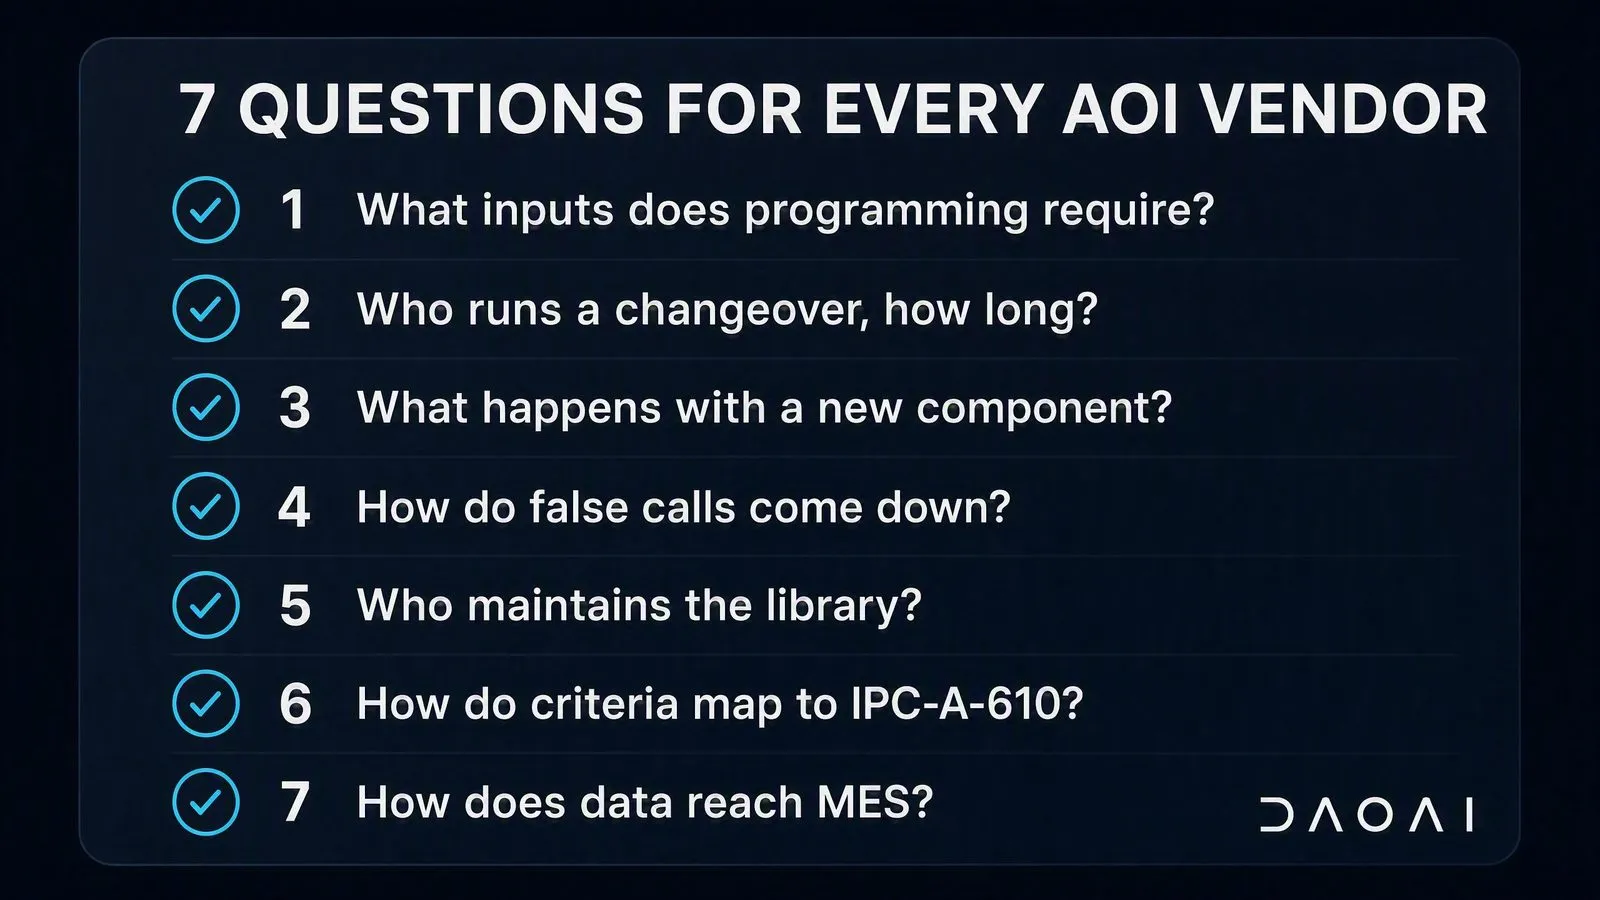
Stellen Sie uns dieselben sieben Fragen. Ein Hersteller, der diesen Fragenkatalog begrüßt, setzt ein klares Signal – ebenso wie einer, der das Gespräch schnell wieder auf Kameraspezifikationen lenkt.
Häufig gestellte Fragen
Reicht ein Offline-AOI für die High-Mix-Fertigung aus?
Häufig ja. Wenn die Inspektion am Arbeitsplatz innerhalb Ihrer Taktzeit erfolgen kann, deckt ein Offline-Gerät High-Mix-Anforderungen kostengünstiger und flexibler ab. Inline wird unverzichtbar, wenn Baugruppen im Takt direkt in der Linie durchgängig geprüft und geschleust werden müssen. Viele Fertiger nutzen Offline-Geräte für NPI und Validierung selbst dann weiter, wenn für das Serienvolumen Inline-Kapazitäten ergänzt wurden.
Was kostet eine AOI-Maschine?
Hersteller veröffentlichen selten Listenpreise – und der reine Anschaffungspreis ist ohnehin nur ein Teil der Gleichung. Die Gesamtkosten über fünf Jahre setzen sich aus Anschaffungspreis, Programmieraufwand, Nachprüfaufwand und den Kosten für Fehlerschlupf zusammen. In einer High-Mix-Linie übersteigen die Personalkosten meist den Kaufpreis: DaoAI beziffert allein den Aufwand für Nachprüfung und Linienstopps bei konventionellen Systemen auf 15,000 bis 40,000 USD pro Bediener und Jahr (DaoAI-Herstellerangabe). Vergleichen Sie Fünfjahres-Gesamtkosten, nicht nur Angebote.
Kann eine Maschine sowohl NPI als auch Serienfertigung abdecken?
Mit Offline-Vorprogrammierung in der Praxis: Ja. Neue Produkte werden abseits der Linie programmiert und validiert, während die Serienfertigung weiterläuft; anschließend wird das Inspektionsprogramm auf das jeweilige Fertigungssystem übertragen. Ein Golden-Board-Workflow ist hierbei ein entscheidender Vorteil, da NPI-Musterbaugruppen häufig vor sauberen CAD-Daten vorliegen.
Was macht eine Vorführung wirklich aussagekräftig?
Bringen Sie Ihre anspruchsvollsten Baugruppen mit, nicht Ihre saubersten. Bringen Sie ein Board mit gleichfarbigen Bauteilen, eines mit beschrifteten Induktivitäten oder Quarzoszillatoren und eines, für das keine CAD-Daten vorliegen. Lassen Sie Ihren Bediener den Produktwechsel durchführen, nicht den Ingenieur des Herstellers. Messen Sie die Rüstzeit und zählen Sie die Pseudofehler auf Ihren Baugruppen. Eine Stunde dieser Praxiserprobung ist aussagekräftiger als ein ganzer Tag voller Präsentationsfolien.
Nehmen Sie die sieben Fragen in jede Vorführung mit
Wenn Ihre Sechs-Fragen-Analyse häufige Produktwechsel und begrenzte Engineering-Ressourcen aufzeigt, gewichten Sie die wiederkehrenden Kosten hoch und stellen Sie die sieben Fragen in jeder Vorführung – auch bei uns. Die P-Serie von DaoAI nutzt den Golden-Board-Workflow einheitlich auf Offline- (P1/P2) und Inline-Systemen (P3/P3D).