Gauge R&R (auch Gage R&R oder GR&R geschrieben) zeigt, wie viel der Streuung eines AOI-Messwerts vom Prüfsystem selbst und von seiner Bedienung stammt statt von den Baugruppen. Cpk zeigt, ob der Prozess, den die AOI misst, etwa die Bauteilbestückung, innerhalb seiner Spezifikationsgrenzen bleibt. Führen Sie zuerst die Gauge-R&R-Studie durch: Ein Cpk, der mit einem nicht fähigen Messsystem berechnet wurde, beschreibt das Messsystem, nicht Ihren Prozess.
Was bedeutet Gauge R&R für ein AOI-System?
Eine Gauge-R&R-Studie teilt die Messstreuung in zwei Anteile. Die Wiederholpräzision (Repeatability) ist die Streuung, die entsteht, wenn dieselbe Baugruppe immer wieder auf derselben Maschine vom selben Bediener gemessen wird. Sie spiegelt Kamera, Beleuchtung, Klemmung und Algorithmus wider.
Die Vergleichspräzision (Reproducibility) ist die Streuung zwischen den Prüfern. Bei einem manuellen Messmittel ist der Prüfer eine Person mit einem Messschieber; bei einer AOI ist es meist der Bediener, der die Baugruppe einlegt und klemmt, oder eine zweite Maschine mit demselben Programm.
Das Ergebnis wird normalerweise als %GRR angegeben, also die Messmittelstreuung in Prozent entweder der Bauteiltoleranz oder der gesamten beobachteten Streuung, dazu die Anzahl unterscheidbarer Kategorien (ndc), die das System auflösen kann.
Eine AOI liefert zwei Arten von Ergebnissen, und jede braucht ihre eigene Studie:
- Variable Messwerte wie der X/Y-Bestückversatz in µm, die Verdrehung in Grad oder die Bauteilhöhe in µm auf einer 3D-Maschine. Hierfür nutzt man eine klassische Gauge R&R für variable Merkmale.
- Attributive Entscheidungen, also die Gut/Schlecht-Bewertung jedes Bauteils. Hierfür nutzt man eine attributive Übereinstimmungsanalyse mit Baugruppen, deren Zustand bereits bekannt ist.
Was bedeutet Cpk, wenn die Daten von der AOI stammen?
Cpk vergleicht Streuung und Zentrierung eines Prozesses mit seinen Spezifikationsgrenzen: Cpk = min(OSG − Mittelwert, Mittelwert − USG) ÷ (3 × Standardabweichung). Ein Cpk von 1,0 bedeutet, dass die nähere Grenze genau drei Standardabweichungen vom Mittelwert entfernt liegt.
Ein Rechenbeispiel: Die Spezifikation für den Bestückversatz beträgt ±75 µm, der gemessene Mittelwert +10 µm und die Standardabweichung 15 µm. Cpk = min(65, 85) ÷ 45 = 1,44.
Die AOI ist eine bequeme Quelle für diese Daten, weil sie ohnehin jedes Bauteil auf jeder Baugruppe misst. Halten Sie die Unterscheidung aber klar: Der Bestück-Cpk beschreibt den Bestückprozess. Er sagt nichts darüber aus, wie gut die AOI ein fehlendes Bauteil oder eine Lötbrücke erkennt; dafür ist die attributive Studie da.
Welche Ergebnisse sind gut genug?
Die folgenden Grenzwerte sind gängige Faustregeln in Lieferketten der Elektronik- und Automobilindustrie. Die Qualitätssicherungsvereinbarung Ihres Kunden hat immer Vorrang.
| Kennzahl | Gängiger Richtwert | Übliche Bewertung |
|---|
| %GRR | Unter 10 % | Messsystem akzeptabel |
| %GRR | 10 % bis 30 % | Kann akzeptabel sein, abhängig vom Merkmal und von den Kosten einer Verbesserung |
| %GRR | Über 30 % | Nicht akzeptabel; Messung verbessern, bevor die Daten genutzt werden |
| ndc | 5 oder mehr | Das System kann die Teile in ausreichend viele unterscheidbare Gruppen trennen |
| Cpk | 1,33 oder höher | Häufig gefordertes Minimum für einen eingeschwungenen Prozess |
| Cpk | 1,67 oder höher | Oft gefordert für neue oder sicherheitskritische Merkmale |
Wie führen Sie eine Gauge-R&R-Studie an einer AOI durch?
Der Aufbau entspricht jeder Studie für variable Merkmale. Bei einer AOI ändert sich, wer als „Prüfer“ gilt und was Sie vor dem Start einfrieren müssen.
| Schritt | Vorgehen | Typischer Aufbau |
|---|
| 1. Merkmal festlegen | Einen Messwert und seine Spezifikationsgrenzen wählen, zum Beispiel den X-Versatz eines 0402-Chipwiderstands | Ein Merkmal pro Studie, Grenzen in µm |
| 2. Baugruppen auswählen | Serienbaugruppen wählen, die den normalen Prozessbereich abdecken, einschließlich einiger nahe an den Grenzen | 10 Baugruppen |
| 3. Prüfer auswählen | Die Bediener einsetzen, die die Maschine normalerweise beladen, oder mehrere Maschinen mit demselben Programm | 2 bis 3 Prüfer |
| 4. Programm einfrieren | Programmversion, Schwellwerte und Beleuchtung sperren; keine Programmänderungen oder Modell-Updates während der Studie | Eine Programmrevision, dokumentiert |
| 5. Randomisierte Blindversuche durchführen | Jeder Prüfer legt jede Baugruppe in zufälliger Reihenfolge ein und entnimmt und legt sie jedes Mal vollständig neu ein | 2 bis 3 Durchgänge; insgesamt 40 bis 90 Messungen |
| 6. Auswerten | Mit der ANOVA-Methode Wiederholpräzision, Vergleichspräzision, %GRR und ndc berechnen | %GRR bezogen auf Toleranz und Gesamtstreuung |
| 7. Maßnahmen ableiten | Dominiert die Wiederholpräzision, Maschine, Vorrichtung oder Baugruppenunterstützung prüfen; dominiert die Vergleichspräzision, Beladeablauf und Schulung prüfen | Nach jeder Korrektur wiederholen |
Für die attributive Studie stellen Sie einen Stichprobensatz aus guten Baugruppen und Baugruppen mit bekannten Fehlern zusammen, verifiziert mit einer Referenzmethode wie Mikroskopbegutachtung oder Röntgen. Lassen Sie jede Probe mehrmals durch die AOI laufen und geben Sie die Übereinstimmung mit der Referenz, die Schlupfrate und die Pseudofehlerrate an.
Was sollten Sie während der Studie kontrollieren?
Eine KI-basierte AOI bringt eine Variable mit, die eine regelbasierte Maschine nicht hat: Das Modell kann sich ändern. Auf DaoAI-Maschinen fügt das Melden eines Pseudofehlers ein Beispiel hinzu, ändert aber nicht das Programm. Das Programm ändert sich erst, wenn jemand mit entsprechender Berechtigung ein AI Update ausführt, und dieses Update lässt sich rückgängig machen.
Für eine saubere Studie dokumentieren Sie daher die Programmrevision, vereinbaren, dass niemand ein Update ausführt, bis die Studie abgeschlossen ist, und verwenden gesperrte Parameterwerte für alles, wovon die Studie abhängt. Über Berechtigungsstufen legen Sie fest, wer programmieren, abstimmen und trainieren oder nur prüfen darf.
Lassen Sie die Maschine außerdem vor dem ersten Durchgang einen stabilen Betriebszustand erreichen, verwenden Sie durchgehend dieselbe Baugruppenunterstützung und Klemmung und halten Sie den Verzug der Baugruppe in dem Bereich, den Klemmung und Fokus der Maschine bewältigen.
Was bietet die Fertigungsintegration von DaoAI?
Gauge R&R und Cpk sind Teil der Fertigungsintegration von DaoAI, die zur selben Kernsoftware auf jeder Maschine der Produktreihe gehört. Sie umfasst:
- Gage R&R (GR&R): Eine Wiederholbarkeitsstudie, die in der Software auf Ihren Leiterplatten ausgeführt wird und den Bestückungsversatz in X, Y sowie den Rotationswinkel abdeckt; ausgegeben als Precision-to-Tolerance (%P/T) gemäß AIAG-Richtlinie: unter 10% gut, 10% bis 30% grenzwertig, über 30% nicht akzeptabel.
- Prozessfähigkeit (Cpk): Cp und Cpk mit Spezifikationsgrenzen, Mittelwert, Standardabweichung und Histogramm, berechnet aus den Bestückungsmessungen, die die Maschine bereits erfasst, nach Referenzbezeichnung oder Teilenummer, mit Export nach Excel.
- First Pass Yield: FPY für die gesamte Baugruppe und für Einzelnutzen, mit Ausbeute pro Position im Nutzen.
- Prüfhistorie und Berichte: Jede Prüfung wird mit Bildern und Urteil gespeichert; Berichte und alle Analyseansichten lassen sich nach Excel exportieren.
- MES-Export: CSV-Ergebnisse, Ausschnittbilder der Fehler und das Gesamtbild der Baugruppe pro Einheit, mit Fehlercodes, die auf die Codes Ihres MES-Anbieters abgebildet werden.
Die integrierten Gauge R&R und Cpk decken ausschließlich die Bestückungsgenauigkeit ab: X-Versatz (mm), Y-Versatz (mm) und Rotationswinkel (Grad). Lötstellen-, Flächen-, Höhen-, Koplanaritäts- und OCR-Ergebnisse sind nicht enthalten. Da die Messung vollautomatisiert abläuft und keine Bedienereinflüsse vorliegen, weist die Studie die Wiederholbarkeit statt der Vergleichspräzision aus und gibt weder %GRR bezogen auf die Gesamtstreuung noch ndc an. Eine attributive Übereinstimmungsanalyse für Gut/Schlecht-Entscheidungen ist nicht integriert: Sie können jedes Prüfergebnis zusammen mit der Prüfentscheidung des Bedieners exportieren und in einem Tool wie Minitab analysieren.
Auf der 3D-Inline-Maschine P5, die ab sofort lieferbar ist, wird auch die Bauteilhöhe gemessen statt abgeleitet, mit einer Referenz-Höhengenauigkeit von ≤ 6 µm (≈ 0,236 mil) unter Verwendung des Kalibrierwerkzeugs. Bevor eine Maschine ausgeliefert wird, stimmt ein DaoAI-Ingenieur die Messsystemstudie, das MES-Format und das Handling in der Linie mit Ihrem Team ab.
Wie weisen Sie die Prüffähigkeit dauerhaft nach?
Eine Gauge R&R ist eine Momentaufnahme. Wiederholen Sie sie nach allem, was die Messung verändern könnte: einem Service an Kamera oder Beleuchtung, einem Umzug der Maschine, einer neuen Vorrichtung oder einer wesentlichen Programmrevision.
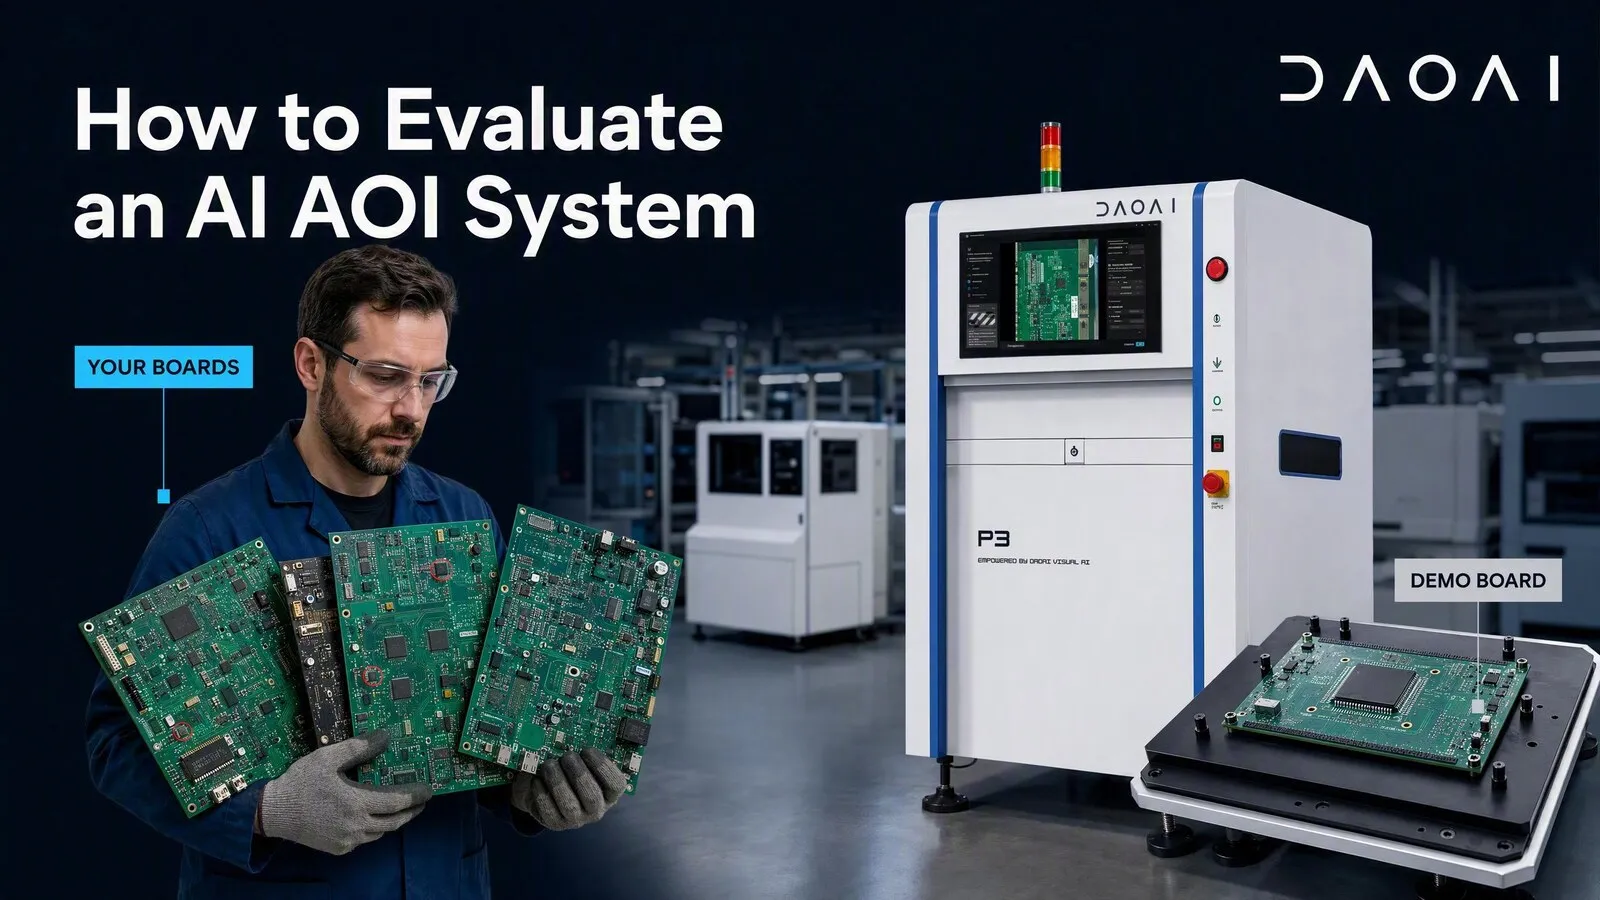
Halten Sie die Nachweise für Kundenaudits zusammen: Programmrevision, Seriennummern der Baugruppen, Bediener, Daten, Rohdaten und das exportierte Ergebnis. Wenn Sie Anbieter vergleichen, bitten Sie jeden, dieselbe Studie mit denselben Baugruppen durchzuführen; unser Leitfaden So bewerten Sie ein KI-AOI-System vor dem Kauf behandelt den Rest eines solchen Tests.
Beobachten Sie schließlich die attributive Seite in der Fertigung. Eine sinkende Pseudofehlerrate darf nicht mit einer steigenden Schlupfrate einhergehen. Das Feedback-Lernen von DaoAI senkt Pseudofehler, indem das Modell mit Bedienermeldungen nachtrainiert wird statt durch Lockern von Schwellwerten. Dieser Ansatz sorgt dafür, dass echte Fehler außerhalb dessen bleiben, was das Modell als normal behandelt.
Häufig gestellte Fragen (FAQ)
Ist Gauge R&R dasselbe wie Gage R&R?
Ja. Beide Schreibweisen bezeichnen dieselbe Studie zu Wiederhol- und Vergleichspräzision; „Gage“ ist in US-amerikanischen Qualitätsdokumenten der Automobilindustrie üblich.
Sollte ich zuerst Gauge R&R oder Cpk durchführen?
Führen Sie zuerst Gauge R&R durch. Trägt das Messsystem zu viel Streuung bei, ist jeder aus seinen Daten berechnete Cpk unzuverlässig.
Beweist der Bestück-Cpk, dass die AOI Fehler erkennt?
Nein. Der Bestück-Cpk beschreibt den Bestückprozess. Die Erkennungsfähigkeit wird mit einer attributiven Übereinstimmungsstudie an Baugruppen mit bekannt gutem und bekannt fehlerhaftem Zustand nachgewiesen.
Wer gilt bei einer AOI-Gauge-R&R als Prüfer?
In der Regel die Bediener, die die Baugruppe einlegen und klemmen, da das Einlegen der wichtigste menschliche Einfluss auf die Messung ist. Manche Werke behandeln auch zwei Maschinen mit demselben Programm als Prüfer. Die integrierte Studie von DaoAI ist vollautomatisiert, daher weist sie nur die Wiederholbarkeit aus.
Kann DaoAI die Studie auf der Maschine durchführen?
Ja, für die Bestückungsgenauigkeit. Die Software von DaoAI führt eine Wiederholbarkeitsstudie für X-Versatz, Y-Versatz und Rotationswinkel durch, gibt diese als %P/T aus und berechnet Cp sowie Cpk aus denselben Messungen mit Export nach Excel. Eine attributive Übereinstimmungsanalyse für Gut/Schlecht-Entscheidungen ist nicht integriert.
Bringen Sie Ihre Qualitätsanforderungen zu einer 30-minütigen Sitzung mit einem unserer Ingenieure mit. Buchen Sie eine Demo, oder senden Sie uns eine Ihrer eigenen Baugruppen, und wir testen sie kostenlos für Sie.