El Gauge R&R (también escrito Gage R&R o GR&R) le dice qué parte de la variación en una medición de AOI (inspección óptica automatizada) proviene del propio sistema de inspección y de cómo se opera, y no de las tarjetas. El Cpk le dice si el proceso que mide la AOI, como la colocación de componentes, se mantiene dentro de sus límites de especificación. Haga primero el Gauge R&R: un Cpk calculado con un sistema de medición no capaz describe al instrumento, no a su proceso.
¿Qué significa Gauge R&R para un sistema AOI?
Un estudio de Gauge R&R divide la variación de la medición en dos partes. La repetibilidad es la dispersión que se obtiene cuando la misma tarjeta se mide una y otra vez en la misma máquina con el mismo operador. Refleja la cámara, la iluminación, la sujeción y el algoritmo.
La reproducibilidad es la dispersión entre evaluadores. En un instrumento manual, el evaluador es una persona que sostiene un calibrador; en una AOI, normalmente es el operador que carga y sujeta la tarjeta, o una segunda máquina que ejecuta el mismo programa.
El resultado normalmente se reporta como %GRR, la variación del sistema de medición como porcentaje de la tolerancia de la pieza o de la variación total observada, más el número de categorías distintas (ndc) que el sistema puede resolver.
La AOI genera dos tipos de salida, y cada uno necesita su propio estudio:
- Mediciones variables, como el desplazamiento de colocación en X/Y en µm, la rotación en grados o la altura de los componentes en µm en una máquina 3D. Estas usan un Gauge R&R clásico por variables.
- Decisiones por atributos, el veredicto de aprobado/rechazado de cada componente. Estas usan un análisis de concordancia por atributos contra tarjetas cuya condición ya se conoce.
¿Qué significa el Cpk cuando los datos vienen de la AOI?
El Cpk compara la dispersión y el centrado de un proceso con sus límites de especificación: Cpk = mín(LSE − media, media − LIE) ÷ (3 × desviación estándar). Un Cpk de 1.0 significa que el límite más cercano está exactamente a tres desviaciones estándar de la media.
Como ejemplo práctico, tome una especificación de desplazamiento de colocación de ±75 µm, una media medida de +10 µm y una desviación estándar de 15 µm. Cpk = mín(65, 85) ÷ 45 = 1.44.
La AOI es una fuente conveniente para estos datos porque ya mide cada componente en cada tarjeta. Sin embargo, mantenga clara la distinción: el Cpk de colocación describe el proceso de colocación. No dice nada sobre qué tan bien detecta la AOI un componente faltante o un puente de soldadura; para eso es el estudio por atributos.
¿Qué resultados son suficientemente buenos?
Los umbrales de abajo son reglas prácticas comunes en las cadenas de suministro electrónica y automotriz. El acuerdo de calidad con su cliente siempre tiene prioridad.
| Métrica | Guía común | Cómo se interpreta normalmente |
|---|
| %GRR | Menos de 10% | Sistema de medición aceptable |
| %GRR | De 10% a 30% | Puede ser aceptable, según la característica y el costo de mejorarla |
| %GRR | Más de 30% | No aceptable; corrija la medición antes de usar los datos |
| ndc | 5 o más | El sistema puede separar las piezas en suficientes grupos distintos |
| Cpk | 1.33 o más | Mínimo que se solicita con frecuencia para un proceso establecido |
| Cpk | 1.67 o más | A menudo se solicita para características nuevas o críticas para la seguridad |
¿Cómo se hace un estudio de Gauge R&R en una AOI?
La estructura es la misma que la de cualquier estudio por variables. Lo que cambia en una AOI es qué cuenta como "evaluador" y qué hay que congelar antes de empezar.
| Paso | Qué hacer | Configuración típica |
|---|
| 1. Definir la característica | Elija una medición y sus límites de especificación, por ejemplo el desplazamiento en X de una resistencia chip 0402 | Una característica por estudio, límites en µm |
| 2. Seleccionar las tarjetas | Elija tarjetas de producción que abarquen el rango normal del proceso, incluidas algunas cerca de los límites | 10 tarjetas |
| 3. Seleccionar los evaluadores | Use a los operadores que normalmente cargan la máquina, o varias máquinas que ejecuten el mismo programa | 2 a 3 evaluadores |
| 4. Congelar el programa | Bloquee la versión del programa, los umbrales y la iluminación; sin ediciones del programa ni actualizaciones del modelo durante el estudio | Una revisión de programa, registrada |
| 5. Hacer corridas aleatorias y a ciegas | Cada evaluador carga todas las tarjetas en orden aleatorio, descargando y volviendo a cargar por completo cada vez | 2 a 3 corridas; de 40 a 90 mediciones en total |
| 6. Analizar | Use el método ANOVA para calcular la repetibilidad, la reproducibilidad, el %GRR y el ndc | %GRR contra la tolerancia y la variación total |
| 7. Actuar según el resultado | Si domina la repetibilidad, revise la máquina, el fixture o el soporte de la tarjeta; si domina la reproducibilidad, revise el procedimiento de carga y la capacitación | Repita el estudio después de cualquier corrección |
Para el estudio por atributos, arme un conjunto de muestras con tarjetas buenas y tarjetas con defectos conocidos, verificadas con un método de referencia como revisión al microscopio o rayos X. Pase cada muestra por la AOI varias veces y reporte la concordancia con la referencia, la tasa de defectos no detectados (escapes) y la tasa de falsos rechazos (falsas alarmas).
¿Qué debe controlar durante el estudio?
Una AOI basada en IA agrega una variable que una máquina basada en reglas no tiene: el modelo puede cambiar. En las máquinas DaoAI, reportar un falso rechazo agrega un ejemplo, pero no cambia el programa. El programa solo cambia cuando alguien con ese permiso ejecuta una actualización de IA (AI Update), y esa actualización se puede deshacer.
Así que, para un estudio limpio, registre la revisión del programa, acuerde que nadie ejecute una actualización hasta que termine el estudio y use valores de parámetros bloqueados para todo aquello de lo que dependa el estudio. Los niveles de permiso le permiten restringir quién puede programar, ajustar y entrenar, o solo inspeccionar.
Además, deje que la máquina alcance un estado de operación estable antes de la primera corrida, use el mismo soporte y la misma sujeción de la tarjeta durante todo el estudio, y mantenga el alabeo de la tarjeta dentro de lo que pueden manejar la sujeción y el enfoque de la máquina.
¿Qué ofrece la integración con producción de DaoAI?
El Gauge R&R y el Cpk forman parte de la integración con producción de DaoAI, que pertenece al mismo software central en todas las máquinas de la gama. Incluye:
- Gage R&R (GR&R): un estudio de repetibilidad ejecutado en el software en sus placas, que cubre el desplazamiento X, el desplazamiento Y y el ángulo de rotación de la colocación, y reportado como precisión a tolerancia (%P/T) frente a la directriz de AIAG: menos del 10% bueno, del 10% al 30% marginal, más del 30% no aceptable.
- Capacidad del proceso (Cpk): Cp y Cpk con límites de especificación, media, desviación estándar e histograma, calculados a partir de las mediciones de colocación que la máquina ya realiza, por designador de referencia o número de parte, con exportación a Excel.
- Rendimiento a la primera: FPY por tarjeta completa y por subpanel, con rendimiento por posición en un panel.
- Historial de inspección y reportes: cada inspección se guarda con sus imágenes y su veredicto; los reportes y todas las vistas de análisis se exportan a Excel.
- Exportación al MES: resultados en CSV, imágenes recortadas de defectos y la imagen de tarjeta completa por unidad, con los códigos de defecto mapeados a los códigos de su proveedor de MES.
El Gauge R&R y Cpk integrados cubren únicamente la precisión de colocación: desplazamiento X (mm), desplazamiento Y (mm) y ángulo de rotación (grados). No se incluyen los resultados de soldadura, área, altura, coplanaridad y OCR. Debido a que la medición es totalmente automatizada, sin variable de operador a operador, el estudio reporta repetibilidad en lugar de reproducibilidad, y no reporta %GRR frente a la variación total o ndc. El análisis de concordancia de atributos en decisiones de pasa/falla no está integrado: puede exportar cada veredicto de inspección con la decisión de revisión del operador y analizarlos en una herramienta como Minitab.
En la máquina 3D en línea P5, disponible para entrega ahora, la altura de los componentes también se mide en lugar de inferirse, con una precisión de altura de referencia de ≤ 6 µm (≈ 0.236 mil) usando la herramienta de calibración. Antes de enviar una máquina, un ingeniero de DaoAI confirmará con su equipo el estudio del sistema de medición, el formato del MES y el manejo en la línea.
¿Cómo mantener demostrada la capacidad de inspección a lo largo del tiempo?
Un Gauge R&R es una fotografía de un momento. Vuelva a hacerlo después de cualquier cosa que pueda cambiar la medición: un servicio a la cámara o a la iluminación, un cambio de ubicación de la máquina, un nuevo fixture o una revisión importante del programa.
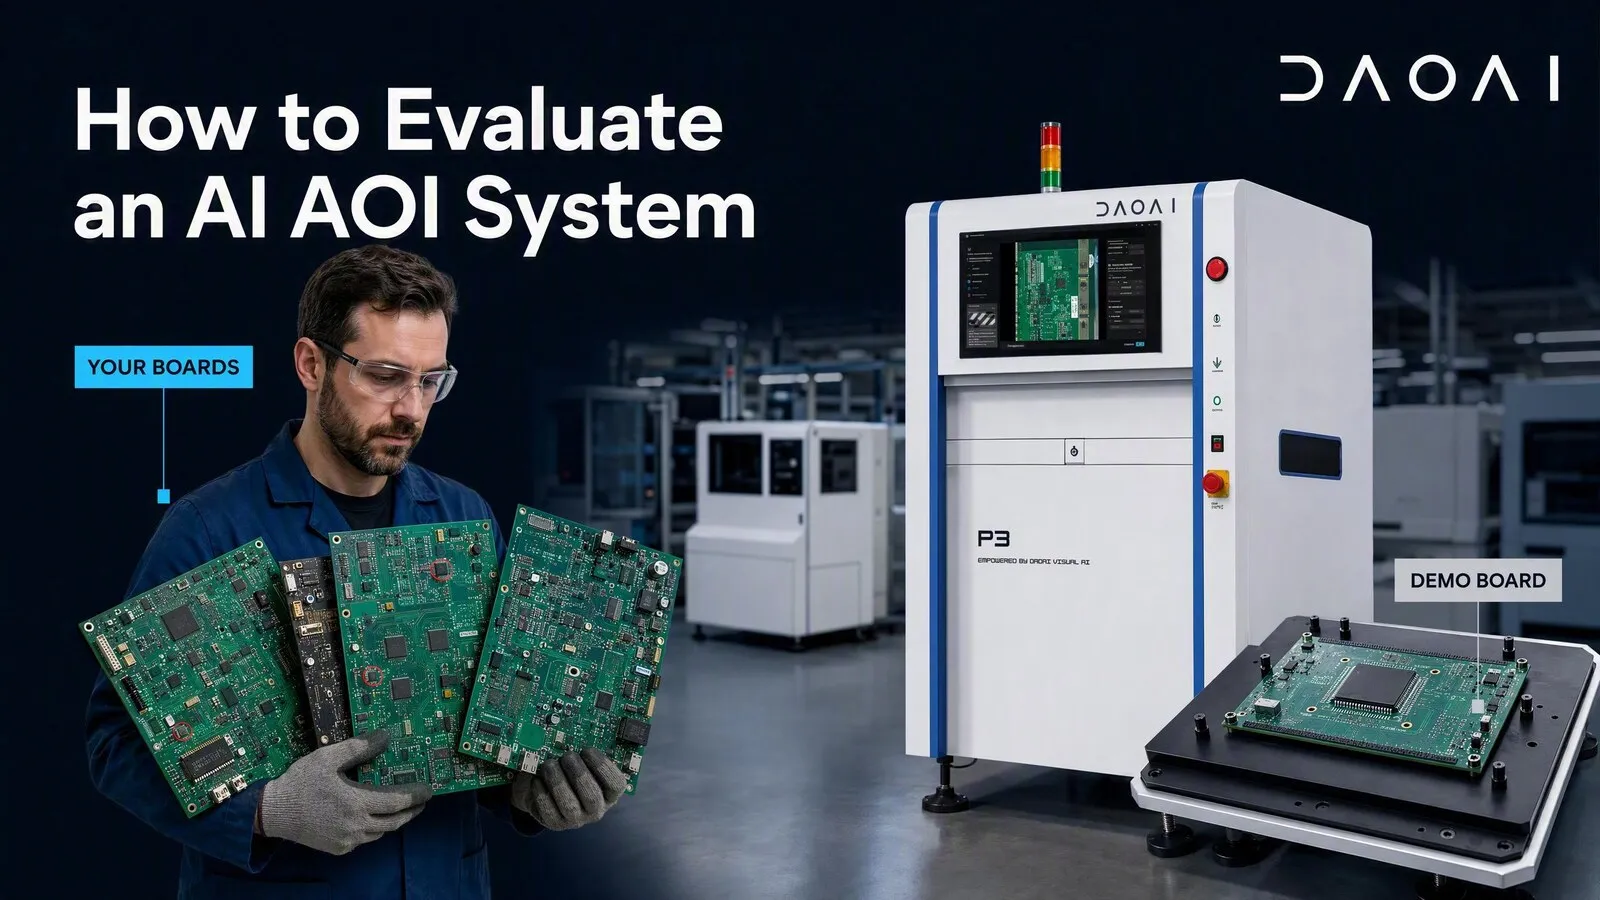
Mantenga la evidencia junta para las auditorías de clientes: revisión del programa, números de serie de las tarjetas, operadores, fechas, datos crudos y el resultado exportado. Si está comparando proveedores, pida a cada uno que haga el mismo estudio con las mismas tarjetas; nuestra guía sobre cómo evaluar un sistema de AOI con IA antes de comprarlo cubre el resto de esa prueba.
Por último, vigile el lado de los atributos en producción. Una tasa de falsos rechazos que baja no debería venir acompañada de una tasa de escapes que sube. El aprendizaje por retroalimentación de DaoAI reduce los falsos rechazos reentrenando el modelo con los reportes de los operadores en lugar de aflojar los umbrales, que es el enfoque que mantiene los defectos reales fuera de lo que el modelo considera normal.
Preguntas frecuentes
¿Gauge R&R es lo mismo que Gage R&R?
Sí. Ambas grafías se refieren al mismo estudio de repetibilidad y reproducibilidad; "gage" es común en los documentos de calidad automotriz de Estados Unidos.
¿Debo hacer primero el Gauge R&R o el Cpk?
Haga primero el Gauge R&R. Si el sistema de medición aporta demasiada variación, cualquier Cpk calculado con sus datos no es confiable.
¿El Cpk de colocación demuestra que la AOI detecta defectos?
No. El Cpk de colocación describe el proceso de colocación. La capacidad de detección se demuestra con un estudio de concordancia por atributos en tarjetas con condiciones conocidas como buenas y conocidas como defectuosas.
¿Quién cuenta como evaluador en un Gauge R&R de AOI?
Normalmente los operadores que cargan y sujetan la tarjeta, ya que la carga es la principal influencia humana en la medición. Algunas plantas también consideran como evaluadores a dos máquinas que ejecutan el mismo programa. El estudio integrado de DaoAI es totalmente automatizado, por lo que solo reporta repetibilidad.
¿Puede DaoAI hacer el estudio en la máquina?
Sí, para la precisión de colocación. El software de DaoAI ejecuta un estudio de repetibilidad sobre el desplazamiento X, el desplazamiento Y y el ángulo de rotación, lo reporta como %P/T y calcula Cp y Cpk a partir de las mismas mediciones con exportación a Excel. El análisis de concordancia de atributos en decisiones de pasa/falla no está integrado.
Traiga sus requisitos de calidad a una sesión de 30 minutos con uno de nuestros ingenieros. Agende una demostración, o envíenos una de sus propias tarjetas y la probaremos por usted, sin costo.