La inspección óptica automatizada (AOI) fotografía una placa ensamblada bajo iluminación controlada y compara lo que ve con lo que debería haber. Confirma que cada componente está presente, es el correcto, tiene el sentido correcto y está en su sitio. También comprueba que cada junta de soldadura visible tiene la forma adecuada, sin puentes, sin juntas escasas y sin terminales levantadas. La AOI no puede ver a través de los objetos. Las juntas ocultas bajo un BGA o un QFN y la soldadura dentro del barril de un taladro pasante necesitan rayos X, y para saber si una pieza realmente funciona hace falta una prueba eléctrica.
Esta guía recorre las principales familias de defectos: qué es cada una, qué provoca, de dónde suele venir y si la AOI puede detectarla. Cada sección enlaza con un artículo más profundo por si necesita el detalle.
¿Defecto, indicador de proceso o aceptable?
No todo lo que parece imperfecto es un defecto. La mayoría de los fabricantes electrónicos juzgan las placas ensambladas según IPC-A-610, que establece criterios para tres clases de producto [1]:
- Clase 1, productos electrónicos generales: el requisito principal es que el ensamblaje funcione.
- Clase 2, productos electrónicos de servicio dedicado: se exigen un rendimiento continuo y una vida útil prolongada; se desea un servicio ininterrumpido, pero no es crítico.
- Clase 3, productos electrónicos de alto rendimiento o para entornos exigentes: el equipo debe funcionar cuando se le requiere y no se tolera ninguna parada, como en los sistemas de soporte vital.
La clase la fija el cliente o el contrato, no el inspector. La misma junta puede ser aceptable en una placa de Clase 1 y un defecto en una de Clase 3.
Dentro de una clase, una condición pertenece a uno de tres grupos [2]:
- Aceptable: no necesariamente perfecta, pero mantiene la integridad y la fiabilidad del ensamblaje en servicio.
- Indicador de proceso: no es un defecto y no afecta a la forma, el ajuste ni la función, pero muestra que el resultado no cumple del todo los criterios de aceptación, por lo que conviene vigilar el proceso.
- Defecto: no cumple los criterios de aceptación, o puede no garantizar la forma, el ajuste o la función en el entorno de uso final. El fabricante debe registrar cada defecto y decidir qué hacer con él (retrabajo, reparación, desecho o uso tal cual; la reparación y el uso tal cual pueden requerir el acuerdo del cliente).
Las revisiones recientes eliminaron la antigua condición «objetivo» (ideal) [2].
Esto importa para la AOI. La máquina señala desviaciones, y sus criterios de aceptación deciden cuáles de esas marcas son defectos. Un programa ajustado de forma más estricta que su clase inunda a los operarios de avisos sobre juntas aceptables. Un programa demasiado holgado deja pasar defectos reales.
Las principales familias de defectos
1. Componente faltante, incorrecto o sobrante
- Qué es: una pieza que no se colocó, la pieza o el valor equivocado, o una pieza en una posición que debería estar vacía.
- Por qué importa: el circuito falla o se comporta fuera de especificación. Un valor equivocado puede arrancar y pasar una comprobación rápida.
- Causas habituales: errores de recogida, una bobina equivocada o vacía tras un cambio de serie, piezas desplazadas antes del reflujo, un alternativo no aprobado.
- ¿Puede verlo la AOI? Piezas faltantes y sobrantes: sí. Pieza incorrecta: en parte. La AOI compara tamaño, color y marcas impresas (OCR/OCV), pero la mayoría de los condensadores cerámicos pequeños no llevan marca, así que su valor requiere prueba eléctrica.
Más información: Componentes faltantes e incorrectos · OCR y OCV para marcas de componentes
2. Polaridad y orientación
- Qué es: un diodo, un condensador polarizado o un circuito integrado colocado invertido o girado.
- Por qué importa: puede que el circuito no funcione y que la pieza se dañe al alimentarlo.
- Causas habituales: rotación incorrecta en el programa de colocación, una bandeja o un tubo cargado al revés, piezas orientadas de forma distinta en la cinta por otro proveedor, y piezas alternativas cuya marca de polaridad difiere de la original [4].
- ¿Puede verlo la AOI? Sí, cuando la pieza tiene una marca visible (muesca, banda, punto o bisel). Los rayos X casi nunca pueden, porque ven la soldadura y el metal, no el cuerpo del componente [4].
Más información: Componentes con polaridad invertida
3. Desplazamiento, inclinación y giro
- Qué es: una pieza descentrada o torcida sobre sus pads.
- Por qué importa: menos contacto con la soldadura; en el extremo, una junta abierta, o un terminal de paso fino que toca el pad vecino.
- Causas habituales: desviación de la colocación, pasta impresa fuera de los pads, un golpe a la placa antes del reflujo, pasta o calentamiento desiguales que arrastran la pieza durante el reflujo.
- ¿Puede verlo la AOI? Sí. La AOI mide la posición respecto a los pads; cuánto saliente se admite depende de su clase.
Más información: Desplazamiento y giro de componentes
4. Efecto lápida y efecto cartel
- Qué es: una pieza pequeña de tipo chip que queda de pie sobre un extremo (efecto lápida, o tombstoning) o tumbada de lado (efecto cartel, o billboarding).
- Por qué importa: una lápida es un circuito abierto. Una pieza tumbada tiene menos contacto con la soldadura y se juzga según criterios específicos de cada clase.
- Causas habituales: fuerzas de soldadura desiguales en los dos extremos, por un calentamiento desigual (por ejemplo, un pad unido a un plano de masa), una colocación desigual sobre los pads o una soldabilidad al límite [3].
- ¿Puede verlo la AOI? Sí. Ambos cambian el contorno y la altura de la pieza.
Más información: Efecto lápida (tombstoning)
5. Puentes de soldadura (cortocircuitos)
- Qué es: soldadura que une dos conductores que deberían estar separados.
- Por qué importa: un cortocircuito [3]. La placa falla en la prueba, o se dañan piezas al alimentarla.
- Causas habituales: demasiada pasta (aperturas grandes o una plantilla gruesa), pasta que se desploma antes o durante el reflujo, pasta que sangra bajo la plantilla, presión de colocación excesiva o desalineación [3].
- ¿Puede verlo la AOI? Sí, en terminales visibles. Los puentes bajo BGA y bajo piezas de terminación inferior necesitan rayos X. El ICT también detecta cortocircuitos entre las redes a las que llega.
Más información: Puentes de soldadura
6. Soldadura insuficiente y juntas abiertas
- Qué es: demasiado poca soldadura para formar una junta completa, o ninguna conexión.
- Por qué importa: un circuito abierto o, peor aún, una junta débil que pasa la prueba y se agrieta más tarde con los ciclos de temperatura o las vibraciones, causando fallos intermitentes en campo. La forma del menisco también influye en la vida de la junta: en piezas de terminación inferior con leadframe, como los QFN, un estudio indica que el número de ciclos térmicos hasta el fallo suele ser hasta un 25% menor cuando no hay un menisco exterior visible [5].
- Causas habituales: la rasqueta que saca la pasta de las aperturas, aperturas obstruidas, velocidad de impresión o viscosidad de la pasta, soldadura que sube por un terminal que se calienta más rápido que el pad, máscara de soldadura sobre el pad, mala soldabilidad [3].
- ¿Puede verlo la AOI? En juntas visibles, sí o en parte; la medición de altura en 3D ayuda. En juntas ocultas, no. Mirando directamente desde arriba un QFN estándar, un pin mojado solo por debajo se ve igual que uno que no se ha mojado en absoluto [5].
Más información: Soldadura insuficiente · Juntas de soldadura abiertas
7. Terminales levantadas
- Qué es: un pin de un circuito integrado con terminales que queda por encima de su pad en lugar de dentro de la soldadura.
- Por qué importa: una junta abierta o débil que puede hacer contacto en la prueba y fallar más tarde.
- Causas habituales: terminales doblados por la manipulación, mala coplanaridad de los terminales y alabeo de la placa o del encapsulado en el reflujo. La soldadura que sube por el terminal también puede dejar la junta abierta [3].
- ¿Puede verlo la AOI? En parte con una sola cámara cenital, porque un pequeño levantamiento es difícil de ver desde justo arriba. Las vistas en ángulo o la medición de altura en 3D funcionan mejor.
Más información: Terminales levantadas y coplanaridad
8. Bolas de soldadura, salpicaduras y material extraño
- Qué es: pequeñas esferas de soldadura sobre la placa, perlas más grandes junto a piezas tipo chip, salpicaduras o residuos.
- Por qué importa: las bolas sueltas y los residuos pueden moverse en servicio y cortocircuitar conductores. La aceptación depende de si están adheridas o atrapadas y de la distancia eléctrica; compruebe su revisión de IPC-A-610.
- Causas habituales: pasta oxidada o vieja, pasta dejada demasiado tiempo antes del reflujo, rampa de reflujo demasiado lenta (bolas, perlas) o demasiado rápida (salpicaduras), demasiada pasta, pasta que sangra bajo la plantilla [3].
- ¿Puede verlo la AOI? Sí, en el caso de bolas y residuos visibles por encima de la resolución del sistema. No bajo el cuerpo de los componentes.
Más información: Bolas de soldadura
9. Exceso de soldadura
- Qué es: una junta abombada en la que el contorno del terminal queda sepultado en la soldadura [3].
- Por qué importa: no siempre es un defecto en sí mismo, pero puede ocultar si el terminal se mojó, y aumenta el riesgo de puentes en paso fino. Compruebe los criterios de su clase, por ejemplo los límites para la soldadura que toca el cuerpo del componente.
- Causas habituales: demasiada pasta por el grosor de la plantilla, el diseño de las aperturas, la presión de la rasqueta, la separación (snap-off) o el sangrado [3].
- ¿Puede verlo la AOI? Sí; la medición de altura en 3D la hace más fiable.
10. Daños en componentes y marcas
- Qué es: cuerpos agrietados o astillados, terminaciones dañadas, marcas ausentes o equivocadas.
- Por qué importa: las piezas dañadas pueden pasar la prueba y fallar más tarde. Una marca equivocada puede significar una pieza equivocada.
- Causas habituales: flexión de la placa durante la separación de paneles, la sujeción o el atornillado, la manipulación, la fuerza de colocación. Los encapsulados de plástico que absorben humedad pueden agrietarse durante el reflujo, por lo que IPC/JEDEC J-STD-020 clasifica la sensibilidad a la humedad y J-STD-033 regula su manipulación [1].
- ¿Puede verlo la AOI? En parte. Astillas, grietas y marcas visibles (mediante OCR/OCV): sí. Daños internos: no. Los rayos X de producción están ajustados para obtener imágenes de soldadura y metal, así que rara vez muestran tampoco grietas en el cuerpo ni marcas [4].
Más información: OCR y OCV para marcas de componentes
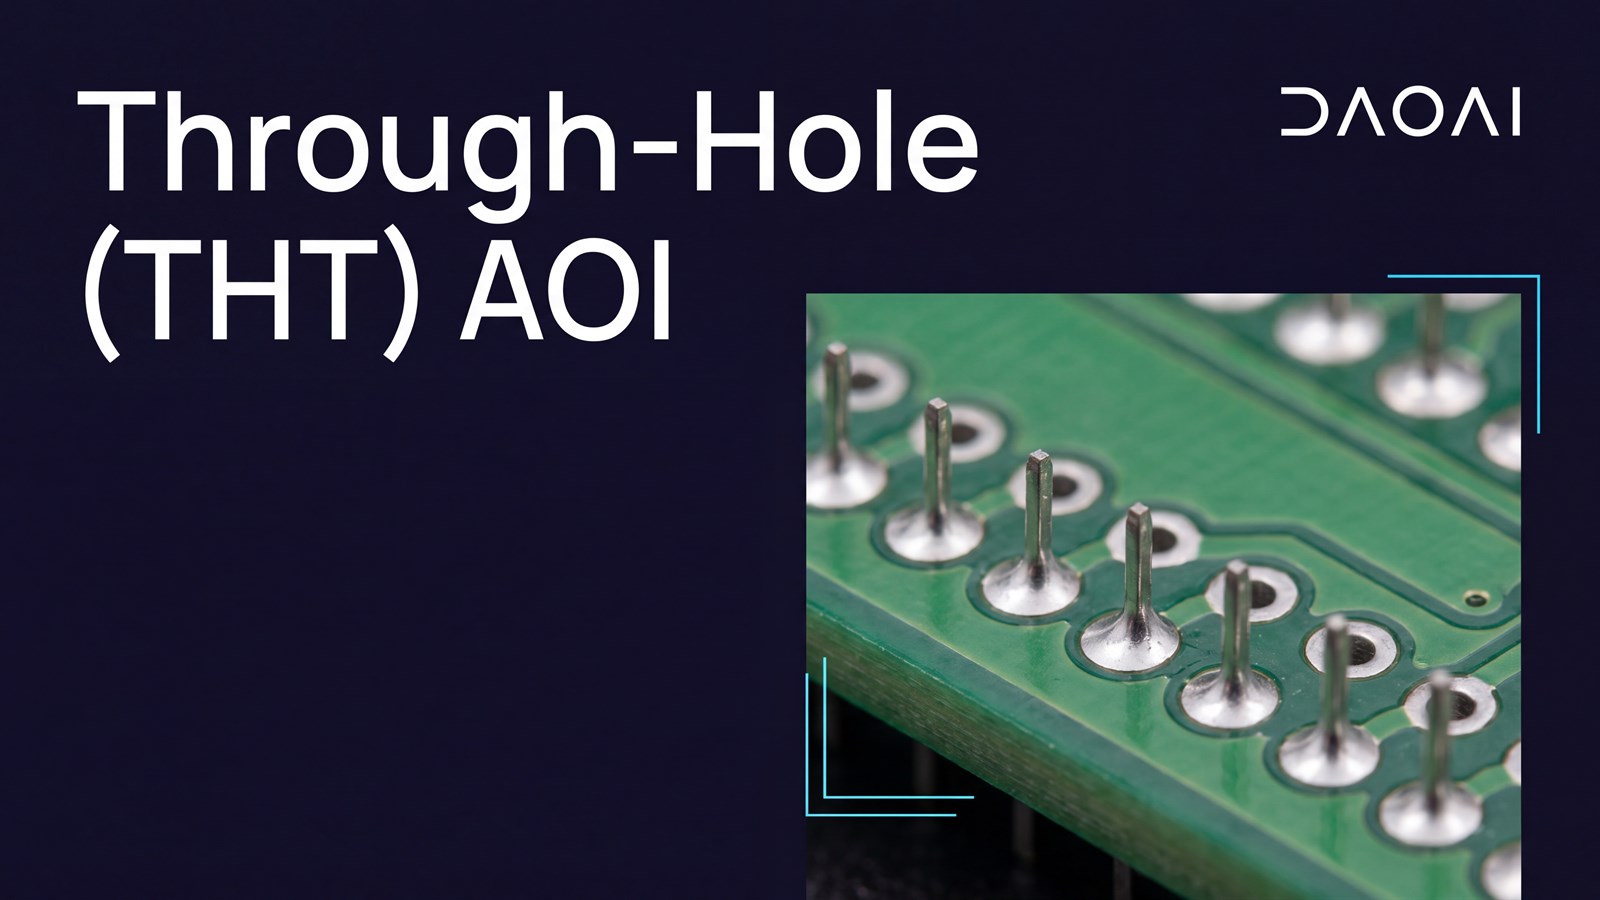
11. Juntas through-hole
- Qué es: problemas en piezas con terminales soldadas por ola, selectiva o a mano, como un mal llenado del taladro, puentes, meniscos ausentes y pines sin soldar.
- Por qué importa: los mismos abiertos y cortocircuitos que en SMT, a menudo en conectores y piezas de potencia que además soportan carga mecánica.
- Causas habituales: los ajustes de ola o selectiva (flux, precalentamiento, temperatura de la soldadura, tiempo de contacto), el ajuste entre terminal y taladro, y los planos de cobre gruesos que se llevan el calor.
- ¿Puede verlo la AOI? Solo desde los lados que puede ver. La AOI comprueba meniscos y puentes en la cara de soldadura, y presencia y polaridad en la cara de componentes. No puede medir hasta dónde subió la soldadura dentro del barril. El mínimo general para ensamblajes de Clase 2 y 3 es un llenado del 75% (la norma admite excepciones limitadas en Clase 2), y una vista oblicua de rayos X lo muestra [6].
Más información: Inspección AOI de through-hole
Una nota sobre las juntas ocultas
En BGA, LGA y otras piezas cuyas juntas quedan bajo el cuerpo, la AOI como mucho puede confirmar la posición y la polaridad [4]. Lo mismo vale para la parte de una junta de terminal en J que queda metida bajo el encapsulado. Los QFN estándar son un caso especial. Los extremos cortados de sus terminales son cobre desnudo que no moja de forma fiable, de modo que no se forma de forma fiable un menisco exterior, y una cámara cenital no puede juzgar la junta [5]. Los QFN de «flanco mojable» están diseñados para mostrar un menisco que la AOI puede comprobar [5]. En los demás casos, use rayos X.
Tabla resumen
| Defecto |
Qué puede causar |
Causa típica en el proceso |
Mejor método de detección |
| Pieza faltante / sobrante |
El circuito falla |
Error de recogida, configuración de alimentador o bobina |
AOI |
| Pieza o valor incorrecto |
Comportamiento fuera de especificación |
Bobina equivocada, alternativo no aprobado |
AOI con OCR/OCV (piezas marcadas); ICT (pasivos sin marca) |
| Polaridad invertida |
Fallo o daño al alimentar |
Rotación del programa, orientación de bandeja o cinta, marcas de alternativos |
AOI |
| Desplazamiento / giro |
Junta débil, abierto o cortocircuito |
Desviación de colocación o impresión, vibración |
AOI |
| Lápida / cartel |
Circuito abierto (lápida); menor contacto con la soldadura (cartel) |
Calentamiento o colocación desiguales, soldabilidad |
AOI |
| Puente |
Cortocircuito |
Exceso de pasta, desplome, sangrado, colocación |
SPI (causa), AOI; AXI si está oculto; ICT |
| Insuficiente / abierta |
Junta abierta o intermitente, vida a fatiga más corta |
Impresión, ascenso por capilaridad, soldabilidad |
SPI (causa), AOI (el 3D ayuda); AXI si está oculta |
| Terminal levantada |
Junta abierta o intermitente |
Terminales doblados, coplanaridad, alabeo |
AOI con vista en ángulo o en 3D |
| Bolas de soldadura / residuos |
Cortocircuitos posteriores |
Estado de la pasta, pendiente de rampa, sangrado de impresión |
AOI |
| Exceso de soldadura |
Mojado oculto, riesgo de puentes |
Demasiada pasta |
SPI (causa), AOI |
| Daño en el cuerpo / marca |
Fallo latente, pieza equivocada |
Flexión de la placa, manipulación, humedad |
AOI (solo daños y marcas visibles) |
| Llenado through-hole |
Junta débil o abierta |
Ajustes de ola o selectiva |
AOI (meniscos), rayos X (llenado) |
| Defectos en juntas ocultas (BGA, cara inferior del QFN) |
Abiertos, cortocircuitos, intermitencias |
Impresión, perfil, alabeo |
AXI |
Dónde encaja la AOI en la línea
Una línea SMT típica sigue la secuencia impresión → SPI → colocación → reflujo → AOI, seguida de la soldadura through-hole y la prueba. Cada paso de inspección tiene su propia función, y pocas líneas los usan todos.
- SPI (inspección de pasta de soldadura) mide los depósitos de pasta antes de colocar ninguna pieza. Una mala impresión se puede limpiar e imprimir de nuevo a bajo coste, lo que hace de la SPI el mejor lugar para detener en su origen muchos puentes y abiertos.
- AOI previa al reflujo (opcional) comprueba la colocación antes de soldar y da una respuesta rápida a la máquina de colocación [4].
- AOI posterior al reflujo es la comprobación principal de la colocación y de las juntas de soldadura visibles.
- AXI (rayos X automatizados) inspecciona las juntas ocultas. Una configuración consolidada aplica la AOI a toda la placa y limita los rayos X a las juntas ocultas [4].
- AOI posterior a la ola o a la soldadura selectiva comprueba la cara de soldadura de las piezas through-hole.
- ICT o sonda volante prueba eléctricamente cortocircuitos, abiertos y valores de componentes.
- La prueba funcional confirma que la placa realmente cumple su función.
Ningún método por sí solo cubre todos los defectos. Combinar métodos cierra las lagunas de unos con otros [4]. Consulte AOI vs SPI vs AXI para una comparación lado a lado.
Preguntas frecuentes
¿Qué comprueba la AOI en una PCB?
La presencia de los componentes, su identidad (por aspecto y marcas), su polaridad y su posición, además de la forma de las juntas de soldadura visibles: puentes, soldadura insuficiente, terminales levantadas, lápidas, bolas de soldadura y exceso de soldadura.
¿Puede la AOI encontrar todos los defectos de ensamblaje?
No. No puede ver las juntas ocultas (BGA, LGA, cara inferior de los QFN estándar), la soldadura dentro de los barriles through-hole, el valor de las piezas sin marca ni si una pieza funciona. Eso requiere rayos X, prueba eléctrica o prueba funcional.
¿Cuál es la diferencia entre AOI, SPI y AXI?
La SPI inspecciona la pasta de soldadura antes de la colocación. La AOI inspecciona ópticamente las piezas colocadas y las juntas visibles. La AXI usa rayos X para inspeccionar las juntas que la AOI no puede ver.
¿Cada aviso de la AOI es un defecto?
No. Algunos avisos son falsas alarmas sobre juntas aceptables, y otros señalan indicadores de proceso que hay que vigilar en lugar de retrabajar. Deciden su clase IPC-A-610 y los criterios del cliente.
¿Qué clase de IPC-A-610 se aplica a mi placa?
La especifica el cliente o el contrato. La Clase 2 es adecuada para productos que necesitan una vida útil prolongada y en los que se desea un servicio ininterrumpido, pero no es crítico; la Clase 3, para productos en los que no se tolera ninguna parada [1].
Envíenos una de sus propias placas SMT y la probaremos gratis. Hable con un ingeniero.
Fuentes
- Global Electronics Association (IPC), "IPC Standards Guidance for Printed Board Assemblies," 2026 revision. Classification section (Class 1/2/3 definitions) and standards list (J-STD-020, J-STD-033). https://www.electronics.org/media/12451/download
- L. Lambert, "The Death of the Target Condition," Circuits Assembly, October 2022. https://circuitsassembly.com/ca/features-itemid-fix/38106-the-death-of-the-target-condition.html
- AIM Solder, "SMT Troubleshooting" guide (solder balling, beading, bridging, opens/insufficient, tombstoning, excess solder, non-wetting). https://aimsolder.com/sites/default/files/documents/smt_ts.pdf
- G. Struthers, "AOI/AXI Combinational Inspection Strategy," IPC SMEMA Council APEX 2002. https://www.electronics.org/system/files/technical_resource/E20%2600011.pdf
- U. Welzel et al. (Robert Bosch GmbH), "Wettable-Flanks: Enabler for the Use of Bottom-Termination Components in Mass Production of High-Reliability Electronic Control Units," IPC APEX EXPO technical paper. https://www.electronics.org/system/files/technical_resource/E40%26S05_02%20-%20Udo%20Welzel.pdf
- D. Bernard, "Clarifying Through-Hole Fill Levels," Circuits Assembly, October 2019. https://circuitsassembly.com/ca/features-itemid-fix/415-test-and-inspection/32304-clarifying-through-hole-fill-levels.html