Der nächste Auftrag ist geladen, aber die Linie steht weiterhin still. Jemand muss die Baugruppenrevision bestätigen. Der erste Nutzen erzeugt Meldungen, die geprüft werden müssen. Die Person, die zur Freigabe des Auftrags autorisiert ist, schließt gerade eine andere Aufgabe ab.
Eine kurze Programmierzeit kann mit einem langen Produktionsrüstwechsel einhergehen. Um diese Lücke zu verkleinern, messen Sie den Aufwand zwischen der letzten fehlerfreien Baugruppe des vorherigen Auftrags und der Freigabe des Folgeauftrags. Trennen Sie anschließend die Schritte, die die Maschine zwingend erforderten, von denen, die bereits vor dem Maschinenstopp hätten vorbereitet sein können.
Dieser Leitfaden konzentriert sich auf den AOI-Anteil dieser Übergabe. Er bietet eine praxisnahe Arbeitsvorlage, keinen universellen Abnahmestandard. Ihr Qualitätsplan bestimmt weiterhin Prüfabdeckung, erforderliche Stichproben und Freigabebefugnisse.
Was sollte die AOI-Rüstzeit umfassen?
Die AOI-Rüstzeit sollte einen klar definierten Beginn und Abschluss haben, wobei Vorbereitung, Maschineneinrichtung, Erststückprüfung und Freigabe separat erfasst werden. Verfolgen Sie die AOI-Bereitschaft parallel zur gesamten Linienunterbrechung. Diese Trennung macht sichtbar, ob das AOI den neuen Auftrag verzögert oder auf vorgelagerte Prozesse wartet – und verhindert, dass eine Programmierdemonstration mit einem vollständigen Linienrüstwechsel verwechselt wird.
Nutzen Sie drei Perspektiven auf denselben Vorgang:
- Engineering-Aufwand. Erfassen Sie den manuellen Aufwand, der für das Erstellen, Anpassen oder Abrufen des Prüfprogramms erforderlich ist. Arbeiten, die vor dem Linienstopp abgeschlossen wurden, gehören ebenfalls hierher.
- AOI-Bereitschaft. Erfassen Sie, wann der vorherige Auftrag die Station verlässt und wann die korrekte Konfiguration für das erste Board des Folgeauftrags bereitsteht. Führen Sie Erststückprüfung und -bewertung als separate Ereignisse.
- Produktionsfreigabe. Erfassen Sie, wann alle erforderlichen Prüfungen für den Folgeauftrag abgeschlossen sind und eine autorisierte Person den Serienanlauf freigibt. Dokumentieren Sie zudem, wann die Fertigung tatsächlich wieder anläuft.
Diese Zeiten beantworten unterschiedliche Fragen. Der Engineering-Aufwand ist für die Personalplanung entscheidend. Die AOI-Bereitschaft identifiziert lokale Verzögerungen. Freigabe und Wiederanlauf zeigen, ob die Umstellung der Produktion tatsächlich geholfen hat.
Bei einer Post-Reflow-Station steht die erste Baugruppe des Folgeauftrags möglicherweise noch nicht zur Verfügung, wenn das AOI-Programm bereits fertig ist. Erfassen Sie diesen Eingang separat. Andernfalls wirkt das Warten auf vorgelagerte Anlagen wie AOI-Rüstaufwand.
Definieren Sie Start- und Endereignisse verbindlich, bevor Sie Schichten oder Maschinen vergleichen. Behalten Sie dieselben Definitionen bei, wenn Sie Verbesserungen berichten.
Auf welchen Auftragstyp rüsten Sie um?
Unterscheiden Sie zwischen einem unveränderten Folgeauftrag, einer technischen Revision und einer Erstfertigung, bevor Sie festlegen, was am AOI zu tun ist. Sie erfordern jeweils unterschiedliche Vorbereitungs- und Verifikationsschritte. Die Wiederverwendung eines freigegebenen Programms ist für einen Folgeauftrag oft ausreichend, während eine modifizierte Baugruppe eine Auswirkungsanalyse und ein neues Design eine Programmerstellung inklusive Qualifizierung erfordert.
| Folgeauftrag |
Vorbereitung vor der Übergabe |
Frage vor der Freigabe |
| Wiederholauftrag mit unveränderten Anforderungen |
Freigegebenes Programm abrufen und Baugruppe, Seite, Nutzen sowie freigegebene Materialien abgleichen |
Entspricht dieser Fertigungslauf noch den durch die Freigabe abgedeckten Bedingungen? |
| Technische Revision oder freigegebene Bauteiländerung |
Änderungsmitteilung prüfen und betroffene Positionen, optisches Erscheinungsbild und Prüfanforderungen identifizieren |
Welche Prüfungen müssen aktualisiert werden und welche Nachweise sind für die Änderung erforderlich? |
| Erstfertigung oder neue Baugruppe |
Verfügbare Fertigungsinformationen, Referenzmaterialien und Abnahmekriterien zusammenstellen; Programmerstellung planen |
Hat die neue Konfiguration die gemäß Qualitätsplan geforderte Qualifizierung durchlaufen? |
Ein bekannter Produktname reicht nicht aus, um ein Programm auszuwählen. Eine Baugruppenrevision, die bestückte Seite oder eine freigegebene Bauteilalternative können das Kamerabild oder die erforderlichen Prüfentscheidungen grundlegend verändern.
Dokumentieren Sie diese Abweichungen im Auftragsprotokoll. Wenn ein Wiederholauftrag eine Neuprogrammierung von Grund auf erfordert, halten Sie die Ursache fest. Gründe können eine fehlende Freigabedatei, eine unkontrollierte Revision oder eine tatsächliche Produktänderung sein. Jede Ursache erfordert eine andere Korrekturmaßnahme.
Multiplizieren Sie die Zeitersparnis bei der Neuprogrammerstellung nicht pauschal mit jedem Produktwechsel. Wiederholaufträge nutzen meist bestehende Programme. Diese Unterscheidung ist sowohl für Personalabschätzungen als auch für jede Business-Case-Berechnung auf Basis dieses Arbeitsblatts wesentlich.
Was lässt sich vor Ende des laufenden Auftrags vorbereiten?
Bereiten Sie Auftragsunterlagen, freigegebene Dateien, Referenzmaterialien und Freigabevereinbarungen für den Folgeauftrag vor, bevor der aktuelle Lauf endet. Physische Anpassungen und Maschineneingriffe bleiben dem vorgegebenen Stopp-Ablauf vorbehalten. Ziel ist es, vermeidbares Suchen und Entscheiden während des Stillstands zu eliminieren und den laufenden Auftrag vor Änderungen zu schützen, die für den Folgeauftrag bestimmt sind.
Erstellen Sie eine kompakte Auftragsmappe mit:
- Baugruppenbezeichnung, Revision, bestückte Seite und Nutzenanordnung.
- Kennung des freigegebenen AOI-Programms und Speicherort der kontrollierten Version.
- Freigegebene Änderungen seit dem letzten Durchlauf, einschließlich relevanter Bauteilalternativen.
- Sofern erforderlich, ein verifiziertes Gutmuster mit geprüfter Kennzeichnung und Beschaffenheit.
- Handhabungs- und Unterstützungsvorgaben für die jeweilige Baugruppe und Maschine.
- Kriterien für die Erststückprüfung, Prüfer, Freigabeverantwortlicher und Eskalationskontakt.
Stellen Sie sicher, dass das Bedienpersonal tatsächlich Zugriff auf die Dateien hat und der Prüfer verfügbar ist. Ein Ordnerpfad in einer Arbeitsanweisung nützt nichts, wenn die Datei fehlt oder Zugriffsrechte beschränkt sind.
Trennen Sie Programmentwürfe strikt von freigegebenen Programmen. Die Vorbereitung des Folgeauftrags darf die laufende Prüfkonfiguration des aktuellen Auftrags nicht beeinträchtigen.
Wie sollte das erste Board geprüft werden?
Prüfen Sie das erste Board des Folgeauftrags anhand der freigegebenen Fertigungsdaten und Prüfvorgaben, bevor Sie den Auftrag freigeben. Verifizieren Sie Baugruppenidentität, Transport, Ausrichtung, Prüfabdeckung und die Bewertung gemeldeter Calls. Dokumentieren Sie Programmanpassungen und wiederholen Sie die betroffenen Prüfungen. Ein meldungsfreier Bildschirm allein ist kein hinreichender Nachweis, und dieser Anlaufcheck ersetzt nicht die Qualifizierung einer neuen oder wesentlich geänderten Prüfkonfiguration.
Nutzen Sie folgende Checkliste als Basis für Ihren Freigabeprozess:
- Auftrag abgleichen. Prüfen Sie die tatsächliche Baugruppenrevision, Seite und Nutzenanordnung gegen das geladene Programm. Klären Sie Unstimmigkeiten vor dem Fortfahren.
- Handhabung prüfen. Befolgen Sie die Maschinenvorgaben für Leiterplattenunterstützung, Freiräume und Transport. Nehmen Sie keine mechanischen Einstellungen an laufenden Anlagen vor, um Zeit zu sparen.
- Bild und Ausrichtung prüfen. Stellen Sie sicher, dass alle relevanten Bereiche erfasst werden und Prüffenster exakt auf den Zielstrukturen liegen.
- Abdeckung prüfen. Verifizieren Sie, dass die geforderten Positionen und Prüfarten aktiviert sind. Eine ungeprüfte Stelle darf nicht als fehlerfrei gewertet werden.
- Meldungen bewerten. Gleichen Sie gemeldete Befunde mit den geltenden Abnahmekriterien ab. Trennen Sie bestätigte Fehler, zulässige Prozessvariationen und unklare Ergebnisse.
- Änderungen kontrollieren. Dokumentieren Sie Anpassungen, sichern Sie den vorherigen Freigabestand und wiederholen Sie betroffene Prüfungen. Führen Sie die für den Änderungsumfang erforderlichen Qualifizierungs- und Regressionstests durch.
- Entscheidung dokumentieren. Speichern Sie Programmversion, Baugruppenkennung, Prüfnachweise und die autorisierte Freigabeentscheidung. Halten Sie offene Punkte nachvollziehbar fest.
Die Anzahl und Art der erforderlichen Leiterplatten hängt vom Produkt, der Änderung und dem Qualitätsplan ab. Ein einzelnes Erststück kann weder Langzeitwiederholgenauigkeit nachweisen noch die Erkennung von Fehlern belegen, die auf diesem Muster nicht vorhanden sind.
Wird bei der Prüfung ein echter Bestückungs- oder Lötfehler festgestellt, behandeln Sie ihn im regulären Qualitätsprozess. Das Akzeptieren eines Fehlers oder das Deaktivieren einer erforderlichen Prüfung darf nicht als Rüstzeitoptimierung verbucht werden.
Was tun, wenn das erste Board zu viele Meldungen erzeugt?
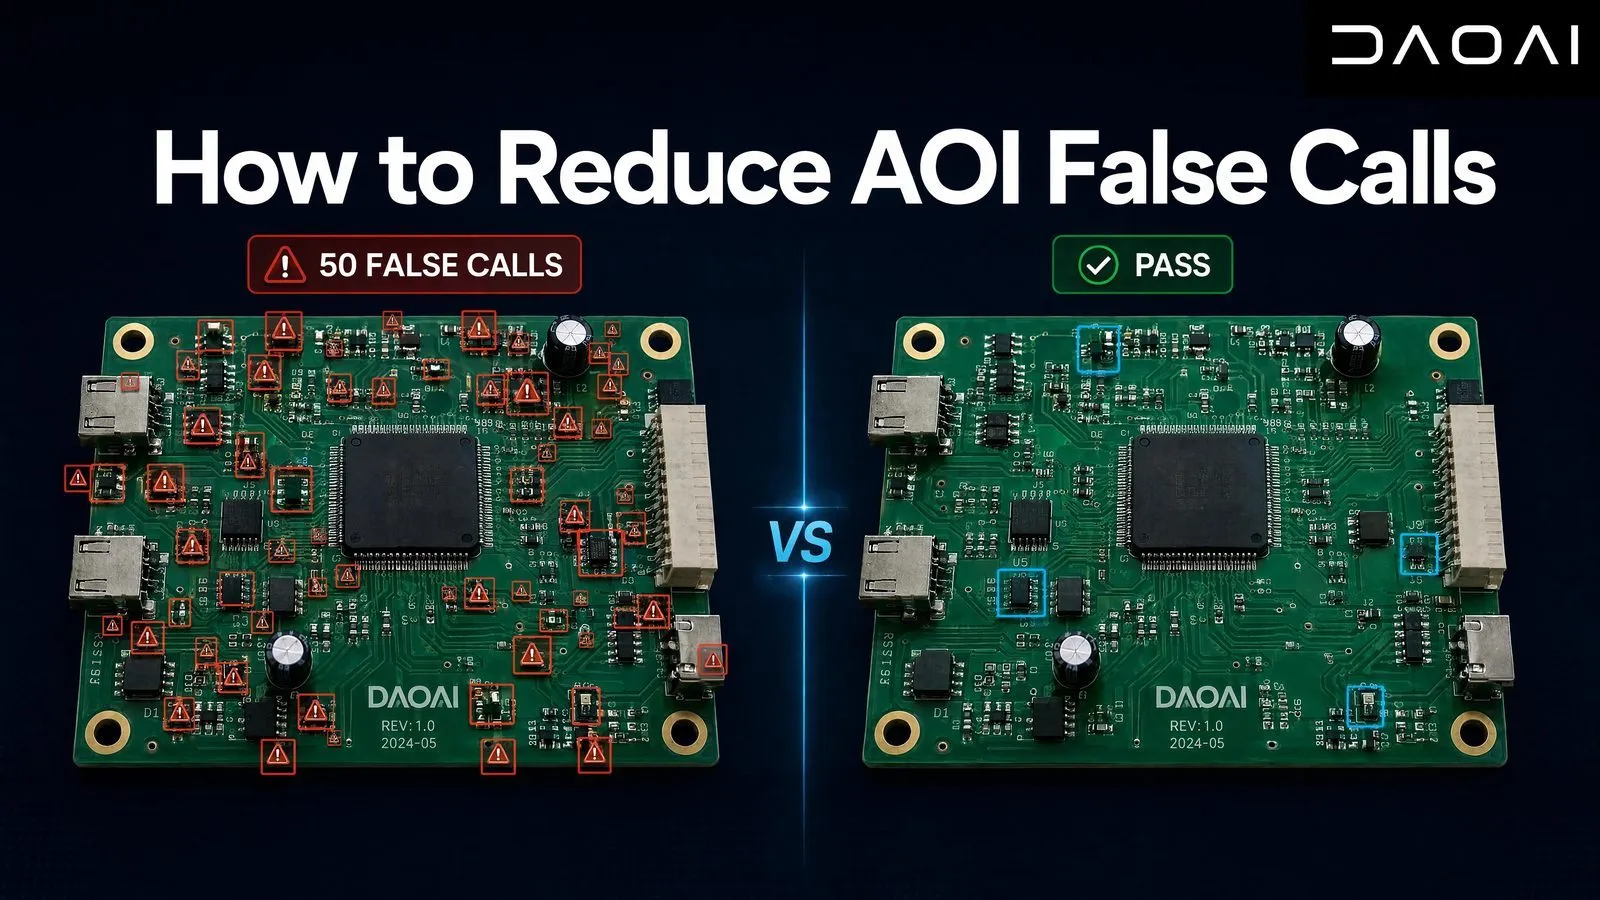
Steigt die Zahl der Meldungen nach einem Produktwechsel an, klären Sie vor jeder Anpassung der Prüfkriterien, ob es sich um echte Fertigungsfehler, Bild- oder Ausrichtungsprobleme oder um zulässige optische Abweichungen handelt. Prüfen Sie zuerst die geladene Revision. Beheben Sie die festgestellte Ursache und verifizieren Sie anschließend das Prüfverhalten. Das bloße Reduzieren der angezeigten Meldungszahl ist kein Beleg für die Produktionsbereitschaft.
Beginnen Sie mit dem Auftragsabgleich und einer Stichprobe der gemeldeten Positionen. Weisen mehrere Meldungen einen Versatz in dieselbe Richtung auf? Entspricht das tatsächlich bestückte Bauteil einer freigegebenen Alternative? Ist das Referenzboard für diese Revision geeignet? Diese Fragen grenzen die Ursachensuche ein, ohne voreilig davon auszugehen, dass jede Meldung ein Pseudofehler ist.
Protokollieren Sie die ursprünglichen Meldungen und deren finale Bewertung. Treten mehrere Probleme gleichzeitig auf, erfassen Sie diese getrennt. Ein falsches Prüfprogramm und ein realer Lötfehler können auf derselben Baugruppe vorkommen.
Vermeiden Sie pauschale Schwellenwertanpassungen als Standardreaktion auf eine unbekannte Baugruppe. Ein Kriterium, das eine zulässige optische Abweichung unterdrückt, kann auch die Erkennung echter Fehler beeinträchtigen. Der Umfang der Änderung muss den Umfang der erforderlichen Verifikation bestimmen.
Detaillierte Schritte zur Fehlersuche finden Sie in unserem Leitfaden zu Ursachen und Abhilfen bei AOI-Pseudofehlern. Für die Übergabe ist vor allem eine klare Zuständigkeit entscheidend: wer analysiert, wer Programmänderungen genehmigt und wer den Wiederanlauf freigibt.
Wo hilft AI-Programmierung?
Eine AI-Programmierung kann die Erstellung eines Prüfprogramms für eine neue Baugruppe verkürzen. Ihre Auswirkung auf einen konkreten Rüstwechsel hängt jedoch davon ab, ob die Programmerstellung die Linie tatsächlich verzögert. Folgeaufträge mit bestehendem Freigabestand, mechanisches Rüsten, Erststückprüfung und Produktionsfreigabe bleiben separate Schritte. Messen Sie den gesamten Übergabeprozess, bevor Sie aus Programmierzeiten auf Produktivitätsgewinne der Linie schließen.
Die von DaoAI angegebene Programmierzeit liegt bei etwa fünf Minuten – von einer Referenzbaugruppe bis zur laufenden Prüfung. Dies beschreibt den Programmier-Workflow, nicht die verstrichene Zeit zwischen der letzten Baugruppe des Vorauftrags und der Freigabe des Folgeauftrags. Auch der automatische Verarbeitungsschritt ist nicht mit der Gesamtdauer des Workflows gleichzusetzen.
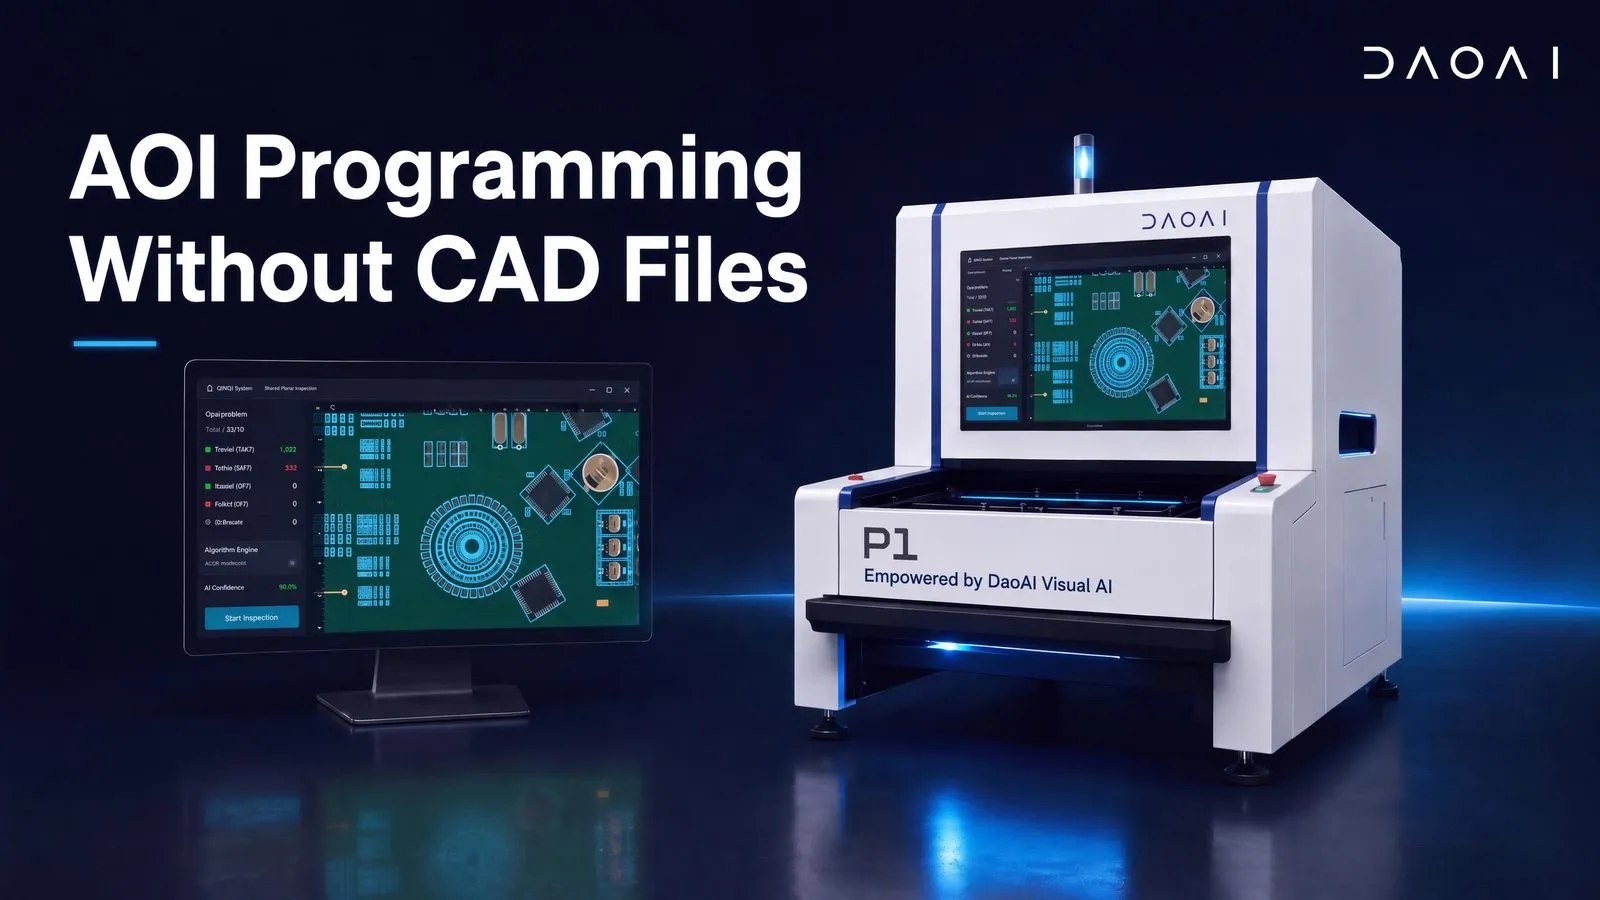
Die genaue Funktionsweise erläutert der Beitrag AOI-Programmierung ohne CAD-Dateien. Die automatische Programmierfunktion von DaoAI beschreibt die Maschinenfähigkeiten. Prüfen Sie die Eignung für Ihre Baugruppen und die geforderte Prüfabdeckung im Rahmen einer Evaluierung.
Fordern Sie eine Demonstration an, die auch die vor- und nachgelagerten Schritte der Software abbildet. Bringen Sie Fertigungsdaten der Zielbaugruppe und die geltenden Abnahmekriterien mit. Beobachten Sie Programmerstellung, Erststückprüfung, den Umgang mit unklaren Meldungen und die für die Freigabe erforderlichen Nachweise. Erfassen Sie dabei auch alle Arbeiten, die bereits vor Beginn der Vorführung erledigt wurden.
Eine signifikante Einsparung an Engineering-Arbeitszeit ist auch dann wertvoll, wenn sich die Wiederanlaufzeit der Gesamtlinie nicht ändert. Weisen Sie eingesparte Arbeitszeit jedoch als solche aus. Verbuchen Sie gewonnene Produktionszeit erst dann, wenn sich der gemessene Linienstillstand unter vergleichbaren Bedingungen tatsächlich verkürzt.
Wie finden Sie die Verzögerung, deren Behebung sich zuerst lohnt?
Protokollieren Sie Zeitpunkte und Wartegründe über mehrere reale Rüstwechsel hinweg und vergleichen Sie Aufträge desselben Typs. Suchen Sie nach dem Prozessschritt, der den Beginn des nächsten erforderlichen Schritts wiederholt blockiert. Priorisieren Sie diesen Engpass, bevor Sie Tätigkeiten optimieren, die ohnehin parallel ablaufen. Halten Sie Engineering-Aufwand, AOI-Bereitschaft und Produktionswiederanlauf getrennt fest, damit parallele Verbesserungen nicht doppelt gezählt werden.
Übernehmen Sie dieses Arbeitsblatt in Ihr Schichtprotokoll. Erfassen Sie reale, gemessene Zeiten – keine Schätzwerte aus Broschüren.
| Ereignis |
Relevanter Zeitstempel |
Nachweis oder zu dokumentierender Grund |
| Beginn der Vorbereitung des Folgeauftrags |
Zu erfassen |
Baugruppenrevision, Auftragstyp und Verantwortlicher |
| Letztes Gutteil des Vorauftrags verlässt das AOI |
Zu erfassen |
Definiertes lokales Startereignis |
| Folgekonfiguration bereit für Erststück |
Zu erfassen |
Geladene Programmversion und abgeschlossene Rüstprüfungen |
| Erste Baugruppe des Folgeauftrags erreicht das AOI |
Zu erfassen |
Baugruppenkennung; ggf. Grund für vorgelagertes Warten |
| Erforderliche Prüfung und Bewertung abgeschlossen |
Zu erfassen |
Meldungen, Bewertungen und vorgenommene Programmanpassungen |
| Folgeauftrag für Produktion freigegeben |
Zu erfassen |
Freigabeverantwortlicher und Nachweisdokumentation |
| Serienfertigung läuft tatsächlich an |
Zu erfassen |
Verbleibende Stillstandsgründe nach Freigabe |
Erfassen Sie für jede Rolle die tatsächlichen Arbeitsminuten parallel zu diesen Ereignissen. Zeitstempel zeigen die verstrichene Zeit; arbeiten mehrere Personen gleichzeitig, entstehen überlappende Arbeitszeiten. Ein Aufsummieren dieser Intervalle gibt keinen Aufschluss darüber, wie lange die Linie stillstand.
Betrachten Sie einen Rüstwechsel, bei dem das AOI bereit ist, bevor die erste Baugruppe aus dem Reflow-Ofen eintrifft. Eine noch schnellere Vorbereitung beschleunigt das Eintreffen des Boards an sich nicht. Verzögert sich die Bewertung anschließend, weil der Freigabeverantwortliche nicht verfügbar ist, verkürzt eine geregelte Vertretung die Wiederanlaufzeit wirksamer als eine weitere Beschleunigung der Programmerstellung.
Wenden Sie dieselbe Logik an, wenn Sie Verbesserungen berichten. Eine verkürzte Programmerstellung und eine schnellere Erststückbewertung überschneiden sich möglicherweise mit anderen Tätigkeiten. Prüfen Sie die Zeitstempel der finalen Freigabe und des Wiederanlaufs, anstatt jede lokale Zeitersparnis einfach zu addieren.
Werten Sie das Protokoll nach Wiederholaufträgen, Revisionen und Erstfertigungen aus. Wählen Sie eine wiederkehrende Ursache, weisen Sie die Zuständigkeit zu und vergleichen Sie die nächsten gleichartigen Aufträge anhand identischer Start- und Enddefinitionen. Behalten Sie die geforderten Prüf- und Freigabekriterien unverändert bei oder dokumentieren Sie Abweichungen nachvollziehbar.
Häufig gestellte Fragen
Die passende Zielzeit für den Rüstwechsel hängt von der Baugruppe, dem Auftragstyp und dem geforderten Freigabeprozess ab. Die folgenden Fragen präzisieren den Rahmen der Messungen in diesem Leitfaden. Sie definieren keine universellen Grenzwerte und berechtigen nicht dazu, Qualifizierungs-, Prüfabdeckungs- oder Bewertungsschritte im Qualitätsplan eines Werks zu überspringen.
Was ist eine gute AOI-Rüstzeit?
Es gibt keinen universellen Richtwert für jede Baugruppe oder jedes Werk. Ermitteln Sie eine Ausgangsbasis für vergleichbare Wiederholaufträge, Revisionen und Erstfertigungen anhand einheitlicher Start- und Endereignisse. Definieren Sie Verbesserungsziele im Vergleich zu dieser Basis, ohne die erforderlichen Prüf- und Freigabekriterien aufzuweichen.
Erfordert jeder Produktwechsel ein neues AOI-Programm?
Nein. Ein unveränderter Folgeauftrag kann nach den entsprechenden Identitäts- und Rüstprüfungen ein bereits freigegebenes Programm nutzen. Eine Revision, eine freigegebene Bauteiländerung oder eine neue Baugruppe erfordert eine Auswirkungsanalyse, um notwendige Programmanpassungen und Verifikationsschritte festzulegen.
Ist Offline-Programmierung dasselbe wie eine Offline-AOI-Maschine?
Nein. Offline-Programmierung bedeutet, dass ein Prüfprogramm unabhängig vom laufenden Inspektionsbetrieb erstellt wird, sofern das System dies unterstützt. Eine Offline-AOI-Maschine bezeichnet eine Prüfstation außerhalb der Förderlinie. Der eine Begriff beschreibt einen Programmier-Workflow, der andere die Anordnung der Anlage.
Bedeutet ein fünfminütiger Programmier-Workflow einen fünfminütigen Linienrüstwechsel?
Nein. Die von DaoAI ausgewiesene Programmierzeit deckt den Ablauf vom Referenzboard bis zur laufenden Prüfung ab. Sie macht keine Aussage über die Dauer von mechanischem Rüsten, vorgelagerter Vorbereitung, Erststückbewertung, Qualifizierung oder Produktionsfreigabe. Messen Sie diese Tätigkeiten separat.
Kann eine Erststückprüfung die AOI-Qualifizierung ersetzen?
Nein. Eine Anlaufprüfung verifiziert den Folgeauftrag anhand seiner Freigabekriterien. Die Qualifizierung liefert den Nachweis, dass die Prüfkonfiguration für den vorgesehenen Einsatzbereich geeignet ist. Eine Erststückprüfung allein kann weder die Erkennung von Fehlern belegen, die auf diesem Board nicht vorhanden sind, noch die Langzeitwiederholgenauigkeit nachweisen.
Bringen Sie für eine DaoAI-Evaluierung repräsentative Baugruppen, deren Revisionen und die einzuhaltenden Prüfvorgaben mit. Vereinbaren Sie anhand des Arbeitsblatts, welche Messgrößen erfasst werden. Produktinformationen finden Sie in den DaoAI-Broschüren und technischen Datenblättern.