El siguiente trabajo está cargado, pero la línea sigue esperando. Alguien debe confirmar la revisión de la placa. El primer panel genera llamadas que requieren revisión. La persona autorizada para liberar el trabajo está terminando otra tarea.
Un tiempo de programación corto puede coexistir con un cambio de producción prolongado. Para reducir esta brecha, mida el trabajo entre la última placa aceptada del trabajo saliente y la liberación del trabajo entrante. Luego, separe lo que requería la máquina de lo que podría haber estado listo antes de que se detuviera.
Esta guía se centra en la parte de AOI de esa transición. Ofrece una planilla de trabajo práctica, no un estándar de aceptación universal. Su plan de calidad sigue determinando la cobertura de inspección, las muestras requeridas y la autoridad de liberación.
What should AOI changeover time include?
El tiempo de cambio de AOI debe tener un inicio y un final explícitos, registrando por separado la preparación, el ajuste de la máquina, la inspección de la primera placa y la liberación. Monitoree la disponibilidad de AOI junto con la brecha de producción general. Esa separación muestra si el AOI está retrasando el nuevo trabajo o esperando algún proceso previo, y evita que una demostración de programación se confunda con un cambio de línea completo.
Utilice tres perspectivas del mismo evento:
- Esfuerzo de ingeniería. Registre el trabajo práctico necesario para crear, adaptar o recuperar el programa de inspección. El trabajo completado antes de que la línea se detenga también pertenece a esta categoría.
- Disponibilidad de AOI. Registre cuándo el trabajo saliente despeja la estación y cuándo la configuración entrante correcta está lista para su primera placa. Mantenga la inspección y la revisión de la primera placa como eventos separados.
- Liberación de producción. Registre cuándo se completan todas las comprobaciones requeridas para el trabajo entrante y una persona autorizada permite la corrida de producción planificada. Registre también cuándo se reanuda realmente la producción.
Estos tiempos responden a preguntas diferentes. El esfuerzo de ingeniería es relevante para la asignación de personal. La disponibilidad de AOI identifica retrasos locales. La liberación y el reinicio muestran si el cambio benefició a la producción.
En una estación posterior a reflujo, la primera placa entrante puede no estar disponible cuando el programa de AOI esté listo. Registre esa llegada por separado. De lo contrario, la espera del equipo previo puede parecer trabajo de configuración de AOI.
Acuerde los eventos de inicio y finalización antes de comparar turnos o máquinas. Mantenga las mismas definiciones al reportar mejoras.
Which kind of job are you changing to?
Distinga entre un trabajo repetido sin cambios, una revisión de ingeniería y una primera corrida antes de decidir qué debe hacerse en AOI. Requieren diferente preparación y verificación. Reutilizar un programa liberado puede ser adecuado para un trabajo repetido, mientras que un ensamblaje modificado necesita una revisión de impacto y un nuevo diseño requiere la creación del programa más el trabajo de calificación exigido.
| Trabajo entrante |
Preparación antes de la transición |
Pregunta antes de la liberación |
| Ensamblaje repetido con requisitos sin cambios |
Recuperar el programa liberado y confirmar el ensamblaje, el lado, el panel y los materiales aprobados |
¿Esta corrida sigue cumpliendo las condiciones cubiertas por esa liberación? |
| Revisión de ingeniería o cambio de componente aprobado |
Revisar la notificación de cambio e identificar las ubicaciones afectadas, la apariencia y los requisitos de inspección |
¿Qué comprobaciones deben actualizarse y qué evidencia se requiere para el cambio? |
| Primera corrida o nuevo ensamblaje |
Recopilar la información de montaje disponible, el material de referencia y los requisitos de aceptación; planificar la creación del programa |
¿Ha completado la nueva configuración la calificación requerida por el plan de calidad? |
Un nombre de producto conocido no es suficiente para seleccionar un programa. Una revisión del ensamblaje, la cara montada o un componente alternativo aprobado pueden cambiar lo que ve la cámara o lo que debe decidir la inspección.
Incluya esas diferencias en el registro del trabajo. Si un trabajo repetido requiere programarse desde cero, registre el motivo. La causa puede ser un archivo liberado faltante, una revisión no controlada o un cambio genuino en el producto. Cada caso exige una corrección diferente.
No multiplique el ahorro de crear un nuevo programa por cada cambio de producto. Los trabajos repetidos ya pueden utilizar un programa existente. Esa distinción es importante tanto para las estimaciones de personal como para cualquier caso de negocio elaborado a partir de esta planilla de trabajo.
What can be prepared before the current job ends?
Prepare el registro del trabajo entrante, los archivos liberados, el material de referencia y las coordinaciones de revisión antes de que termine la corrida actual. Deje los ajustes físicos y el acceso a la máquina para el procedimiento de detención aprobado. El objetivo es eliminar búsquedas y tomas de decisiones evitables durante el período de parada, protegiendo al mismo tiempo el trabajo activo de modificaciones destinadas al siguiente.
Cree un paquete de trabajo breve con:
- Identificador del ensamblaje, revisión, cara montada y disposición del panel.
- Identificador del programa de AOI liberado y ubicación de su copia controlada.
- Cambios aprobados desde la corrida anterior, incluidos los componentes alternativos pertinentes.
- Una referencia conforme conocida cuando sea requerida, con su identidad y estado verificados.
- Instrucciones de manipulación y soporte adecuadas para ese ensamblaje y máquina.
- Requisitos de revisión de la primera placa, revisor, responsable de liberación y contacto de escalamiento.
Verifique que el operador realmente pueda acceder a los archivos y que el revisor esté disponible. Una ruta de carpeta en una instrucción no sirve de nada si el archivo falta o el acceso está restringido.
Mantenga separados los programas en borrador y los liberados. La preparación del siguiente trabajo no debe alterar la configuración de inspección que ejecuta el actual.
How should the first board be checked?
Verifique la placa entrante frente a la información aprobada del ensamblaje y los requisitos de inspección antes de liberar el trabajo. Verifique identidad, manipulación, alineación, cobertura y la disposición de las llamadas reportadas. Registre cualquier cambio en el programa y repita las comprobaciones afectadas. Una pantalla limpia por sí sola no es evidencia suficiente, y esta comprobación inicial no reemplaza la calificación de una configuración de inspección nueva o modificada sustancialmente.
Utilice la siguiente lista de verificación inicial para su propio procedimiento de liberación:
- Empareje el trabajo. Confirme la revisión real del ensamblaje, la cara y el panel contra el programa cargado. Resuelva las discrepancias antes de continuar.
- Compruebe la manipulación. Siga las instrucciones del equipo en cuanto a soporte, holguras y transporte de placas. No realice ajustes mecánicos en equipos en funcionamiento para ahorrar tiempo.
- Compruebe la imagen y la alineación. Confirme que se capturen las áreas esperadas de la placa y que las ubicaciones de inspección se alineen con las características previstas.
- Compruebe la cobertura. Confirme que las ubicaciones y los tipos de inspección requeridos estén habilitados. Una ubicación no inspeccionada no puede considerarse aprobada.
- Resuelva las llamadas. Compare los hallazgos reportados con los requisitos de aceptación aplicables. Separe los defectos confirmados, la variación aceptable y los resultados inciertos.
- Controle los cambios. Documente las modificaciones, conserve la configuración liberada anterior y vuelva a ejecutar las comprobaciones afectadas. Utilice las comprobaciones de calificación y regresión requeridas para el alcance del cambio.
- Registre la decisión. Guarde la versión del programa, la identidad de la placa, la evidencia de revisión y la decisión de liberación autorizada. Mantenga visibles los elementos no resueltos.
La cantidad y el tipo de placas requeridas dependen del producto, del cambio y del plan de calidad. Una primera placa no puede establecer la repetibilidad a largo plazo ni demostrar la cobertura de defectos que no estén presentes en esa placa.
Si la revisión identifica un defecto de ensamblaje real, manténgalo dentro del proceso de calidad. No considere la aceptación de un defecto o la desactivación de una comprobación requerida como una mejora en el cambio.
What if the first board produces too many calls?
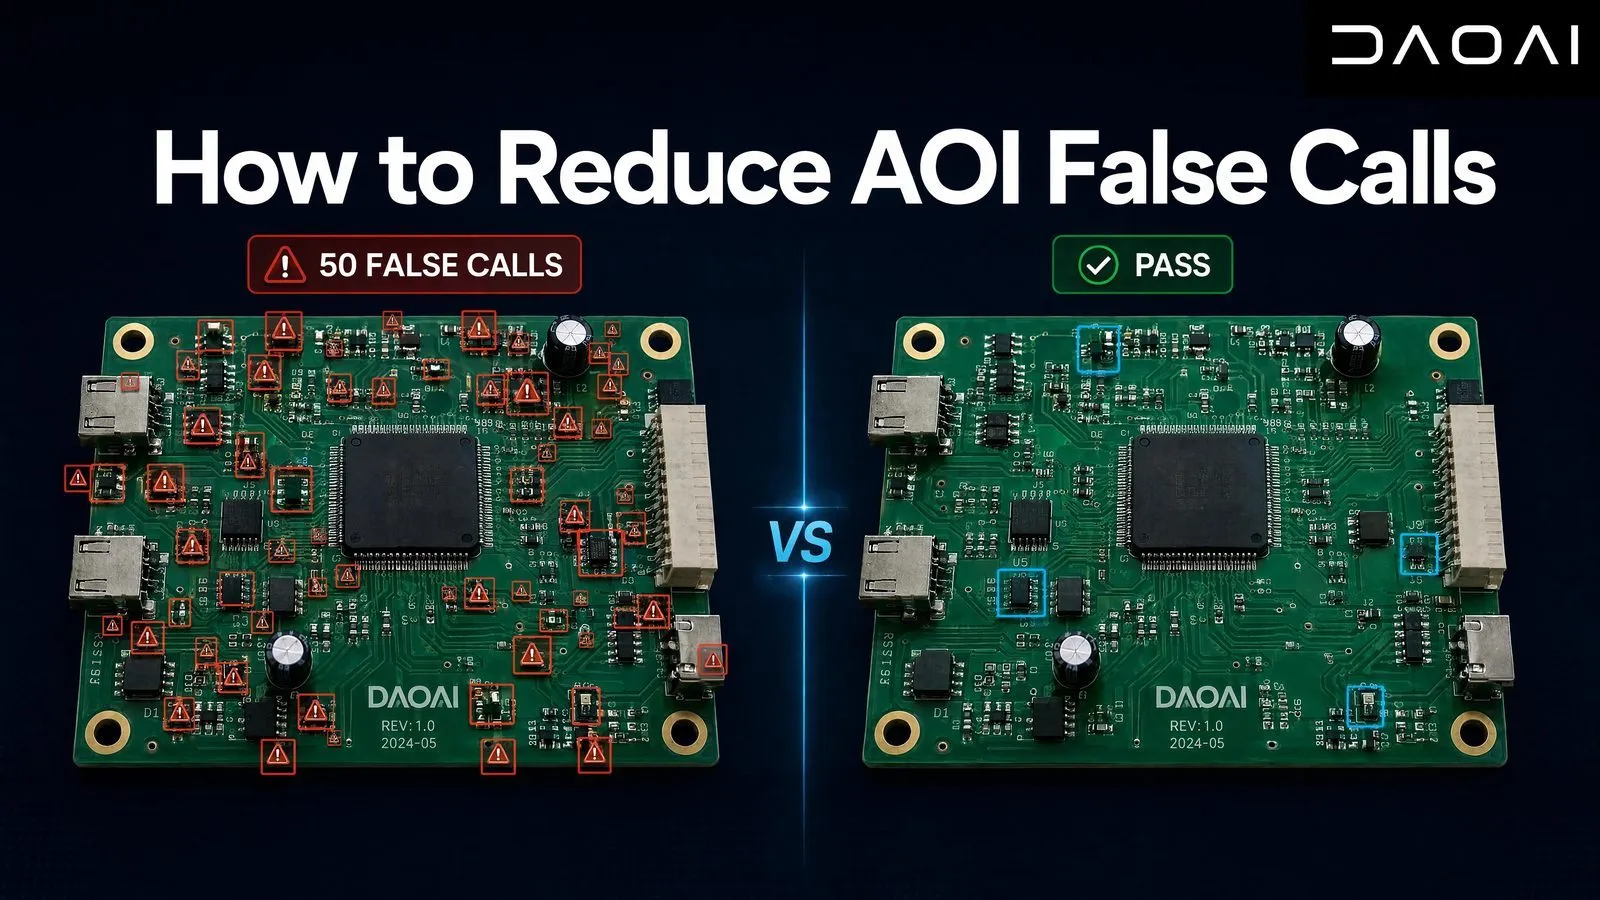
Cuando las llamadas aumentan tras un cambio de producto, determine si provienen de defectos reales de ensamblaje, problemas de imagen o alineación, o diferencias de apariencia aceptables antes de modificar los criterios de inspección. Confirme primero la revisión cargada. Corrija la causa identificada y luego verifique el comportamiento de inspección afectado. Reducir el recuento de llamadas visualizadas no es evidencia suficiente de que el nuevo trabajo esté listo.
Comience con la identidad del trabajo y una muestra de las ubicaciones reportadas. ¿Hay múltiples llamadas desplazadas en la misma dirección? ¿El componente real colocado coincide con una alternativa aprobada? ¿Es la referencia en sí adecuada para esta revisión? Estas preguntas ayudan a orientar la investigación subsiguiente sin asumir que cada llamada es falsa.
Conserve el registro inicial de llamadas y la disposición final. Si coexisten varios problemas, regístrelos por separado. Un programa incorrecto y un defecto real de soldadura pueden coincidir en la misma placa.
Evite modificar umbrales de manera generalizada como respuesta predeterminada ante una placa desconocida. Un criterio que suprima una diferencia de apariencia aceptable también puede alterar la respuesta ante un defecto real. El alcance del cambio debe determinar la verificación requerida.
Para una resolución de problemas detallada, consulte nuestra guía sobre causas raíz y soluciones para falsas llamadas en AOI. Aquí, la transición clave radica en una asignación clara de responsabilidades: quién investiga, quién aprueba un cambio de programa y quién decide que el trabajo puede reanudarse.
Where does AI programming help?
La programación con AI puede acortar la creación de un programa de inspección para un ensamblaje entrante. Su efecto en un cambio específico depende de si la creación del programa realmente está retrasando ese trabajo. Las corridas repetidas con un programa liberado existente, el ajuste físico, la revisión de la primera placa y la autorización de producción siguen siendo actividades independientes. Mida la transición completa antes de convertir un resultado de programación en una afirmación sobre la productividad de la línea.
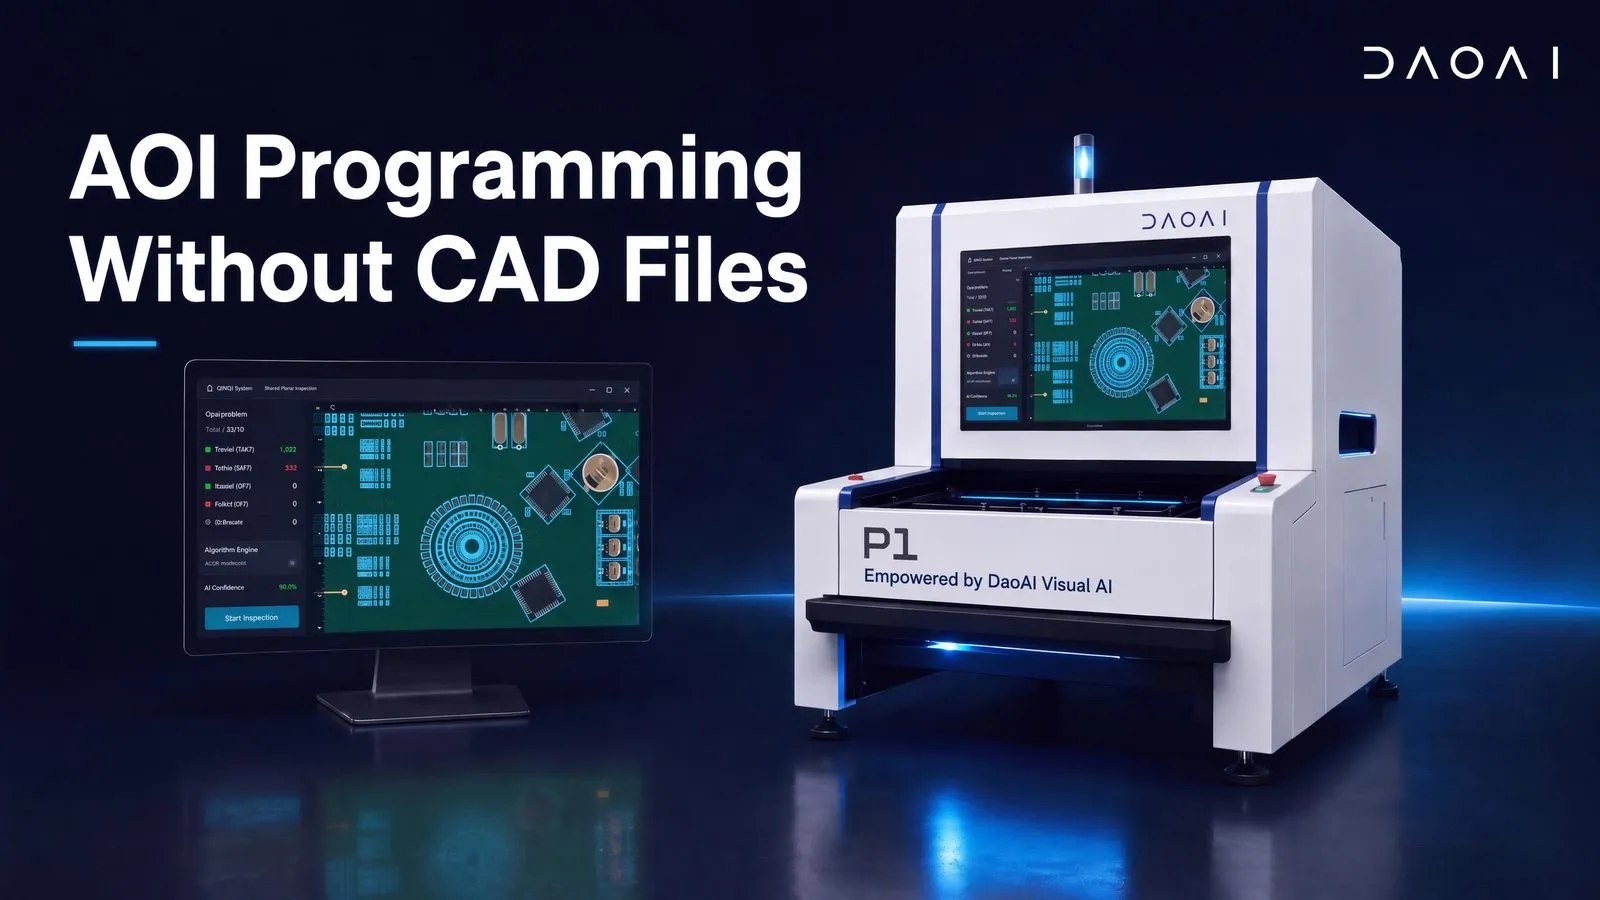
El tiempo de programación reportado por DaoAI es de aproximadamente cinco minutos desde una placa de referencia hasta la inspección en ejecución. Esto describe un flujo de trabajo de programación, no el tiempo transcurrido desde la última placa saliente hasta la liberación del siguiente trabajo de producción. El paso de procesamiento automático tampoco es la misma medición que todo el flujo de trabajo.
Para conocer el mecanismo, consulte programación de AOI sin archivos CAD. La función de autoprogramación de DaoAI describe la capacidad del producto. Confirme su compatibilidad con sus ensamblajes y la cobertura de inspección requerida durante una evaluación.
Solicite una demostración que incluya la transición en torno al software. Lleve la información del ensamblaje entrante y los requisitos de aceptación aplicables. Observe la creación del programa, la primera inspección, el tratamiento de llamadas dudosas y la evidencia necesaria para la liberación. Registre cualquier trabajo completado antes de que comience la demostración.
Aún puede haber un ahorro útil de mano de obra de ingeniería aunque el tiempo total de reinicio de la línea permanezca sin cambios. Reporte el resultado laboral como mano de obra. Atribuya tiempo de producción recuperado únicamente cuando la brecha de producción medida se reduzca bajo condiciones comparables.
How do you find the delay worth fixing first?
Registre los tiempos de los eventos y los motivos de espera a lo largo de varios cambios reales, y luego compare trabajos del mismo tipo. Identifique la actividad que impide de forma recurrente el inicio del siguiente paso requerido. Priorice ese retraso antes de optimizar el trabajo que ya se realiza en paralelo. Mantenga separados los resultados de mano de obra de ingeniería, disponibilidad de AOI y reinicio de producción para no duplicar mejoras superpuestas.
Copie esta planilla de trabajo en un registro de turno. Complétela con tiempos observados, no con estimaciones tomadas de un folleto.
| Evento |
Marca de tiempo real |
Evidencia o motivo a registrar |
| Comienza la preparación del trabajo entrante |
Por registrar |
Revisión del ensamblaje, tipo de trabajo y responsable de la preparación |
| La última placa saliente aceptada despeja el AOI |
Por registrar |
Evento de inicio local acordado |
| Configuración entrante lista para la primera placa |
Por registrar |
Versión del programa cargada y comprobaciones de ajuste completadas |
| La primera placa entrante llega al AOI |
Por registrar |
Identidad de la placa; motivo de espera en procesos previos, si corresponde |
| Inspección y revisión requeridas completadas |
Por registrar |
Llamadas, disposiciones y cualquier edición del programa |
| Trabajo entrante autorizado para producción |
Por registrar |
Responsable de liberación y registro de evidencias |
| La producción planificada se reanuda efectivamente |
Por registrar |
Cualquier retención restante tras la autorización |
Registre los minutos de trabajo directo para cada función junto a estos eventos. Las marcas de tiempo de reloj muestran el tiempo transcurrido; varias personas trabajando simultáneamente generan intervalos de trabajo superpuestos. Sumar esos intervalos no indica cuánto tiempo estuvo detenida la línea.
Considere un cambio en el que el AOI está listo antes de que llegue la primera placa desde el horno de reflujo. Terminar esa preparación antes no hará, por sí solo, que la placa llegue más rápido. Si luego la revisión se retrasa porque el responsable de la liberación no está disponible, coordinar la cobertura de la revisión puede ser más determinante para el tiempo de reinicio que acelerar aún más la programación.
Aplique el mismo razonamiento al reportar mejoras. Una tarea de creación de programa más rápida y una revisión de primera placa más breve pueden superponerse con otros trabajos. Verifique las marcas de tiempo finales de liberación y reinicio en lugar de sumar cada ahorro local.
Revise el registro dividiéndolo por trabajos repetidos, revisiones y primeras corridas. Elija una causa recurrente, asigne un responsable y compare los siguientes trabajos similares utilizando las mismas definiciones de inicio y fin. Mantenga sin cambios los criterios obligatorios de inspección y liberación, o documente de forma explícita los motivos de cualquier modificación.
Frequently asked questions
El objetivo de cambio adecuado depende del ensamblaje, del tipo de trabajo entrante y del proceso de liberación requerido. Las preguntas a continuación aclaran el alcance de las mediciones de esta guía. No establecen límites universales de aceptación ni autorizan la omisión de pasos de calificación, cobertura de inspección o revisión del plan de calidad de la planta.
What is a good AOI changeover time?
No existe una duración única que se aplique a todos los ensamblajes o fábricas. Establezca una línea base para trabajos repetidos, revisiones y primeras corridas que sean comparables, utilizando eventos de inicio y finalización consistentes. Fije objetivos de mejora respecto a esa línea base manteniendo los criterios obligatorios de inspección y liberación.
Does every product change require a new AOI program?
No. Un ensamblaje repetido sin cambios puede utilizar un programa liberado existente tras las comprobaciones pertinentes de identidad y ajuste. Una revisión, un cambio de componente aprobado o un nuevo ensamblaje requieren una evaluación de impacto para determinar las modificaciones y la verificación necesarias en el programa.
Is offline programming the same as an offline AOI machine?
No. La programación offline significa preparar un programa de inspección fuera de la tarea de inspección en producción, cuando el sistema lo admite. Una máquina AOI offline describe una estación fuera de la línea de transporte. Un término describe un flujo de trabajo de programación; el otro describe la disposición del equipo.
Does a five minute programming workflow mean a five minute line changeover?
No. El tiempo de programación reportado por DaoAI abarca el trayecto desde una placa de referencia hasta la inspección en ejecución. No determina la duración del ajuste físico, la preparación en procesos previos, la revisión de la primera placa, la calificación o la autorización de producción. Mida esas actividades por separado.
Can a first board check replace AOI qualification?
No. Una comprobación inicial confirma el trabajo entrante frente a sus requisitos de liberación. La calificación genera evidencia de que la configuración de inspección es adecuada para el uso previsto. La comprobación de una primera placa por sí sola no puede demostrar la detección de defectos ausentes en esa placa ni establecer la repetibilidad a largo plazo.
Para una evaluación de DaoAI, traiga ensamblajes representativos, sus revisiones y los requisitos de inspección que deba cumplir. Utilice la planilla de trabajo para acordar qué se medirá. La información del producto está disponible en las descargas de folletos y especificaciones de DaoAI.