La série suivante est chargée, mais la ligne attend toujours. Quelqu'un doit confirmer la révision de la carte. Le premier panel génère des appels qui doivent être examinés. La personne autorisée à libérer la série termine une autre tâche.
Un temps de programmation court peut coexister avec un changement de série long en production. Pour réduire cet écart, mesurez le travail entre la dernière carte acceptée de la série sortante et la libération de la série entrante. Séparez ensuite ce qui nécessitait la machine de ce qui aurait pu être prêt avant son arrêt.
Ce guide se concentre sur la part de l'AOI dans cette transition. Il propose une fiche de travail pratique, et non une norme d'acceptation universelle. Votre plan qualité détermine toujours la couverture d'inspection, les échantillons requis et les autorisations de libération.
What should AOI changeover time include?
Le temps de changement de série en AOI doit avoir un début et une fin explicites, avec un enregistrement séparé pour la préparation, le réglage machine, l'inspection de la première carte et la libération. Suivez la disponibilité de l'AOI en parallèle du temps d'arrêt global de la production. Cette distinction montre si l'AOI retarde la nouvelle série ou attend un équipement en amont, et évite de confondre une démonstration de programmation avec un changement de ligne complet.
Utilisez trois angles de vue du même événement :
- Effort d'ingénierie. Enregistrez le travail opérationnel nécessaire pour créer, adapter ou récupérer le programme d'inspection. Le travail réalisé avant l'arrêt de la ligne en fait également partie.
- Disponibilité de l'AOI. Enregistrez le moment où la série sortante quitte la station et celui où la configuration entrante correcte est prête pour sa première carte. Considérez l'inspection de la première carte et sa revue comme des événements distincts.
- Libération de la production. Enregistrez le moment où tous les contrôles requis pour la série entrante sont terminés et où une personne autorisée valide le lancement de la production prévue. Enregistrez également le moment où la production reprend réellement.
Ces temps répondent à des questions différentes. L'effort d'ingénierie compte pour la gestion des effectifs. La disponibilité de l'AOI identifie les retards locaux. La libération et le redémarrage indiquent si le changement a réellement bénéficié à la production.
Pour une station post-refusion, la première carte entrante peut ne pas être disponible lorsque le programme AOI est prêt. Enregistrez cette arrivée séparément. Sinon, l'attente des équipements en amont peut être prise à tort pour du temps de réglage AOI.
Définissez d'un commun accord les événements de début et de fin avant de comparer des équipes ou des machines. Conservez les mêmes définitions lors de la restitution des améliorations.
Which kind of job are you changing to?
Distinguez une série récurrente inchangée, une révision d'ingénierie et une première fabrication avant de décider ce qui doit être fait sur l'AOI. Chacune exige une préparation et des vérifications différentes. Réutiliser un programme déjà validé convient pour une série récurrente, alors qu'un assemblage modifié nécessite une analyse d'impact et qu'une nouvelle conception exige la création d'un programme ainsi que les étapes de qualification requises.
| Série entrante |
Préparation avant la transition |
Question avant libération |
| Assemblage récurrent aux exigences inchangées |
Récupérer le programme validé et confirmer l'assemblage, la face, le panel et les matériaux approuvés |
Ce lancement correspond-il toujours aux conditions couvertes par cette validation ? |
| Révision d'ingénierie ou changement de composant approuvé |
Examiner l'avis de modification et identifier les emplacements concernés, l'aspect et les exigences d'inspection |
Quels contrôles doivent être mis à jour et quelles preuves sont requises pour ce changement ? |
| Première fabrication ou nouvel assemblage |
Rassembler les informations de fabrication disponibles, les références et les critères d'acceptation ; planifier la création du programme |
La nouvelle configuration a-t-elle validé la qualification exigée par le plan qualité ? |
Un nom de produit familier ne suffit pas pour sélectionner un programme. Une révision d'assemblage, la face inspectée ou une équivalence de composant approuvée peuvent modifier ce que la caméra voit ou ce que l'inspection doit décider.
Consignez ces différences dans le dossier de fabrication. Si une série récurrente nécessite une reprogrammation complète, enregistrez-en la raison. La cause peut être un fichier validé manquant, une révision non contrôlée ou une modification réelle du produit. Chacune appelle une action corrective différente.
Ne multipliez pas les gains liés à la création d'un nouveau programme par chaque changement de produit. Les séries récurrentes peuvent déjà utiliser un programme existant. Cette nuance est essentielle, tant pour l'évaluation des effectifs que pour tout modèle économique fondé sur cette feuille de calcul.
What can be prepared before the current job ends?
Préparez le dossier de la série entrante, les fichiers validés, les pièces de référence et l'organisation de la revue avant la fin de la série en cours. Réservez les réglages physiques et l'accès à la machine à la procédure d'arrêt approuvée. L'objectif est d'éliminer les recherches et prises de décision évitables pendant le temps d'arrêt, tout en protégeant la série active de modifications destinées à la suivante.
Constituez un dossier de série synthétique comprenant :
- L'identifiant de l'assemblage, la révision, la face inspectée et la disposition du panel.
- L'identifiant du programme AOI validé et l'emplacement de sa copie contrôlée.
- Les modifications approuvées depuis la dernière production, y compris les équivalences de composants applicables.
- Une référence conforme éprouvée si nécessaire, dont l'identité et l'état ont été vérifiés.
- Les instructions de manipulation et de support adaptées à cet assemblage et à la machine.
- Les exigences de contrôle de la première carte, le vérificateur, le responsable de libération et le contact d'escalade.
Vérifiez que l'opérateur a effectivement accès aux fichiers et que le vérificateur sera disponible. Un chemin de dossier dans une consigne ne sert à rien si le fichier est manquant ou si l'accès est restreint.
Séparez les programmes brouillons des programmes validés. La préparation de la série suivante ne doit pas altérer la configuration d'inspection appliquée à la série en cours.
How should the first board be checked?
Contrôlez la carte entrante par rapport aux données d'assemblage approuvées et aux exigences d'inspection avant de libérer la série. Vérifiez l'identification, le convoyage, l'alignement, la couverture et le traitement des appels signalés. Enregistrez toute modification du programme et répétez les contrôles concernés. Un écran sans défaut apparent ne constitue pas une preuve suffisante, et ce contrôle de démarrage ne remplace pas la qualification d'une configuration d'inspection nouvelle ou profondément modifiée.
Utilisez la liste suivante comme point de départ pour votre propre procédure de libération :
- Vérifier la concordance de la série. Confirmez la révision réelle de l'assemblage, la face et le panel par rapport au programme chargé. Résolvez les écarts avant de continuer.
- Vérifier le convoyage et le maintien. Suivez les instructions de l'équipement concernant les supports, les dégagements et le transport de la carte. Ne procédez à aucun réglage mécanique sur un équipement en marche pour gagner du temps.
- Vérifier l'image et l'alignement. Confirmez que les zones prévues de la carte sont bien capturées et que les zones d'inspection s'alignent avec les motifs ciblés.
- Vérifier la couverture. Confirmez que les emplacements et les types d'inspection requis sont activés. Un emplacement non inspecté ne peut pas être considéré comme conforme.
- Traiter les appels. Comparez les anomalies signalées aux critères d'acceptation applicables. Distinguez les défauts confirmés, les variations acceptables et les résultats incertains.
- Maîtriser les modifications. Documentez les ajustements, conservez la configuration validée précédente et réexécutez les contrôles concernés. Appliquez les tests de qualification et de non-régression requis selon l'ampleur de la modification.
- Enregistrer la décision. Enregistrez la version du programme, l'identifiant de la carte, les éléments de preuve de la revue et la décision formelle de libération. Laissez visibles les points en suspens.
Le nombre et le type de cartes requis dépendent du produit, de la modification et du plan qualité. Une seule première carte ne peut ni établir la répétabilité à long terme, ni démontrer la couverture de défauts non présents sur cet échantillon.
Si la revue identifie un défaut d'assemblage réel, maintenez-le dans le processus qualité. Ne considérez pas l'acceptation d'un défaut ou la désactivation d'un contrôle requis comme une amélioration du temps de changement de série.
What if the first board produces too many calls?
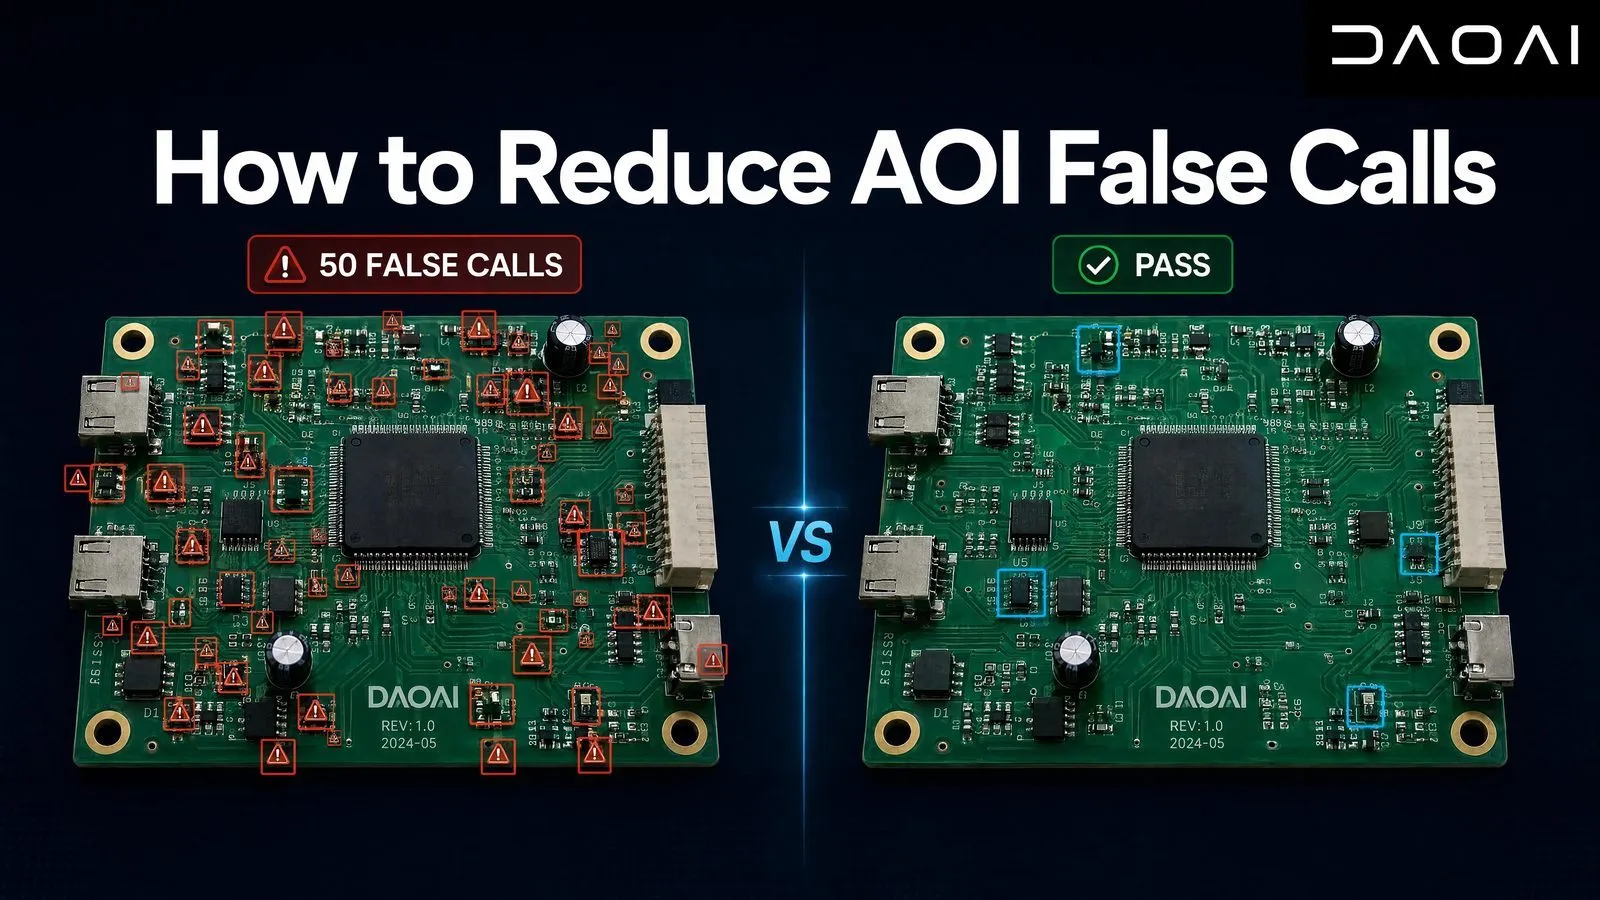
Lorsque les appels augmentent après un changement de produit, déterminez s'ils proviennent de réels défauts d'assemblage, de problèmes d'image ou d'alignement, ou de variations d'aspect acceptables avant de modifier les critères d'inspection. Confirmez d'abord la révision chargée. Corrigez la cause identifiée, puis vérifiez le comportement d'inspection correspondant. Réduire le nombre d'appels affichés à l'écran ne constitue pas une preuve suffisante que la nouvelle série est prête.
Commencez par vérifier l'identification de la série et un échantillon des emplacements signalés. Plusieurs appels sont-ils décalés dans la même direction ? Le composant réellement monté correspond-il à une équivalence approuvée ? La référence elle-même est-elle adaptée à cette révision ? Ces questions orientent le diagnostic sans présumer que chaque appel est faux.
Conservez l'historique initial des appels et leur décision finale. Si plusieurs problèmes coexistent, enregistrez-les séparément. Un mauvais programme et un défaut de brasage réel peuvent survenir sur la même carte.
Évitez d'élargir globalement les seuils comme réponse par défaut face à une carte inconnue. Un critère qui masque une variation d'aspect acceptable peut aussi dégrader la détection d'un défaut réel. L'ampleur de la modification doit déterminer le niveau de vérification requis.
Pour un dépannage détaillé, consultez notre guide sur les causes racines et solutions aux faux appels AOI. Ici, le point clé de la transition réside dans des responsabilités claires : qui analyse, qui approuve la modification du programme et qui autorise la reprise de la production.
Where does AI programming help?
La programmation par AI permet de réduire le temps de création d'un programme d'inspection pour un nouvel assemblage. Son impact sur un changement de série donné dépend du fait que la création du programme retarde ou non cette série. La reprise d'une série avec un programme déjà validé, les réglages mécaniques, la vérification de la première carte et l'autorisation de production restent des activités distinctes. Mesurez l'ensemble de la transition avant de convertir un gain de programmation en promesse de productivité sur la ligne.
Le temps de programmation communiqué par DaoAI est d'environ cinq minutes, d'une carte de référence au lancement de l'inspection. Cela décrit un flux de programmation, et non le temps écoulé entre la dernière carte sortante et la libération de la série suivante en production. L'étape de traitement automatique ne correspond pas non plus à la mesure de l'intégralité du processus.
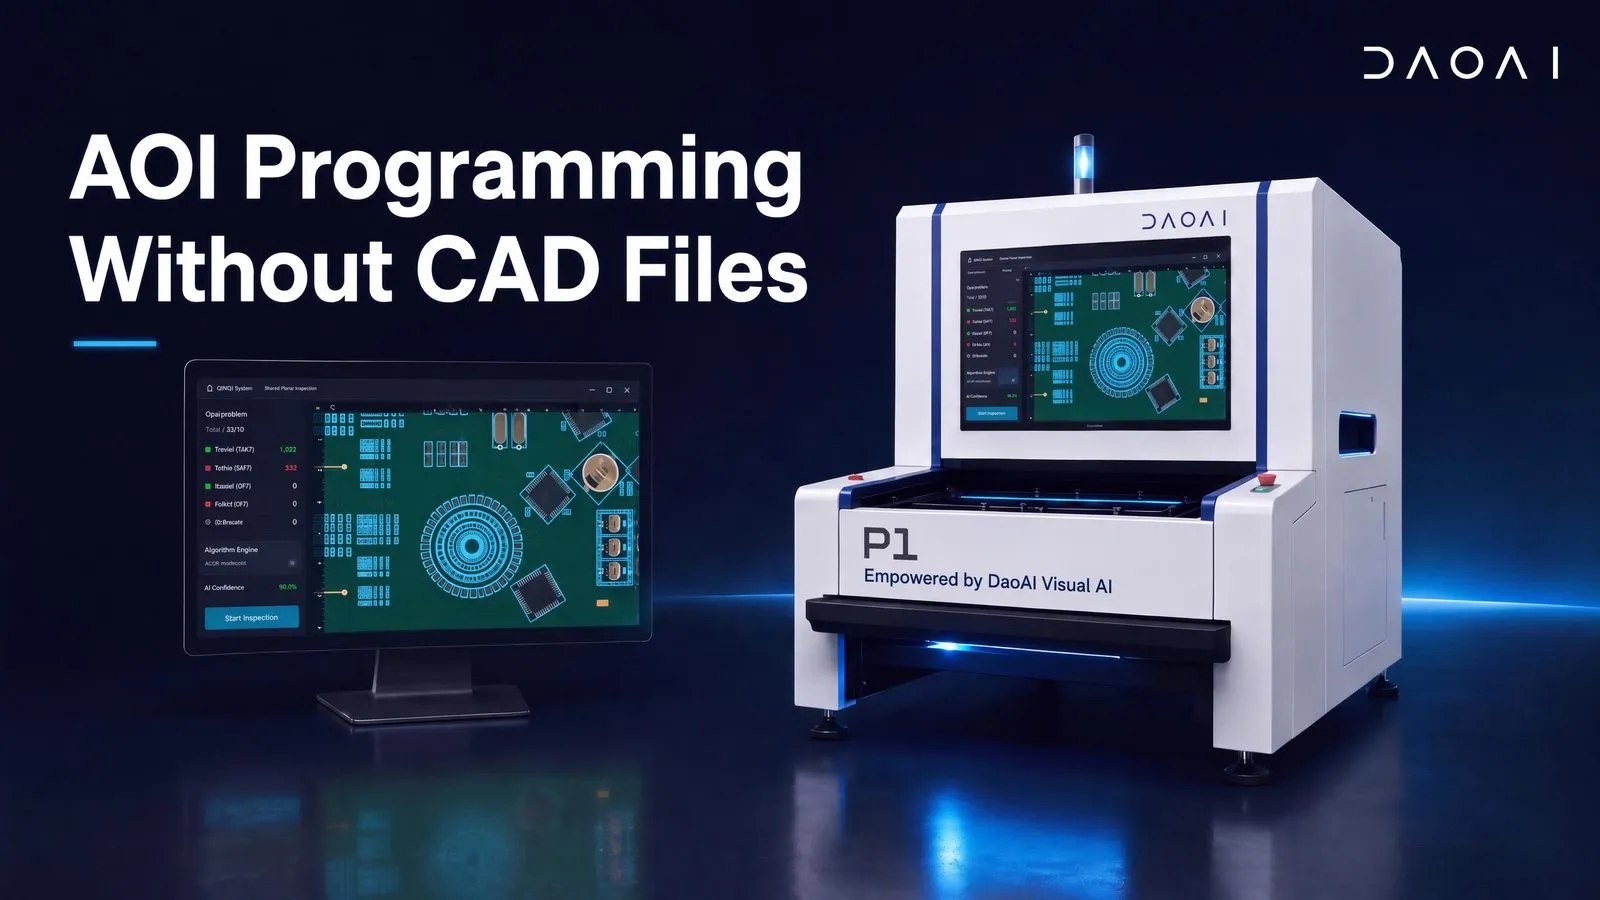
Pour comprendre le mécanisme, consultez la programmation AOI sans fichiers CAD. La fonctionnalité d'autoprogrammation DaoAI détaille les capacités du produit. Validez son adéquation avec vos assemblages et la couverture d'inspection requise lors d'une évaluation.
Demandez une démonstration qui englobe l'ensemble de la transition autour du logiciel. Apportez les données de l'assemblage entrant et les critères d'acceptation applicables. Observez la création du programme, la première inspection, le traitement des appels incertains et les preuves requises pour la libération. Consignez tout travail préparatoire réalisé avant le début de la démonstration.
Une économie notable de main-d'œuvre d'ingénierie reste possible même si le temps total de redémarrage de la ligne ne change pas. Comptabilisez le gain de main-d'œuvre comme tel. Ne revendiquez un temps de production récupéré que si l'arrêt de production mesuré diminue effectivement dans des conditions comparables.
How do you find the delay worth fixing first?
Relevez les horodatages des événements et les motifs d'attente sur plusieurs changements de série réels, puis comparez des séries de même type. Identifiez l'activité qui bloque systématiquement le démarrage de l'étape suivante. Traitez ce retard en priorité avant d'optimiser des tâches déjà réalisées en temps masqué. Séparez la main-d'œuvre d'ingénierie, la disponibilité de l'AOI et les résultats de redémarrage de la production afin de ne pas comptabiliser deux fois des gains qui se chevauchent.
Intégrez cette fiche de travail dans votre rapport d'équipe. Remplissez-la avec des temps constatés, et non des estimations issues d'une brochure.
| Événement |
Horodatage réel |
Preuve ou motif à enregistrer |
| Début de la préparation de la série entrante |
À renseigner |
Révision de l'assemblage, type de série et responsable de la préparation |
| Sortie de l'AOI de la dernière carte acceptée de la série sortante |
À renseigner |
Événement de début local convenu |
| Configuration entrante prête pour la première carte |
À renseigner |
Version du programme chargé et contrôles de réglage validés |
| Arrivée de la première carte entrante à l'AOI |
À renseigner |
Identifiant de la carte ; motif d'attente en amont le cas échéant |
| Inspection requise et revue terminées |
À renseigner |
Appels, décisions et modifications éventuelles du programme |
| Série entrante autorisée pour la production |
À renseigner |
Responsable de libération et enregistrement des preuves |
| Reprise effective de la production prévue |
À renseigner |
Tout blocage résiduel après autorisation |
Enregistrez le temps d'intervention effectif en minutes pour chaque fonction en regard de ces événements. Les horodatages indiquent le temps réel écoulé ; plusieurs personnes travaillant simultanément génèrent des temps de travail qui se chevauchent. Additionner ces intervalles ne reflète pas la durée d'arrêt de la ligne.
Prenons le cas d'un changement de série où l'AOI est prête avant l'arrivée de la première carte sortie du four de refusion. Terminer cette préparation plus tôt ne fera pas arriver la carte plus vite. Si la revue est ensuite retardée par l'indisponibilité du responsable de libération, organiser la disponibilité pour cette revue aura plus d'impact sur le temps de redémarrage qu'une accélération supplémentaire de la programmation.
Appliquez le même raisonnement lors de l'évaluation des gains. Une création de programme plus rapide et une revue de première carte écourtée peuvent masquer d'autres opérations en parallèle. Vérifiez les horodatages finaux de libération et de redémarrage plutôt que d'additionner chaque gain local.
Analysez le journal par séries récurrentes, révisions et premières fabrications. Identifiez une cause récurrente, désignez un responsable et comparez les séries similaires suivantes en utilisant les mêmes définitions de début et de fin. Ne modifiez pas les critères d'inspection et de libération requis, ou justifiez explicitement tout changement.
Frequently asked questions
L'objectif de changement de série adapté dépend de l'assemblage, du type de série entrante et du processus de libération requis. Les questions ci-dessous précisent le périmètre des mesures abordées dans ce guide. Elles ne fixent pas de limites d'acceptation universelles et n'autorisent pas à déroger aux étapes de qualification, de couverture d'inspection ou de revue prévues par le plan qualité d'une usine.
What is a good AOI changeover time?
Il n'existe pas de durée unique valable pour chaque assemblage ou usine. Établissez une référence pour des séries récurrentes, des révisions et des premières fabrications comparables, en vous basant sur des événements de début et de fin cohérents. Fixez des objectifs d'amélioration par rapport à cette référence tout en conservant les critères d'inspection et de libération requis.
Does every product change require a new AOI program?
Non. Un assemblage récurrent inchangé peut utiliser un programme validé existant après les contrôles d'identification et de réglage applicables. Une révision, un changement de composant approuvé ou un nouvel assemblage exige une analyse d'impact pour déterminer les modifications de programme et les vérifications nécessaires.
Is offline programming the same as an offline AOI machine?
Non. La programmation hors ligne consiste à préparer un programme d'inspection indépendamment de la tâche d'inspection en production, lorsque le système le permet. Une machine AOI hors ligne désigne une station située hors du convoyeur de la ligne. Le premier terme décrit un flux de programmation ; le second décrit l'implantation de l'équipement.
Does a five minute programming workflow mean a five minute line changeover?
Non. Le temps de programmation indiqué par DaoAI couvre le passage d'une carte de référence au lancement de l'inspection. Il n'établit pas la durée des réglages physiques, de la préparation en amont, de la revue de la première carte, de la qualification ou de l'autorisation de production. Mesurez ces activités séparément.
Can a first board check replace AOI qualification?
Non. Un contrôle de démarrage valide la conformité de la série entrante avec ses exigences de libération. La qualification apporte la preuve que la configuration d'inspection est adaptée à son usage prévu. Le contrôle d'une seule première carte ne peut ni prouver la détection de défauts absents de cette carte, ni garantir la répétabilité à long terme.
Pour une évaluation de DaoAI, apportez des assemblages représentatifs, leurs révisions et les exigences d'inspection à respecter. Utilisez la fiche de travail pour convenir des éléments à mesurer. Les informations produit sont disponibles dans les téléchargements de brochures et spécifications DaoAI.