AOI誤検出の削減方法:根本原因と対策
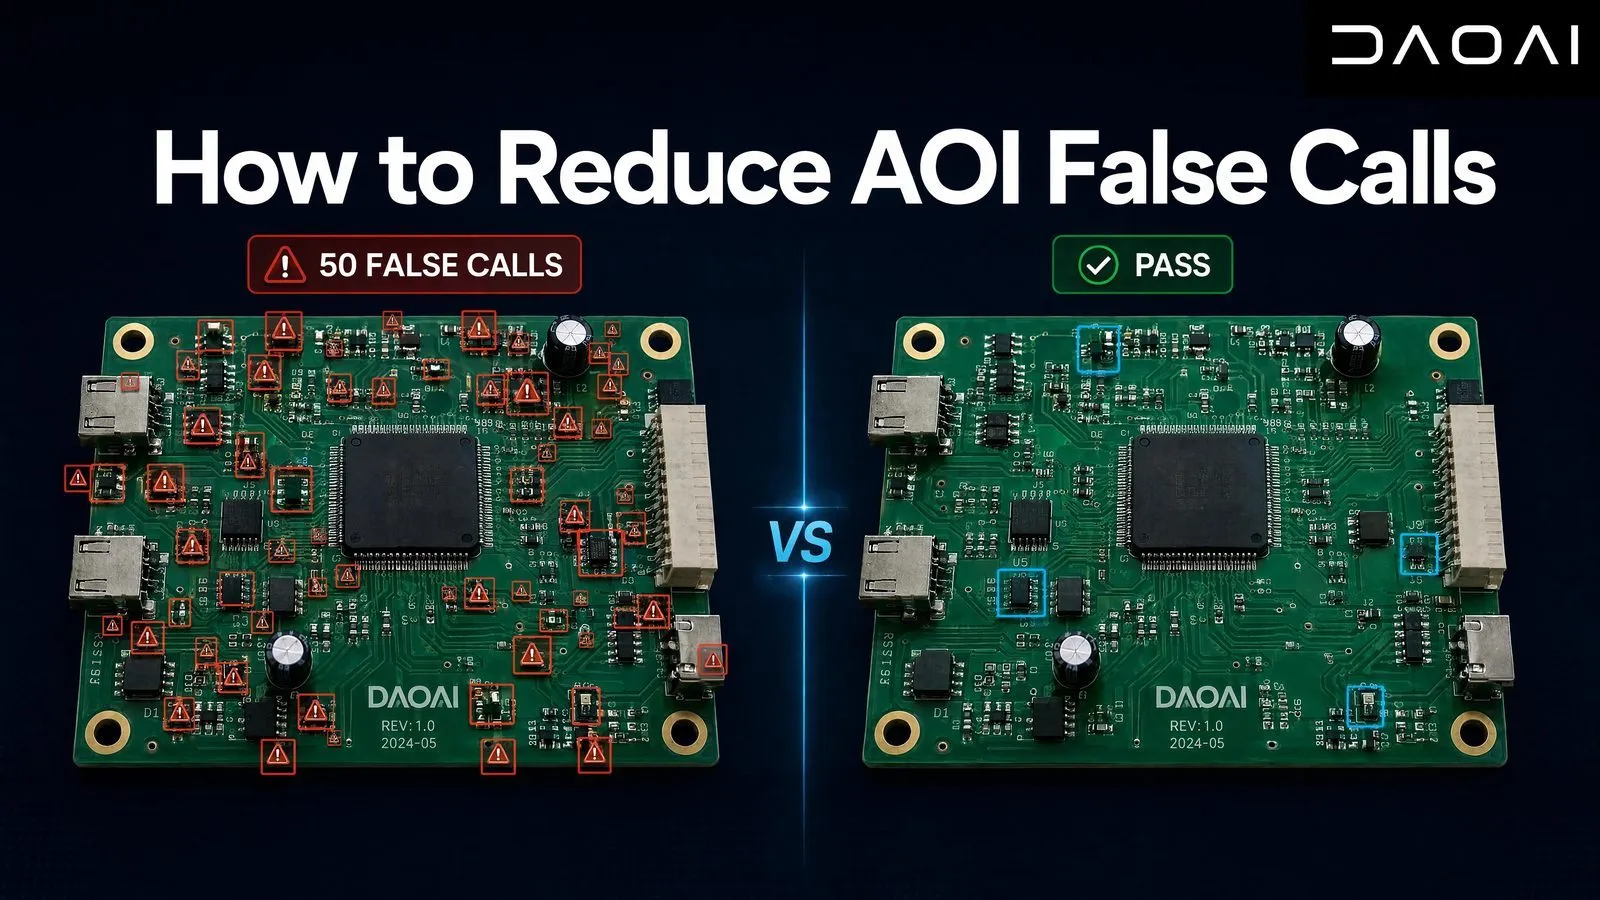
チューニングで解消できるAOI誤検出と、しきい値レイヤーの限界下に潜む誤検出。追加のチューニング工数を投入する前に、両者を見極める方法。
2026年7月28日
プログラム準備、初品基板の確認、生産リリースを明確に切り分けることで、多品種SMTラインにおける本質的な遅延要因を特定します。
次の段取りは投入されたものの、ラインは依然として待機状態にある。基板リビジョンの確認が必要な状況だ。ファーストオピニオン(初品パネル)では確認を要するコールが発生する。リリース権限を持つ担当者は別のタスクを処理している最中だ。
プログラミング時間が短くても、生産の段取り替え時間が長引くことは珍しくない。このギャップを縮めるには、前ロットの最終良品基板が通過してから次ロットがリリースされるまでの作業を計測することだ。そのうえで、機械の停止が必要な作業と、ライン停止前に準備できた作業を切り分けなければならない。
本ガイドでは、この引き継ぎ作業におけるAOI工程に焦点を当てる。普遍的な合否判定基準ではなく、現場で使える実践的なワークシートを提供する。検査カバレッジ、必要なサンプル数、リリース権限は、各工場の品質計画に基づいて決定される。
AOI段取り替え時間には明確な開始と終了を設定し、事前準備、機械段取り、初品基板検査、リリース承認を個別に記録すべきである。生産ライン全体の停止時間と並行してAOIの準備状況を追跡する。この切り分けによって、AOIが次ロットの遅延原因なのか、あるいは前工程の待ちなのかが明確になり、単なるプログラミングの実演時間がライン全体の完全な段取り替え時間と混同されるのを防ぐことができる。
同一の事象に対して3つの視点を用いる:
これらの時間はそれぞれ異なる問いに答えるものである。エンジニアリング工数は人員計画に関わり、AOI準備完了状態はステーション固有の遅延を特定し、リリースと再開は段取り替えが生産に寄与したかを証明する。
リフロー後ステーションでは、AOIプログラムの準備が整っていても次ロットの初品基板が届いていない場合がある。基板到着は個別に記録すべきである。そうでなければ、前工程設備の待機時間がAOIの段取り作業として計上されてしまう。
シフト間や設備間で比較を行う前に、開始イベントと終了イベントの定義を統一しておくこと。改善効果を報告する際も同じ定義を維持する。
AOIで何を実施すべきかを決める前に、変更のないリピート生産、設計変更(リビジョンアップ)、初品ビルド(新規立ち上げ)を区別する。それぞれ事前準備と検証内容が異なる。リピート生産であればリリース済みプログラムの再利用で済むが、変更のあるアセンブリでは影響評価が必要となり、新規設計ではプログラムの新規作成に加えて所定の適合性確認作業が求められる。
| 次ロットの作業 | 引き継ぎ前の事前準備 | リリース前の確認事項 |
|---|---|---|
| 要件変更のないリピートアセンブリ | リリース済みプログラムを読み出し、アセンブリ、面、面付け、承認部材を確認 | 今回の生産ロットは、該当リリースでカバーされる条件と一致しているか? |
| 設計変更または承認済み代替部品への変更 | 変更通知を確認し、対象位置、外観、検査要件を特定 | どの検査項目の更新が必要か、またその変更に必要なエビデンスは何か? |
| 初品ビルドまたは新規アセンブリ | 入手可能な製造情報、基準資料、判定基準を収集し、プログラム作成を計画 | 新規構成は、品質計画で要求される適合性確認を完了しているか? |
見慣れた製品名だけでプログラムを選択してはならない。アセンブリのリビジョン、実装面、承認済み代替部品によって、カメラの視野に入る画像や検査判定の基準は変化する。
これらの差異は作業記録に残すこと。リピート生産であるにもかかわらずゼロからプログラミングが必要になった場合は、その理由を記録する。原因としては、リリース済みファイルの紛失、未管理のリビジョン、製品自体の実質的な変更などが考えられる。それぞれ対処法が異なる。
新規プログラム作成による時間短縮効果を、すべての製品切り替えにそのまま掛け合わせてはならない。リピート生産では既存プログラムが流用されることが多いからだ。この区別は、工数見積もりにおいても、本ワークシートから構築されるビジネスケースにおいても極めて重要である。
次ロットの作業指示書、リリース済みファイル、基準資料、レビュー体制は、現行ロットの生産が終了する前に準備しておく。物理的な調整や装置へのアクセスは、承認された停止手順に従って行う。その目的は、設備停止中の無駄な捜索や意思決定を排除しつつ、次ロット向けの編集作業によって稼働中のロットに影響を与えないように保護することにある。
以下の内容を含む簡潔な作業パケットを作成する:
オペレーターが該当ファイルに実際にアクセス可能か、またレビュアーが対応可能かを確認する。指示書にフォルダパスが記載されていても、ファイルが存在しなかったりアクセス権限が制限されていては意味をなさない。
ドラフト版とリリース済みのプログラムは厳格に分離すること。次ロットの準備によって、現行ロットを実行中の検査構成が変更されてはならない。
ロットをリリースする前に、承認済みのアセンブリ情報および検査要件と照らし合わせて投入基板をチェックする。品番、ハンドリング、位置決めアライメント、検査カバレッジ、報告されたコールの判定結果を検証する。プログラムに変更を加えた場合は記録を残し、影響を受ける検査を再実行する。画面上にエラーが表示されていないというだけでは十分なエビデンスにならず、この立ち上げ時チェックは、新規または大幅に変更された検査構成のバリデーション(適合性確認)の代わりにはならない。
自社のリリース手順のベースとして、以下のチェックリストを活用する:
必要な基板の枚数や種類は、製品、変更内容、品質計画によって異なる。初品基板1枚だけでは、長期的な再現性を証明することも、その基板上に存在しない欠陥に対する検出能力を実証することもできない。
レビューによって実際の製造欠陥が特定された場合は、品質プロセスに従って処理する。欠陥を許容したり、必要な検査を無効化したりすることを、段取り替え時間の改善と見なしてはならない。
製品切り替え後にコールが増加した場合、検査基準を変更する前に、それらが実際の製造欠陥、画像やアライメントの問題、あるいは許容範囲内の外観差のいずれに起因するものかを突き止める。まず読み込まれているリビジョンを確認する。特定された原因を修正したうえで、影響を受ける検査動作を検証する。画面上のコール数を減らすこと自体は、次ロットの準備が整ったことの十分な証拠にはならない。
まずロット情報と、報告された箇所のサンプル確認から着手する。複数のコールが同じ方向にズレていないか? 実際に実装されている部品は承認された代替品と一致しているか? 参照基準そのものがこのリビジョンに適しているか? これらの確認を行うことで、すべてのコールを誤検知(フォールスコール)と決めつけることなく、適切な調査方針を選択できる。
初期のコール記録と最終的な処置結果は必ず保持する。複数の問題が併発している場合は、別々に記録する。プログラムの指定ミスと実際のはんだ欠陥は、同一基板上で同時に発生し得る。
不慣れな基板に対して、安易にしきい値全体を変更する対応は避けるべきである。許容範囲内の外観差を抑え込むための基準変更が、本物の欠陥に対する検出力低下を招く恐れがある。変更の規模に応じて、必要な検証作業を決定しなければならない。
詳細なトラブルシューティングについては、当社のAOI誤検出(フォールスコール)の根本原因と対策ガイドを参照されたい。ここでの重要な引き継ぎ要素は責任の明確化である。誰が調査し、誰がプログラム変更を承認し、誰が生産再開を決定するのかを取り決めておく必要がある。
AIプログラミングは、新規投入されるアセンブリに対する検査プログラムの作成時間を短縮できる。特定の段取り替えにおけるその効果は、プログラム作成が実際にそのロットの遅延要因になっているかどうかによって決まる。既存のリリース済みプログラムを使用するリピート作業、機構の段取り替え、初品基板のレビュー、生産承認は依然として別個の活動である。プログラミングの成果をライン全体の生産性向上として主張する前に、引き継ぎ作業全体を測定しなければならない。
DaoAIが公表しているプログラミング時間は、基準基板1枚から検査実行まで約5分である。これはプログラミング作業自体のワークフローを示したものであり、前ロットの最終基板から次ロットの生産リリースまでの経過時間ではない。また、自動処理ステップ単体も、ワークフロー全体の測定値とは異なる。
その仕組みについては、CADファイル不要のAOIプログラミングを参照されたい。製品の機能詳細についてはDaoAI自動プログラミング機能で解説している。評価プロセスを通じて、自社のアセンブリや必要な検査カバレッジに適合するか確認すること。
ソフトウェア周辺の引き継ぎ作業も含めたデモンストレーションを要求することを推奨する。次ロットのアセンブリ情報と適用される判定基準を用意し、プログラム作成、初品検査、グレー判定コールの処理、リリースに必要なエビデンスの確認を行う。デモ開始前に完了していた事前作業も記録しておく。
ライン全体の再開時間が変わらない場合でも、エンジニアリング工数の削減として十分な価値がある。その場合は工数削減実績として報告する。回収された生産時間として計上できるのは、同等条件下で計測された生産停止ギャップが実際に短縮された場合のみである。
実際の段取り替えを複数回にわたって観察し、イベントのタイムスタンプと待機理由を記録したうえで、同種のロット同士を比較する。次に必要な工程の開始を繰り返し妨げている作業を特定する。すでに並行作業化されているタスクの最適化よりも、そのクリティカルな遅延への対策を優先する。重複する改善効果を二重計上しないよう、エンジニアリング工数、AOI準備完了、生産再開の結果は別々に記録する。
このワークシートをシフト管理記録にコピーして活用する。カタログスペックの見積もり値ではなく、実測時間を記入すること。
| イベント | 実際のタイムスタンプ | 記録すべきエビデンスまたは理由 |
|---|---|---|
| 次ロットの事前準備開始 | 要記録 | アセンブリリビジョン、作業種別、準備担当者 |
| 前ロットの最終良品基板がAOIを通過 | 要記録 | 合意されたステーション起点イベント |
| 次ロット構成の初品受け入れ準備完了 | 要記録 | 読み込み済みプログラムバージョン、完了した段取りチェック |
| 次ロットの初品基板がAOIに到達 | 要記録 | 基板シリアル番号、該当する場合は前工程の待機理由 |
| 必要な検査およびレビューの完了 | 要記録 | コール数、処置内容、プログラム修正履歴 |
| 次ロットの生産リリース承認 | 要記録 | リリース承認者、エビデンス記録 |
| 計画生産の実質的な再開 | 要記録 | 承認後に生じた保留理由(ある場合) |
これらのイベントと並行して、各担当者の実作業時間(分)を記録する。実時間(時計のタイムスタンプ)は経過時間を示すが、複数名が同時に作業すると工数時間は重複する。それらの工数を単純合算しても、ラインが停止していた正確な時間は把握できない。
リフロー炉から初品基板が流れてくる前にAOIの準備が完了している段取り替えを想定してみよう。AOIの準備をそれ以上前倒しで完了させても、基板の到達自体が早まるわけではない。その後のレビュー作業がリリース承認者の不在によって遅延しているなら、プログラミングをさらに高速化するよりも、レビュー体制を整えるほうが再開時間の短縮に寄与する。
改善報告を行う際も同様の論理を適用する。プログラム作成時間の短縮と初品基板レビューの短縮は、他の作業と重複している可能性がある。個別の短縮時間を単純に足し合わせるのではなく、最終的なリリースと再開のタイムスタンプを確認すべきである。
ログをリピート生産、リビジョン変更、初品ビルド別にレビューする。頻発する原因を1つ選び、担当者をアサインしたうえで、同一の開始・終了定義を用いて次回以降の同等ロットで比較検証する。要求される検査基準およびリリース基準は変更せずに維持するか、変更した場合はその理由を明確に文書化する。
適切な段取り替え目標時間は、アセンブリ、投入ロットの種類、要求されるリリース手順によって異なる。以下の質問は、本ガイドにおける測定のスコープを明確にするものである。普遍的な合否基準を設定したり、工場の品質計画で定められた適合性確認、検査カバレッジ、レビュー手順の省略を認めるものではない。
あらゆるアセンブリや工場に共通して適合する単一の時間は存在しない。一貫した開始・終了イベントを定義し、同等のリピート生産、リビジョン変更、初品ビルドごとにベースラインを設定する。要求される検査基準およびリリース基準を維持したまま、そのベースラインに対して改善目標を設定する。
不要である。変更のないリピートアセンブリであれば、所定の品番確認と段取りチェックを経た後、既存のリリース済みプログラムを使用できる。リビジョン変更、承認済み部品変更、または新規アセンブリの場合は、必要なプログラム修正と検証内容を判断するための影響評価が求められる。
異なる。オフラインプログラミングとは、システムが対応している場合に、生産ラインの検査タスクから切り離された環境で検査プログラムを準備することを指す。オフラインAOI装置とは、コンベアライン外に設置された独立ステーションを指す。前者はプログラミングのワークフローを表し、後者は装置の配置構成を表す用語である。
そうではない。DaoAIが公表しているプログラミング時間は、基準基板から検査実行までのプロセスを対象としている。物理的な段取り、前工程の準備、初品基板のレビュー、適合性確認、生産承認に要する時間は含まれない。これらの作業は個別に測定する必要がある。
ならない。立ち上げ時チェックは、投入ロットがリリース要件を満たしているかを確認するものである。クオリフィケーションは、検査構成が意図した用途に対して適合しているというエビデンスを確立する作業である。初品基板のチェック単独では、その基板に存在しない欠陥の検出能力を証明することも、長期的な再現性を確立することもできない。
DaoAIの導入評価にあたっては、代表的なアセンブリ、そのリビジョン情報、満たすべき検査要件をご用意ください。何を測定対象とするかの合意形成に本ワークシートをご活用いただけます。製品情報はDaoAIのカタログおよび仕様書ダウンロードから入手可能です。
チューニングで解消できるAOI誤検出と、しきい値レイヤーの限界下に潜む誤検出。追加のチューニング工数を投入する前に、両者を見極める方法。
2026年7月28日
CADファイルも部品ライブラリも不要。ゴールデンボードAIプログラミングの具体的な動作ステップと、従来の3–5時間かかるAOIワークフローとの違いを解説します。
2026年7月21日
AOIによる可視オープンはんだの検出手法、固定カラーしきい値方式の限界、事前学習済み2Dモデルによる通常・特殊ケースへの対応プロセスをご確認ください。
2026年9月17日
AI検査の知見、製品ニュース、業界分析。月一回、必要な情報だけをお届け。
お問い合わせへの回答のためにお客様の情報を使用します。 プライバシーポリシーをご確認ください。