L'inspection optique automatisée (AOI) photographie une carte assemblée sous éclairage contrôlé et compare ce qu'elle voit à ce qui devrait s'y trouver. Elle confirme que chaque composant est présent, correct, dans le bon sens et au bon endroit. Elle vérifie aussi que chaque joint de soudure visible a la bonne forme, sans pont, sans joint pauvre en soudure et sans patte soulevée. L'AOI ne voit pas à travers les objets. Les joints cachés sous un BGA ou un QFN et la soudure à l'intérieur d'un trou métallisé traversant nécessitent des rayons X, et savoir si une pièce fonctionne réellement exige un test électrique.
Ce guide passe en revue les principales familles de défauts : ce qu'est chacune, ce qu'elle provoque, d'où elle vient le plus souvent et si l'AOI peut la détecter. Chaque section renvoie à un article plus détaillé si vous avez besoin d'approfondir.
Défaut, indicateur de process ou acceptable ?
Tout ce qui paraît imparfait n'est pas un défaut. La plupart des fabricants électroniques jugent les cartes assemblées selon la norme IPC-A-610, qui fixe des critères pour trois classes de produits [1] :
- Classe 1, produits électroniques généraux : l'exigence principale est que l'assemblage fonctionne.
- Classe 2, produits électroniques à service dédié : des performances continues et une durée de vie prolongée sont requises ; un service ininterrompu est souhaité mais non critique.
- Classe 3, produits électroniques haute performance / environnements sévères : l'équipement doit fonctionner à la demande et aucun temps d'arrêt n'est toléré, comme dans les systèmes de maintien en vie.
La classe est fixée par le client ou le contrat, pas par l'inspecteur. Un même joint peut être acceptable sur une carte de Classe 1 et constituer un défaut sur une carte de Classe 3.
Au sein d'une classe, une condition relève de l'un de ces trois groupes [2] :
- Acceptable : pas nécessairement parfaite, mais elle préserve l'intégrité et la fiabilité de l'assemblage en service.
- Indicateur de process : ce n'est pas un défaut et cela n'affecte ni la forme, ni l'ajustement, ni la fonction, mais cela montre que le résultat ne satisfait pas pleinement les critères d'acceptation, donc le process doit être surveillé.
- Défaut : ne satisfait pas les critères d'acceptation, ou peut ne pas garantir la forme, l'ajustement ou la fonction dans l'environnement d'utilisation finale. Le fabricant doit consigner chaque défaut et décider de la suite à lui donner (reprise, réparation, rebut ou utilisation en l'état ; la réparation et l'utilisation en l'état peuvent nécessiter l'accord du client).
Les révisions récentes ont supprimé l'ancienne condition « cible » (idéale) [2].
Cela compte pour l'AOI. La machine signale des écarts, et vos critères d'acceptation décident lesquels sont des défauts. Un programme réglé plus strictement que votre classe submerge les opérateurs d'alertes sur des joints acceptables. Un programme réglé trop largement laisse passer de vrais défauts.
Les principales familles de défauts
1. Composant manquant, incorrect ou en trop
- De quoi il s'agit : une pièce qui n'a pas été placée, la mauvaise pièce ou la mauvaise valeur, ou une pièce sur une position qui devrait rester vide.
- Pourquoi c'est important : le circuit tombe en panne ou se comporte hors spécification. Une valeur erronée peut quand même s'allumer et passer un contrôle rapide.
- Causes courantes : erreurs de prélèvement, bobine erronée ou vide après un changement de série, pièces délogées avant la refusion, composant alternatif non approuvé.
- L'AOI peut-elle le voir ? Pièces manquantes et en trop : oui. Mauvaise pièce : en partie. L'AOI compare la taille, la couleur et les marquages imprimés (OCR/OCV), mais la plupart des petits condensateurs céramiques ne portent aucun marquage, si bien que leur valeur nécessite un test électrique.
Pour aller plus loin : Composants manquants et incorrects · OCR et OCV pour les marquages de composants
2. Polarité et orientation
- De quoi il s'agit : une diode, un condensateur polarisé ou un circuit intégré placé à l'envers ou tourné.
- Pourquoi c'est important : le circuit peut ne pas fonctionner, et la pièce peut être endommagée à la mise sous tension.
- Causes courantes : mauvaise rotation dans le programme de placement, plateau ou tube chargé dans le mauvais sens, pièces orientées différemment dans la bande par un autre fournisseur, et pièces alternatives dont le repère de polarité diffère de l'original [4].
- L'AOI peut-elle le voir ? Oui, lorsque la pièce porte un repère visible (encoche, bande, point ou biseau). Les rayons X n'y parviennent généralement pas, car ils voient la soudure et le métal plutôt que le corps du composant [4].
Pour aller plus loin : Composants à polarité inversée
3. Décalage, inclinaison et rotation
- De quoi il s'agit : une pièce décentrée ou vrillée sur ses pads.
- Pourquoi c'est important : moins de contact avec la soudure ; à l'extrême, un joint ouvert, ou une patte à pas fin qui touche le pad voisin.
- Causes courantes : décalage de placement, pâte déposée à côté des pads, carte secouée avant la refusion, pâte ou chauffe inégale qui tire la pièce pendant la refusion.
- L'AOI peut-elle le voir ? Oui. L'AOI mesure la position par rapport aux pads ; le débordement admis dépend de votre classe.
Pour aller plus loin : Décalage et rotation des composants
4. Tombstoning et billboarding
- De quoi il s'agit : un petit composant de type puce qui se dresse sur une extrémité (tombstone, effet pierre tombale) ou qui repose sur le côté (billboard).
- Pourquoi c'est important : un tombstone est un circuit ouvert. Une pièce en billboard a moins de contact avec la soudure et est jugée selon des critères propres à chaque classe.
- Causes courantes : forces de soudage inégales aux deux extrémités, dues à une chauffe inégale (par exemple, un pad relié à un plan de masse), à un placement inégal sur les pads ou à une soudabilité limite [3].
- L'AOI peut-elle le voir ? Oui. Les deux modifient le contour et la hauteur de la pièce.
Pour aller plus loin : Tombstoning (effet pierre tombale)
5. Ponts de soudure (courts-circuits)
- De quoi il s'agit : de la soudure qui relie deux conducteurs censés être séparés.
- Pourquoi c'est important : un court-circuit [3]. La carte échoue au test, ou des pièces sont endommagées à la mise sous tension.
- Causes courantes : trop de pâte (grandes ouvertures ou pochoir épais), pâte qui s'affaisse avant ou pendant la refusion, pâte qui bave sous le pochoir, pression de placement excessive ou désalignement [3].
- L'AOI peut-elle le voir ? Oui, sur les pattes visibles. Les ponts sous les BGA et sous les composants à terminaisons inférieures nécessitent des rayons X. Le test en circuit (ICT) détecte aussi les courts-circuits entre les réseaux qu'il atteint.
Pour aller plus loin : Ponts de soudure
6. Soudure insuffisante et joints ouverts
- De quoi il s'agit : trop peu de soudure pour former un joint complet, ou aucune connexion.
- Pourquoi c'est important : un circuit ouvert ou, pire, un joint faible qui passe le test et se fissure plus tard sous cycles thermiques ou vibrations, provoquant des défaillances intermittentes sur le terrain. La forme du ménisque compte aussi pour la durée de vie du joint : pour les composants à terminaisons inférieures sur grille de connexion, comme les QFN, une étude indique que le nombre de cycles thermiques avant défaillance est généralement inférieur jusqu'à environ 25% lorsqu'il n'y a pas de ménisque externe visible [5].
- Causes courantes : la raclette qui emporte la pâte hors des ouvertures, ouvertures obstruées, vitesse d'impression ou viscosité de la pâte, soudure qui remonte le long d'une patte qui chauffe plus vite que le pad, vernis épargne sur le pad, mauvaise soudabilité [3].
- L'AOI peut-elle le voir ? Sur les joints visibles, oui ou en partie ; la mesure de hauteur 3D aide. Sur les joints cachés, non. Vue directement de dessus sur un QFN standard, une broche mouillée seulement dessous paraît identique à une broche non mouillée [5].
Pour aller plus loin : Soudure insuffisante · Soudures ouvertes
7. Pattes soulevées
- De quoi il s'agit : une broche d'un circuit intégré à pattes qui se trouve au-dessus de son pad au lieu d'être dans la soudure.
- Pourquoi c'est important : un joint ouvert ou faible qui peut faire contact au test et défaillir plus tard.
- Causes courantes : pattes tordues par la manipulation, mauvaise coplanarité des pattes, et gauchissement de la carte ou du boîtier à la refusion. La soudure qui remonte le long de la patte peut aussi laisser le joint ouvert [3].
- L'AOI peut-elle le voir ? En partie avec une seule caméra vue de dessus, car un faible soulèvement est difficile à voir d'aplomb. Les vues inclinées ou la mesure de hauteur 3D font mieux.
Pour aller plus loin : Pattes soulevées et coplanarité
8. Billes de soudure, projections et corps étrangers
- De quoi il s'agit : de petites sphères de soudure sur la carte, de billes plus grosses à côté des composants de type puce, d'éclaboussures ou de débris.
- Pourquoi c'est important : les billes libres et les débris peuvent se déplacer en service et court-circuiter des conducteurs. L'acceptation dépend de leur fixation ou de leur emprisonnement et de la distance d'isolement électrique ; vérifiez votre révision de l'IPC-A-610.
- Causes courantes : pâte oxydée ou ancienne, pâte laissée trop longtemps avant la refusion, rampe de refusion trop lente (billes, perlage) ou trop rapide (éclaboussures), trop de pâte, pâte qui bave sous le pochoir [3].
- L'AOI peut-elle le voir ? Oui, pour les billes et débris visibles au-dessus de la résolution du système. Pas sous les corps de composants.
Pour aller plus loin : Billes de soudure
9. Excès de soudure
- De quoi il s'agit : un joint bombé dont le contour de la patte est enfoui dans la soudure [3].
- Pourquoi c'est important : pas toujours un défaut en soi, mais il peut masquer si la patte a mouillé, et il accroît le risque de pont à pas fin. Vérifiez les critères de votre classe, par exemple les limites sur la soudure qui touche le corps du composant.
- Causes courantes : trop de pâte en raison de l'épaisseur du pochoir, de la conception des ouvertures, de la pression de raclette, de la distance de séparation (snap-off) ou du bavage [3].
- L'AOI peut-elle le voir ? Oui ; la mesure de hauteur 3D la rend plus fiable.
10. Dommages aux composants et marquages
- De quoi il s'agit : corps fissurés ou ébréchés, terminaisons endommagées, marquages absents ou erronés.
- Pourquoi c'est important : des pièces endommagées peuvent passer le test et défaillir plus tard. Un marquage erroné peut signaler une mauvaise pièce.
- Causes courantes : flexion de la carte lors de la découpe des panneaux, du bridage ou du vissage, manipulation, force de placement. Les boîtiers plastique qui absorbent l'humidité peuvent se fissurer pendant la refusion, c'est pourquoi IPC/JEDEC J-STD-020 classe la sensibilité à l'humidité et J-STD-033 encadre la manipulation [1].
- L'AOI peut-elle le voir ? En partie. Éclats, fissures et marquages visibles (via OCR/OCV) : oui. Dommages internes : non. Les rayons X de production sont réglés pour imager la soudure et le métal, ils montrent donc rarement aussi les fissures de corps ou les marquages [4].
Pour aller plus loin : OCR et OCV pour les marquages de composants
11. Joints traversants
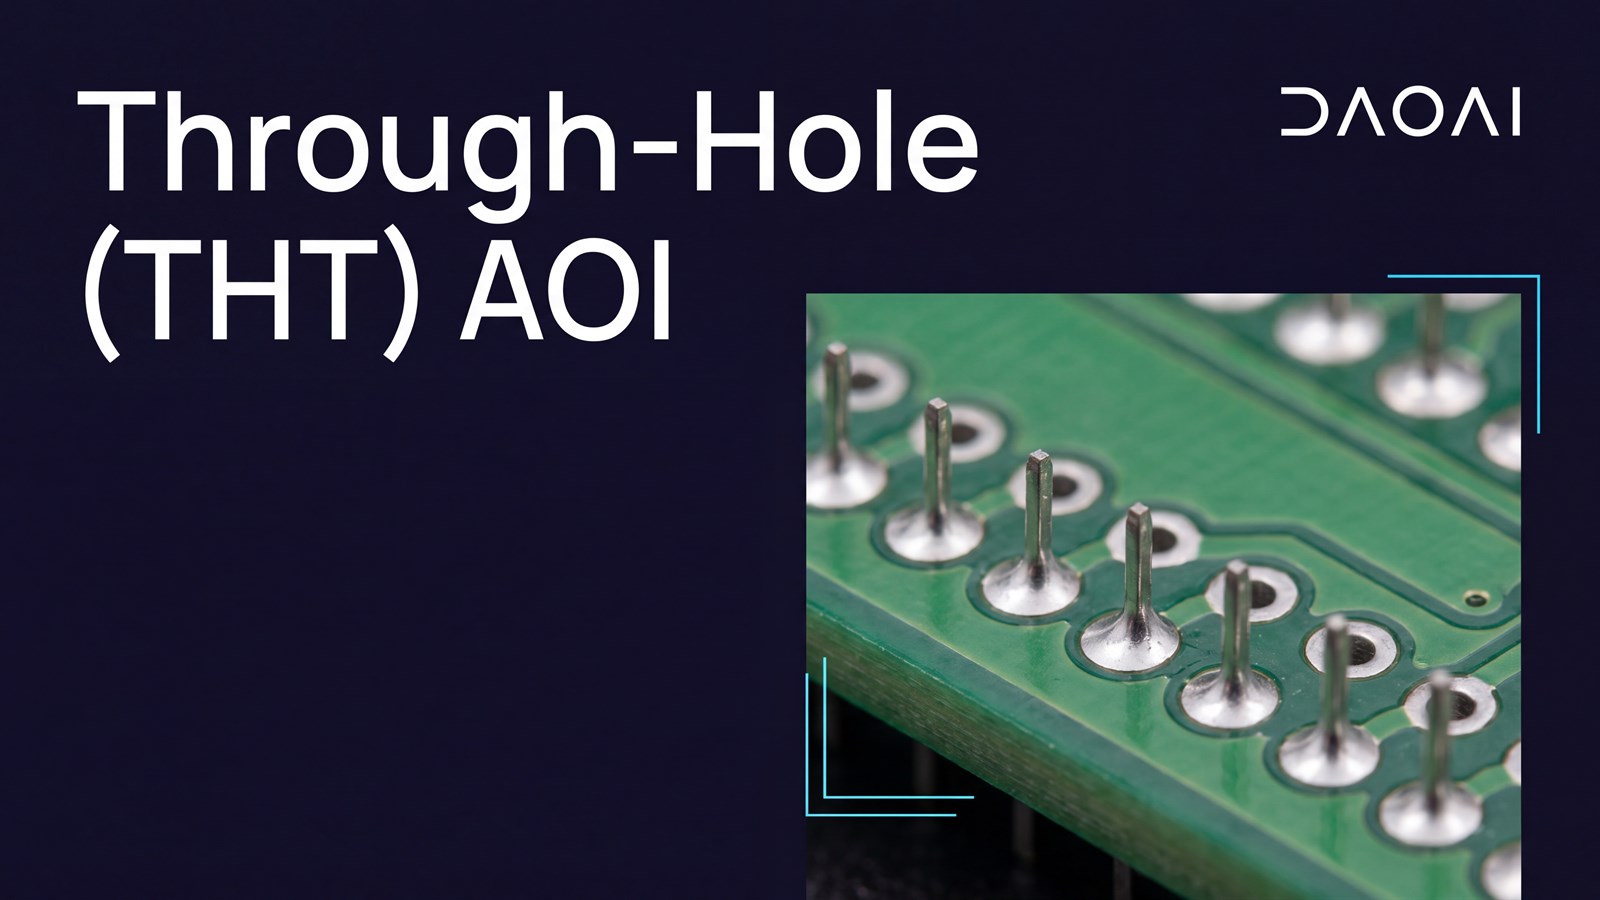
- De quoi il s'agit : des problèmes sur des pièces à pattes soudées à la vague, sélectivement ou à la main, notamment un mauvais remplissage du trou, des ponts, des ménisques absents et des broches non soudées.
- Pourquoi c'est important : les mêmes ouvertures et courts-circuits qu'en SMT, souvent sur des connecteurs et des composants de puissance qui supportent aussi une charge mécanique.
- Causes courantes : réglages de la vague ou du soudage sélectif (flux, préchauffage, température de la soudure, temps de contact), ajustement patte-trou, et forts plans de cuivre qui évacuent la chaleur.
- L'AOI peut-elle le voir ? Seulement depuis les côtés qu'elle voit. L'AOI contrôle les ménisques et les ponts côté soudure, ainsi que la présence et la polarité côté composants. Elle ne peut pas mesurer jusqu'où la soudure est montée à l'intérieur du trou. Le minimum général pour les assemblages de Classe 2 et 3 est un remplissage de 75% (la norme admet des exceptions limitées en Classe 2), et une vue oblique aux rayons X permet de le voir [6].
Pour aller plus loin : Inspection AOI des composants traversants
Une remarque sur les joints cachés
Sur les BGA, LGA et autres pièces dont les joints se trouvent sous le corps, l'AOI peut au mieux confirmer la position et la polarité [4]. Il en va de même pour la partie d'un joint à patte en J qui se loge sous le boîtier. Les QFN standard sont un cas particulier. Leurs extrémités de pattes coupées sont en cuivre nu qui ne mouille pas de façon fiable, de sorte qu'un ménisque externe ne se forme pas de façon fiable, et une caméra vue de dessus ne peut pas juger le joint [5]. Les QFN à « flancs mouillables » sont conçus pour présenter un ménisque que l'AOI peut contrôler [5]. Sinon, utilisez les rayons X.
Tableau récapitulatif
| Défaut |
Ce qu'il peut provoquer |
Cause typique dans le process |
Meilleure méthode de détection |
| Pièce manquante / en trop |
Panne du circuit |
Erreur de prélèvement, configuration du feeder ou de la bobine |
AOI |
| Mauvaise pièce ou mauvaise valeur |
Comportement hors spécification |
Mauvaise bobine, composant alternatif non approuvé |
AOI avec OCR/OCV (pièces marquées) ; ICT (passifs non marqués) |
| Polarité inversée |
Panne ou dommage à la mise sous tension |
Rotation du programme, orientation du plateau ou de la bande, repères des alternatifs |
AOI |
| Décalage / rotation |
Joint faible, ouverture ou court-circuit |
Décalage de placement ou d'impression, vibration |
AOI |
| Tombstone / billboard |
Circuit ouvert (tombstone) ; contact réduit avec la soudure (billboard) |
Chauffe ou placement inégal, soudabilité |
AOI |
| Pont |
Court-circuit |
Excès de pâte, affaissement, bavage, placement |
SPI (cause), AOI ; AXI si caché ; ICT |
| Insuffisant / ouvert |
Joint ouvert ou intermittent, durée de vie en fatigue plus courte |
Impression, remontée de la soudure, soudabilité |
SPI (cause), AOI (la 3D aide) ; AXI si caché |
| Patte soulevée |
Joint ouvert ou intermittent |
Pattes tordues, coplanarité, gauchissement |
AOI à vue inclinée ou 3D |
| Billes de soudure / débris |
Courts-circuits ultérieurs |
État de la pâte, vitesse de rampe, bavage à l'impression |
AOI |
| Excès de soudure |
Mouillage masqué, risque de pont |
Trop de pâte |
SPI (cause), AOI |
| Dommage au corps / marquage |
Défaillance latente, mauvaise pièce |
Flexion de la carte, manipulation, humidité |
AOI (dommages et marquages visibles uniquement) |
| Remplissage des trous traversants |
Joint faible ou ouvert |
Réglages de la vague ou du soudage sélectif |
AOI (ménisques), rayons X (remplissage) |
| Défauts de joints cachés (BGA, dessous des QFN) |
Ouvertures, courts-circuits, défauts intermittents |
Impression, profil, gauchissement |
AXI |
Où se place l'AOI dans la ligne
Une ligne SMT typique enchaîne impression → SPI → placement → refusion → AOI, suivis du soudage des composants traversants et du test. Chaque étape d'inspection a sa propre fonction, et peu de lignes les utilisent toutes.
- La SPI (inspection de la pâte à braser) mesure les dépôts de pâte avant qu'aucune pièce ne soit placée. Une mauvaise impression peut être nettoyée et refaite à peu de frais, ce qui fait de la SPI le meilleur endroit pour arrêter à la source de nombreux ponts et ouvertures.
- L'AOI avant refusion (facultative) contrôle le placement avant le soudage et donne un retour rapide à la machine de placement [4].
- L'AOI après refusion est le contrôle principal du placement et des joints de soudure visibles.
- L'AXI (inspection automatisée aux rayons X) inspecte les joints cachés. Une configuration éprouvée applique l'AOI sur toute la carte et limite les rayons X aux joints cachés [4].
- L'AOI après vague ou soudage sélectif contrôle le côté soudure des composants traversants.
- L'ICT ou la sonde volante teste électriquement les courts-circuits, les ouvertures et les valeurs des composants.
- Le test fonctionnel confirme que la carte remplit réellement sa fonction.
Aucune méthode ne couvre à elle seule tous les défauts. Combiner les méthodes comble les lacunes de chacune [4]. Voir AOI vs SPI vs AXI pour une comparaison côte à côte.
FAQ
Que contrôle l'AOI sur un circuit imprimé ?
La présence des composants, leur identité (par l'aspect et les marquages), leur polarité et leur position, ainsi que la forme des joints de soudure visibles : ponts, soudure insuffisante, pattes soulevées, tombstones, billes de soudure et excès de soudure.
L'AOI peut-elle détecter tous les défauts d'assemblage ?
Non. Elle ne voit pas les joints cachés (BGA, LGA, dessous des QFN standard), la soudure à l'intérieur des trous traversants, la valeur des pièces non marquées ni si une pièce fonctionne. Cela demande des rayons X, un test électrique ou un test fonctionnel.
Quelle est la différence entre l'AOI, la SPI et l'AXI ?
La SPI inspecte la pâte à braser avant le placement. L'AOI inspecte optiquement les pièces placées et les joints visibles. L'AXI utilise les rayons X pour inspecter les joints que l'AOI ne peut pas voir.
Chaque alerte de l'AOI est-elle un défaut ?
Non. Certaines alertes sont de fausses alertes sur des joints acceptables, et d'autres signalent des indicateurs de process à surveiller plutôt qu'à reprendre. Votre classe IPC-A-610 et les critères du client tranchent.
Quelle classe IPC-A-610 s'applique à ma carte ?
Le client ou le contrat la précise. La Classe 2 convient aux produits qui exigent une durée de vie prolongée et pour lesquels un service ininterrompu est souhaité mais non critique ; la Classe 3 convient aux produits pour lesquels aucun temps d'arrêt n'est toléré [1].
Envoyez-nous l'une de vos propres cartes SMT et nous la testerons gratuitement. Parlez à un ingénieur.
Sources
- Global Electronics Association (IPC), "IPC Standards Guidance for Printed Board Assemblies," 2026 revision. Classification section (Class 1/2/3 definitions) and standards list (J-STD-020, J-STD-033). https://www.electronics.org/media/12451/download
- L. Lambert, "The Death of the Target Condition," Circuits Assembly, October 2022. https://circuitsassembly.com/ca/features-itemid-fix/38106-the-death-of-the-target-condition.html
- AIM Solder, "SMT Troubleshooting" guide (solder balling, beading, bridging, opens/insufficient, tombstoning, excess solder, non-wetting). https://aimsolder.com/sites/default/files/documents/smt_ts.pdf
- G. Struthers, "AOI/AXI Combinational Inspection Strategy," IPC SMEMA Council APEX 2002. https://www.electronics.org/system/files/technical_resource/E20%2600011.pdf
- U. Welzel et al. (Robert Bosch GmbH), "Wettable-Flanks: Enabler for the Use of Bottom-Termination Components in Mass Production of High-Reliability Electronic Control Units," IPC APEX EXPO technical paper. https://www.electronics.org/system/files/technical_resource/E40%26S05_02%20-%20Udo%20Welzel.pdf
- D. Bernard, "Clarifying Through-Hole Fill Levels," Circuits Assembly, October 2019. https://circuitsassembly.com/ca/features-itemid-fix/415-test-and-inspection/32304-clarifying-through-hole-fill-levels.html