자동 광학 검사(AOI)는 조립된 회로 기판을 제어된 조명 아래에서 촬영하고, 보이는 모습을 "있어야 할 모습"과 대조합니다. 모든 부품이 실장되어 있는지, 올바른 부품인지, 방향이 맞는지, 위치가 맞는지를 확인합니다. 또한 눈에 보이는 모든 솔더 접합부의 형상이 적절한지, 즉 브릿지, 솔더 부족, 리드 들뜸이 없는지도 검사합니다. AOI는 내부를 투시할 수 없습니다. BGA나 QFN 아래에 숨은 접합부와 스루홀 배럴 내부의 솔더에는 X선 검사가 필요하고, 부품이 실제로 동작하는지는 전기 검사가 필요합니다.
이 가이드에서는 주요 불량 유형별로 그 불량이 무엇인지, 무엇을 일으키는지, 보통 어디서 비롯되는지, AOI로 검출할 수 있는지를 차례로 설명합니다. 자세한 내용이 필요하면 각 섹션에서 더 깊이 다룬 글로 연결됩니다.
불량인가, 공정 지표인가, 허용인가
불완전해 보이는 것이 모두 불량은 아닙니다. 대부분의 전자제품 제조사는 3개 제품 클래스의 기준을 정한 IPC-A-610에 따라 조립된 기판을 판정합니다 [1].
- 클래스 1, 일반 전자제품: 핵심 요건은 조립품이 동작하는 것입니다.
- 클래스 2, 전용 서비스 전자제품: 지속적인 성능과 연장된 수명이 요구됩니다. 중단 없는 서비스가 바람직하지만 필수는 아닙니다.
- 클래스 3, 고성능/가혹 환경 전자제품: 생명 유지 장치처럼 필요할 때 장비가 반드시 동작해야 하며, 가동 중단을 허용할 수 없습니다.
클래스는 검사자가 아니라 고객 또는 계약이 정합니다. 같은 접합부라도 클래스 1 기판에서는 허용이지만 클래스 3 기판에서는 불량일 수 있습니다.
하나의 클래스 안에서 상태는 다음 세 그룹 중 하나에 속합니다 [2].
- 허용: 반드시 완벽하지는 않지만, 사용 중 조립품의 무결성과 신뢰성을 유지하는 상태입니다.
- 공정 지표: 불량이 아니며 형상, 적합성, 기능에 영향을 주지 않지만, 결과가 합격 기준을 완전히 충족하지 못하고 있음을 나타내므로 공정을 모니터링해야 합니다.
- 불량: 합격 기준을 충족하지 못하거나 최종 사용 환경에서 형상, 적합성, 기능을 보장하지 못할 수 있는 상태입니다. 제조사는 모든 불량을 기록하고 처리 방법(재작업, 수리, 폐기 또는 그대로 사용. 수리와 그대로 사용에는 고객의 동의가 필요할 수 있습니다)을 결정해야 합니다.
최근 개정판에서는 기존의 "타깃"(이상적) 상태가 삭제되었습니다 [2].
이는 AOI에 중요합니다. 장비는 편차를 표시할 뿐이며, 그중 무엇이 불량인지는 합격 기준이 결정합니다. 클래스보다 엄격하게 조정한 프로그램은 허용 가능한 접합부에 대한 판정으로 작업자를 압도합니다. 지나치게 느슨하게 조정하면 실제 불량이 통과합니다.
주요 불량 유형
1. 결품, 오삽 또는 추가 부품
- 정의: 실장되지 않은 부품, 잘못된 부품이나 잘못된 값의 부품, 비어 있어야 할 위치에 실장된 부품입니다.
- 영향: 회로가 동작하지 않거나 사양을 벗어나 동작합니다. 값이 틀려도 전원이 들어오고 간단한 점검을 통과할 수 있습니다.
- 주요 원인: 픽업 오류, 교체 후 잘못되었거나 비어 있는 릴, 리플로우 전에 부품이 밀려나는 경우, 승인되지 않은 대체품입니다.
- AOI로 볼 수 있는가: 결품과 추가 부품은 볼 수 있습니다. 잘못된 부품은 부분적으로 볼 수 있습니다. AOI는 크기, 색상, 인쇄된 마킹(OCR/OCV)을 비교하지만 대부분의 소형 세라믹 커패시터에는 마킹이 없으므로 값 확인에는 전기 검사가 필요합니다.
관련 글: 결품 및 오삽 부품 · 부품 마킹을 위한 OCR과 OCV
2. 극성과 방향
- 정의: 다이오드, 유극성 커패시터, IC가 반대 방향이거나 회전된 상태로 실장된 경우입니다.
- 영향: 회로가 동작하지 않을 수 있으며, 전원 투입 시 부품이 손상될 수 있습니다.
- 주요 원인: 마운터 프로그램의 잘못된 회전 설정, 트레이나 튜브를 반대로 장착한 경우, 다른 공급업체의 테이프 내 부품 방향 차이, 원래 부품과 극성 마크가 다른 대체 부품입니다 [4].
- AOI로 볼 수 있는가: 부품에 눈에 보이는 마크(노치, 밴드, 점, 모따기)가 있으면 볼 수 있습니다. X선은 부품 본체가 아니라 솔더와 금속을 보기 때문에 대부분 확인할 수 없습니다 [4].
관련 글: 극성이 반전된 부품
3. 틀어짐, 기울어짐, 회전
- 정의: 부품이 패드 위에서 중심을 벗어나 있거나 비틀려 있는 상태입니다.
- 영향: 솔더 접촉이 줄어듭니다. 극단적인 경우 접합부가 오픈되거나, 파인 피치 리드가 이웃한 패드에 닿습니다.
- 주요 원인: 실장 위치 오프셋, 패드를 벗어나 인쇄된 페이스트, 리플로우 전에 기판이 흔들리는 경우, 리플로우 중 불균일한 페이스트나 가열로 부품이 끌려가는 경우입니다.
- AOI로 볼 수 있는가: 볼 수 있습니다. AOI는 패드를 기준으로 위치를 측정하며, 허용되는 돌출 정도는 클래스에 따라 달라집니다.
관련 글: 부품 틀어짐과 기울어짐
4. 툼스톤과 빌보드
- 정의: 소형 칩 부품이 한쪽 끝으로 서 있거나(툼스톤) 옆으로 누워 있는 상태(빌보드)입니다.
- 영향: 툼스톤은 개방 회로입니다. 빌보드 상태의 부품은 솔더 접촉이 적으며 클래스별 기준으로 판정합니다.
- 주요 원인: 불균일한 가열(예: 한쪽 패드가 그라운드 플레인에 연결된 경우), 패드 위에서의 불균일한 실장, 또는 한계에 가까운 솔더링성으로 인해 양 끝의 솔더링 힘이 같지 않은 경우입니다 [3].
- AOI로 볼 수 있는가: 볼 수 있습니다. 둘 다 부품의 윤곽과 높이가 달라집니다.
관련 글: 툼스톤
5. 솔더 브릿지(단락)
- 정의: 분리되어 있어야 할 두 도체를 솔더가 이어 놓은 상태입니다.
- 영향: 단락입니다 [3]. 기판이 검사에 불합격하거나 전원 투입 시 부품이 손상됩니다.
- 주요 원인: 과다한 페이스트(큰 개구부나 두꺼운 스텐실), 리플로우 전이나 도중의 페이스트 처짐, 스텐실 아래로 번지는 페이스트, 과도한 실장 압력이나 정렬 불량입니다 [3].
- AOI로 볼 수 있는가: 눈에 보이는 리드에서는 볼 수 있습니다. BGA나 하면 전극 부품 아래의 브릿지에는 X선이 필요합니다. ICT도 접근할 수 있는 네트 사이의 단락을 검출합니다.
관련 글: 솔더 브릿지
6. 솔더 부족과 오픈 접합부
- 정의: 완전한 접합부를 형성하기에는 솔더가 너무 적거나, 아예 연결되지 않은 상태입니다.
- 영향: 개방 회로이거나, 더 나쁘게는 테스트를 통과한 뒤 온도 사이클이나 진동으로 나중에 균열이 생겨 현장에서 간헐적인 고장을 일으키는 약한 접합부가 됩니다. 필렛 형상도 접합부 수명에 영향을 줍니다. QFN 같은 리드프레임 기반 하면 전극 부품의 경우, 외부로 보이는 필렛이 없으면 파손까지의 열 사이클 수가 일반적으로 최대 약 25% 줄어든다고 보고한 연구가 있습니다 [5].
- 주요 원인: 스퀴지가 개구부에서 페이스트를 긁어내는 경우, 막힌 개구부, 인쇄 속도나 페이스트 점도, 패드보다 먼저 가열되는 리드를 타고 솔더가 올라가는 현상, 패드 위의 솔더 마스크, 불량한 솔더링성입니다 [3].
- AOI로 볼 수 있는가: 눈에 보이는 접합부에서는 볼 수 있거나 부분적으로 볼 수 있으며, 3D 높이 측정이 도움이 됩니다. 숨은 접합부에서는 볼 수 없습니다. 표준 QFN을 바로 위에서 보면, 아래쪽만 젖은 핀과 전혀 젖지 않은 핀이 똑같이 보입니다 [5].
관련 글: 솔더 부족 · 오픈 솔더 조인트
7. 리드 들뜸
- 정의: 리드가 있는 IC의 핀이 솔더 안에 있지 않고 패드 위로 떠 있는 상태입니다.
- 영향: 테스트 시에는 접촉하다가 나중에 불량이 될 수 있는 오픈 또는 약한 접합부입니다.
- 주요 원인: 취급 중 휘어진 리드, 불량한 리드 코플래너리티, 리플로우 중 기판이나 패키지의 휨입니다. 리드를 타고 솔더가 올라가는 현상도 접합부를 오픈 상태로 만들 수 있습니다 [3].
- AOI로 볼 수 있는가: 위에서 내려다보는 단일 카메라로는 부분적으로만 볼 수 있습니다. 작은 들뜸은 바로 위에서는 보기 어렵기 때문입니다. 비스듬한 시점이나 3D 높이 측정이 더 효과적입니다.
관련 글: 리드 들뜸과 코플래너리티
8. 솔더 볼, 비산, 이물질
- 정의: 기판 위의 작은 솔더 구슬, 칩 부품 옆의 더 큰 비드, 튄 솔더, 또는 이물질입니다.
- 영향: 고정되지 않은 볼과 이물질은 사용 중에 움직여 도체를 단락시킬 수 있습니다. 합격 여부는 고착되어 있는지 갇혀 있는지, 그리고 전기적 이격 거리에 따라 달라지므로 사용 중인 IPC-A-610 개정판을 확인하십시오.
- 주요 원인: 산화되었거나 오래된 페이스트, 리플로우 전에 너무 오래 방치된 페이스트, 너무 느린(볼링, 비딩) 또는 너무 빠른(비산) 리플로우 승온, 과다한 페이스트, 스텐실 아래로 번지는 페이스트입니다 [3].
- AOI로 볼 수 있는가: 시스템 분해능 이상으로 눈에 보이는 볼과 이물질은 볼 수 있습니다. 부품 본체 아래는 볼 수 없습니다.
관련 글: 솔더 볼
9. 솔더 과다
- 정의: 리드의 윤곽이 솔더에 묻혀 버린, 불룩하게 솟은 접합부입니다 [3].
- 영향: 그 자체로 항상 불량은 아니지만, 리드가 젖었는지 여부를 가릴 수 있으며 파인 피치에서는 브릿지 위험을 높입니다. 솔더가 부품 본체에 닿는 한도 등 사용 중인 클래스의 기준을 확인하십시오.
- 주요 원인: 스텐실 두께, 개구부 설계, 스퀴지 압력, 스냅오프, 번짐으로 인한 과다한 페이스트입니다 [3].
- AOI로 볼 수 있는가: 볼 수 있습니다. 3D 높이 측정을 사용하면 더 신뢰할 수 있습니다.
10. 부품 손상과 마킹
- 정의: 갈라지거나 깨진 본체, 손상된 단자, 누락되었거나 잘못된 마킹입니다.
- 영향: 손상된 부품은 테스트를 통과하고도 나중에 고장 날 수 있습니다. 마킹이 틀렸다면 부품이 잘못된 것일 수 있습니다.
- 주요 원인: 기판 분리, 고정, 나사 체결 중의 기판 휨, 취급, 실장 하중입니다. 수분을 흡수한 플라스틱 패키지는 리플로우 중에 균열이 생길 수 있으므로, IPC/JEDEC J-STD-020이 습도 민감도를 분류하고 J-STD-033이 취급을 규정합니다 [1].
- AOI로 볼 수 있는가: 부분적으로 볼 수 있습니다. 눈에 보이는 깨짐, 균열, 마킹(OCR/OCV를 통해)은 볼 수 있습니다. 내부 손상은 볼 수 없습니다. 양산용 X선은 솔더와 금속을 촬영하도록 설정되어 있어 본체 균열이나 마킹도 거의 보여 주지 못합니다 [4].
관련 글: 부품 마킹을 위한 OCR과 OCV
11. 스루홀 접합부
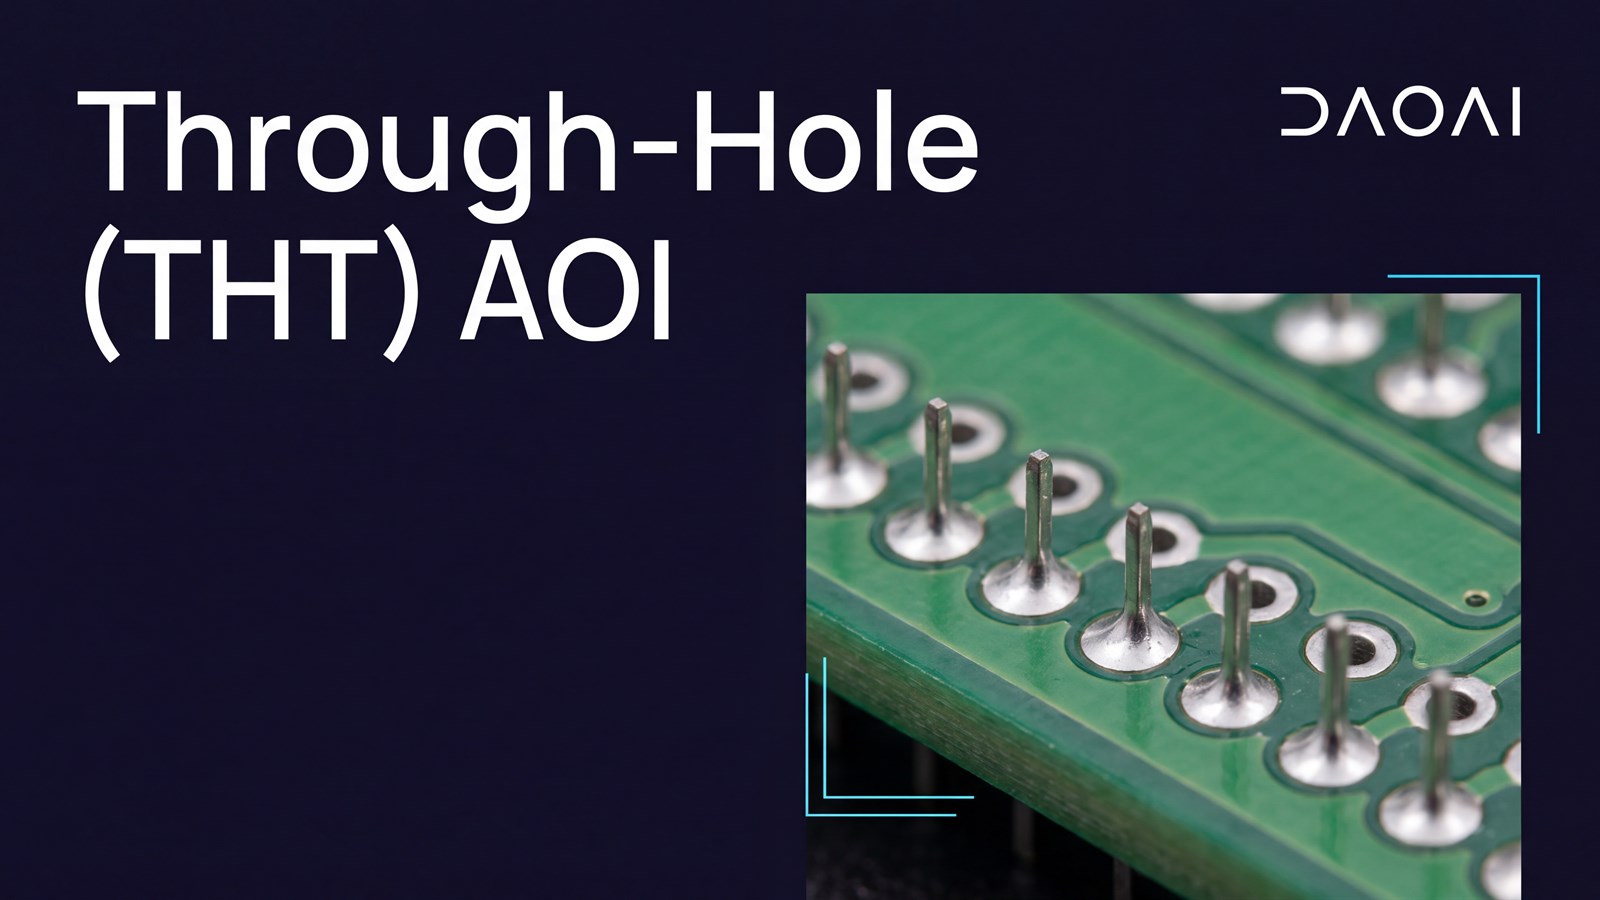
- 정의: 웨이브, 선택적 또는 수작업으로 솔더링되는 리드 부품의 문제로, 홀 충전 불량, 브릿지, 필렛 누락, 솔더링되지 않은 핀 등이 있습니다.
- 영향: SMT와 같은 오픈과 단락이 발생합니다. 기계적 하중도 함께 받는 커넥터와 전원 부품에서 자주 나타납니다.
- 주요 원인: 웨이브 또는 선택적 솔더링 설정(플럭스, 예열, 솔더 온도, 접촉 시간), 리드와 홀의 끼워 맞춤, 열을 빼앗는 두꺼운 구리 플레인입니다.
- AOI로 볼 수 있는가: 볼 수 있는 면에서만 가능합니다. AOI는 솔더 면의 필렛과 브릿지, 그리고 부품 면의 유무와 극성을 검사합니다. 배럴 안쪽으로 솔더가 얼마나 올라갔는지는 측정할 수 없습니다. 클래스 2와 3 조립품의 일반적인 최소값은 75% 충전이며(규격은 클래스 2에 한해 제한적인 예외를 허용합니다), 비스듬한 시점의 X선 영상으로 확인할 수 있습니다 [6].
관련 글: 스루홀 AOI 검사
숨은 접합부에 대한 참고
BGA, LGA와 같이 접합부가 본체 아래에 있는 부품에서는 AOI가 확인할 수 있는 것은 기껏해야 위치와 극성입니다 [4]. 패키지 아래로 들어간 J-리드 접합부 부분도 마찬가지입니다. 표준 QFN은 특수한 경우입니다. 절단된 리드 끝면은 노출된 구리여서 안정적으로 젖지 않으므로 외부 필렛이 안정적으로 형성되지 않고, 위에서 보는 카메라로는 접합부를 판단할 수 없습니다 [5]. "웨터블 플랭크" QFN은 AOI가 확인할 수 있는 필렛이 보이도록 설계되어 있습니다 [5]. 그 외에는 X선을 사용하십시오.
요약표
| 불량 |
일으킬 수 있는 문제 |
일반적인 공정 원인 |
가장 적합한 검출 방법 |
| 결품/추가 부품 |
회로 동작 불능 |
픽업 오류, 피더나 릴 셋업 |
AOI |
| 잘못된 부품 또는 값 |
사양을 벗어난 동작 |
잘못된 릴, 승인되지 않은 대체품 |
OCR/OCV를 적용한 AOI(마킹이 있는 부품), ICT(마킹이 없는 수동 부품) |
| 극성 반전 |
전원 투입 시 고장 또는 손상 |
프로그램 회전 설정, 트레이나 테이프 방향, 대체품의 마크 |
AOI |
| 틀어짐/기울어짐 |
약한 접합부, 오픈 또는 단락 |
실장이나 인쇄 오프셋, 진동 |
AOI |
| 툼스톤/빌보드 |
개방 회로(툼스톤), 솔더 접촉 감소(빌보드) |
불균일한 가열이나 실장, 솔더링성 |
AOI |
| 브릿지 |
단락 |
과다한 페이스트, 처짐, 번짐, 실장 |
SPI(원인), AOI, 숨은 경우 AXI, ICT |
| 부족/오픈 |
오픈 또는 간헐적 접합부, 피로 수명 단축 |
인쇄, 솔더 올라감, 솔더링성 |
SPI(원인), AOI(3D가 도움이 됨), 숨은 경우 AXI |
| 리드 들뜸 |
오픈 또는 간헐적 접합부 |
휘어진 리드, 코플래너리티, 휨 |
비스듬한 시점 또는 3D AOI |
| 솔더 볼/이물질 |
이후의 단락 |
페이스트 상태, 승온 속도, 인쇄 번짐 |
AOI |
| 솔더 과다 |
젖음 은폐, 브릿지 위험 |
과다한 페이스트 |
SPI(원인), AOI |
| 본체 손상/마킹 |
잠재 고장, 잘못된 부품 |
기판 휨, 취급, 수분 |
AOI(눈에 보이는 손상과 마킹만) |
| 스루홀 충전 |
약하거나 오픈된 접합부 |
웨이브 또는 선택적 솔더링 설정 |
AOI(필렛), X선(충전) |
| 숨은 접합부 불량(BGA, QFN 하면) |
오픈, 단락, 간헐적 불량 |
인쇄, 프로파일, 휨 |
AXI |
라인에서 AOI의 위치
일반적인 SMT 라인은 인쇄 → SPI → 실장 → 리플로우 → AOI 순으로 진행되고, 이어서 스루홀 솔더링과 검사가 이어집니다. 각 검사 단계는 고유한 역할이 있으며, 이를 모두 사용하는 라인은 드뭅니다.
- SPI(솔더 페이스트 검사)는 부품을 실장하기 전에 페이스트 도포량을 측정합니다. 잘못된 인쇄는 저렴하게 세척하고 다시 인쇄할 수 있으므로, SPI는 많은 브릿지와 오픈을 원인 단계에서 막기에 가장 좋은 지점입니다.
- 리플로우 전 AOI(선택 사항)는 솔더링 전에 실장 상태를 확인하여 마운터에 빠르게 피드백을 줍니다 [4].
- 리플로우 후 AOI는 실장 상태와 눈에 보이는 솔더 접합부를 검사하는 핵심 단계입니다.
- AXI(자동 X선 검사)는 숨은 접합부를 검사합니다. 검증된 구성 중 하나는 기판 전체에 AOI를 적용하고 X선은 숨은 접합부로만 한정하는 것입니다 [4].
- 웨이브 또는 선택적 솔더링 후 AOI는 스루홀의 솔더 면을 검사합니다.
- ICT 또는 플라잉 프로브는 단락, 오픈, 부품 값을 전기적으로 검사합니다.
- 기능 검사는 기판이 실제로 제 역할을 하는지 확인합니다.
어떤 한 가지 방법도 모든 불량을 다루지는 못합니다. 방법을 조합하면 서로의 사각지대를 메울 수 있습니다 [4]. 나란히 비교한 내용은 AOI vs SPI vs AXI를 참고하십시오.
FAQ
AOI는 PCB에서 무엇을 검사합니까?
부품의 유무, 식별(외관과 마킹으로), 극성과 위치, 그리고 눈에 보이는 솔더 접합부의 형상(브릿지, 솔더 부족, 리드 들뜸, 툼스톤, 솔더 볼, 솔더 과다)을 검사합니다.
AOI는 모든 조립 불량을 찾아낼 수 있습니까?
아니요. 숨은 접합부(BGA, LGA, 표준 QFN 하면), 스루홀 배럴 내부의 솔더, 마킹이 없는 부품의 값, 부품이 동작하는지 여부는 볼 수 없습니다. 이러한 항목에는 X선 검사, 전기 검사 또는 기능 검사가 필요합니다.
AOI, SPI, AXI의 차이점은 무엇입니까?
SPI는 부품을 실장하기 전에 솔더 페이스트를 검사합니다. AOI는 실장된 부품과 눈에 보이는 접합부를 광학적으로 검사합니다. AXI는 X선을 사용하여 AOI로 볼 수 없는 접합부를 검사합니다.
AOI의 모든 판정이 불량입니까?
아니요. 일부는 허용 가능한 접합부에 대한 오검출이고, 일부는 재작업이 아니라 관찰이 필요한 공정 지표를 표시한 것입니다. IPC-A-610 클래스와 고객 기준이 결정합니다.
제 기판에는 IPC-A-610의 어떤 클래스가 적용됩니까?
고객 또는 계약이 지정합니다. 클래스 2는 연장된 수명이 필요하고 중단 없는 서비스가 바람직하지만 필수는 아닌 제품에 적합하고, 클래스 3은 가동 중단을 허용할 수 없는 제품에 적합합니다 [1].
고객님의 SMT 기판 한 장을 보내 주시면 무료로 테스트해 드리겠습니다. 엔지니어와 상담하기.
출처
- Global Electronics Association (IPC), "IPC Standards Guidance for Printed Board Assemblies," 2026 revision. Classification section (Class 1/2/3 definitions) and standards list (J-STD-020, J-STD-033). https://www.electronics.org/media/12451/download
- L. Lambert, "The Death of the Target Condition," Circuits Assembly, October 2022. https://circuitsassembly.com/ca/features-itemid-fix/38106-the-death-of-the-target-condition.html
- AIM Solder, "SMT Troubleshooting" guide (solder balling, beading, bridging, opens/insufficient, tombstoning, excess solder, non-wetting). https://aimsolder.com/sites/default/files/documents/smt_ts.pdf
- G. Struthers, "AOI/AXI Combinational Inspection Strategy," IPC SMEMA Council APEX 2002. https://www.electronics.org/system/files/technical_resource/E20%2600011.pdf
- U. Welzel et al. (Robert Bosch GmbH), "Wettable-Flanks: Enabler for the Use of Bottom-Termination Components in Mass Production of High-Reliability Electronic Control Units," IPC APEX EXPO technical paper. https://www.electronics.org/system/files/technical_resource/E40%26S05_02%20-%20Udo%20Welzel.pdf
- D. Bernard, "Clarifying Through-Hole Fill Levels," Circuits Assembly, October 2019. https://circuitsassembly.com/ca/features-itemid-fix/415-test-and-inspection/32304-clarifying-through-hole-fill-levels.html