AOI(自動外観検査)は、制御された照明の下で実装済み基板を撮影し、見えているものを「あるべき姿」と照合します。すべての部品が実装されていること、部品が正しいこと、向きが正しいこと、位置が正しいことを確認します。また、目視できるすべてのはんだ接合部について、ブリッジ、はんだ不足、リード浮きがなく形状が適正であることも検査します。AOIは物体の内部を透視できません。BGAやQFNの下に隠れた接合部やスルーホールのバレル内部のはんだにはX線検査が必要で、部品が実際に動作するかどうかは電気検査が必要です。
本ガイドでは、主な不良ファミリーについて、それぞれが何であるか、何を引き起こすか、通常どこから生じるか、AOIで検出できるかを順に説明します。詳細が必要な場合は、各セクションから詳しい記事へリンクしています。
不良か、プロセスインジケーターか、許容か
不完全に見えるものがすべて不良というわけではありません。多くの電子機器メーカーは、3つの製品クラスの基準を定めたIPC-A-610に照らして実装済み基板を判定します [1]。
- クラス1:一般電子製品:主な要件は、実装品が機能することです。
- クラス2:専用サービス電子製品:継続的な性能と長寿命が求められます。中断のないサービスが望ましいものの、必須ではありません。
- クラス3:高性能/過酷環境電子製品:生命維持装置のように、機器が必要なときに確実に動作する必要があり、ダウンタイムは許容されません。
クラスを決めるのは検査員ではなく、顧客または契約です。同じ接合部でも、クラス1の基板では許容、クラス3の基板では不良となることがあります。
クラスの範囲内で、状態は次の3つのグループのいずれかに分類されます [2]。
- 許容:必ずしも完全ではありませんが、使用中の実装品の完全性と信頼性を維持できる状態です。
- プロセスインジケーター:不良ではなく、形状・適合性・機能には影響しませんが、結果が受入基準を完全には満たしていないことを示すため、プロセスを監視する必要があります。
- 不良:受入基準を満たさない、または使用環境で形状・適合性・機能を確保できない可能性がある状態です。メーカーは不良を1件ずつ記録し、その処置(リワーク、修理、廃棄、またはそのまま使用。修理とそのまま使用には顧客の同意が必要な場合があります)を決める必要があります。
最近の改訂版では、従来の「ターゲット」(理想)状態は廃止されました [2]。
これはAOIにとって重要です。装置は逸脱を検出するだけで、どの検出が不良になるかは受入基準によって決まります。クラスよりも厳しく調整したプログラムでは、許容される接合部に対する検出が作業者に殺到します。調整が緩すぎると、本物の不良を見逃します。
主な不良ファミリー
1. 欠品、誤実装、余分な部品
- 内容:実装されなかった部品、誤った部品や値の部品、本来空であるべき位置に載った部品です。
- 影響:回路が機能しない、または仕様外の動作をします。値が間違っていても電源が入り、簡易チェックを通過することがあります。
- 主な原因:ピックアップエラー、段取り替え後のリールの誤りや空リール、リフロー前に部品が弾かれること、未承認の代替品です。
- AOIで見えるか:欠品と余分な部品は、見えます。誤った部品は、一部見えます。AOIはサイズ、色、印字マーキング(OCR/OCV)を比較しますが、小型セラミックコンデンサの多くはマーキングがないため、値の確認には電気検査が必要です。
関連記事:欠品・誤実装部品 · 部品マーキングのOCRとOCV
2. 極性と向き
- 内容:ダイオード、有極性コンデンサ、ICが逆向きまたは回転した状態で実装されたものです。
- 影響:回路が動作しない可能性があり、電源投入時に部品が損傷することがあります。
- 主な原因:マウンタプログラムの回転指定の誤り、トレイやチューブの向きの誤った装填、別のサプライヤーによるテープ内の部品の向きの違い、元の部品と極性マークが異なる代替部品です [4]。
- AOIで見えるか:部品に目視できるマーク(ノッチ、バンド、ドット、面取り)があれば、見えます。X線では、見えるのがはんだや金属であって部品本体ではないため、ほとんど確認できません [4]。
関連記事:極性反転部品
3. ズレ、傾き、回転
- 内容:部品がパッドに対して中心からずれている、またはねじれている状態です。
- 影響:はんだとの接触が減ります。極端な場合は接合部がオープンになったり、ファインピッチのリードが隣のパッドに接触したりします。
- 主な原因:実装位置のずれ、パッドからずれたペースト印刷、リフロー前に基板が揺れること、リフロー中にペーストや加熱の不均一によって部品が引っ張られることです。
- AOIで見えるか:見えます。AOIはパッドを基準に位置を測定します。どの程度のはみ出しが許容されるかは、クラスによって決まります。
関連記事:部品のズレと傾き
4. ツームストーンとビルボード
- 内容:小型チップ部品が片方の端で立ち上がった状態(ツームストーン)、または横向きに倒れた状態(ビルボード)です。
- 影響:ツームストーンは開回路です。ビルボードの部品ははんだとの接触が少なくなり、クラスごとの基準で判定されます。
- 主な原因:加熱の不均一(例えば、片方のパッドがグランドプレーンにつながっている場合)、パッド上での実装の偏り、またはぎりぎりのはんだ付け性による、両端のはんだ付け力の不均衡です [3]。
- AOIで見えるか:見えます。どちらも部品の輪郭と高さが変わります。
関連記事:ツームストーン
5. はんだブリッジ(ショート)
- 内容:本来分離されているべき2つの導体をはんだがつないだ状態です。
- 影響:短絡です [3]。基板が検査に不合格となる、または電源投入時に部品が損傷します。
- 主な原因:ペーストの過多(大きな開口部や厚いステンシル)、リフロー前またはリフロー中のペーストのダレ、ステンシルの下へのペーストのにじみ、過大な実装圧力や位置ずれです [3]。
- AOIで見えるか:目視できるリードでは、見えます。BGAや底面電極部品の下のブリッジにはX線検査が必要です。ICTでも、到達できるネット間のショートを検出できます。
関連記事:はんだブリッジ
6. はんだ不足とオープン接合
- 内容:完全な接合を形成するにははんだが少なすぎる、またはまったく接続されていない状態です。
- 影響:開回路、あるいはさらに厄介なことに、検査を通過しても後で温度サイクルや振動によって割れ、現場で断続的な故障を引き起こす弱い接合部になります。フィレットの形状も接合部の寿命に影響します。QFNなどリードフレームベースの底面電極部品では、外側の目視可能なフィレットがない場合、破断に至るまでの熱サイクル数が通常最大で約25%少なくなると報告する研究があります [5]。
- 主な原因:スキージによる開口部からのペーストのかき出し、開口部の詰まり、印刷速度やペースト粘度、パッドより早く加熱されるリードを伝ってはんだが這い上がること、パッド上のソルダーマスク、はんだ付け性の不良です [3]。
- AOIで見えるか:目視できる接合部では、見える場合と一部見える場合があります。3D高さ測定が役立ちます。隠れた接合部では、見えません。標準的なQFNを真上から見ると、下側だけが濡れたピンと、まったく濡れていないピンは同じに見えます [5]。
関連記事:はんだ不足 · オープンはんだ
7. リード浮き
- 内容:リード付きICのピンが、はんだの中ではなくパッドの上に浮いている状態です。
- 影響:検査時には接触しても後で不良になる可能性がある、オープンまたは弱い接合部です。
- 主な原因:取り扱いによるリードの曲がり、リードのコプラナリティ不良、リフロー中の基板やパッケージの反りです。リードを伝ってはんだが這い上がることでも、接合部がオープンになることがあります [3]。
- AOIで見えるか:真上から見る単一カメラでは一部のみです。わずかな浮きは真上からは見えにくいためです。斜めからの視点や3D高さ測定のほうが有効です。
関連記事:リード浮きとコプラナリティ
8. はんだボール、飛散、異物
- 内容:基板上の小さなはんだの球、チップ部品の横にできる大きめのビーズ、飛び散り、またはゴミです。
- 影響:遊離したボールやゴミは使用中に動いて導体を短絡させることがあります。受入可否は、固着しているか、閉じ込められているか、また電気的クリアランスによって決まります。お使いのIPC-A-610のリビジョンを確認してください。
- 主な原因:酸化した、または古いペースト、リフロー前に長く放置されたペースト、リフローの昇温が遅すぎる(ボール化、ビーズ化)または速すぎる(飛散)こと、ペーストの過多、ステンシルの下へのペーストのにじみです [3]。
- AOIで見えるか:システムの分解能を超える、目視できるボールやゴミは、見えます。部品本体の下は見えません。
関連記事:はんだボール
9. はんだ過多
- 内容:リードの輪郭がはんだに埋もれた、盛り上がった接合部です [3]。
- 影響:それ自体は必ずしも不良ではありませんが、リードが濡れたかどうかを隠してしまう可能性があり、ファインピッチではブリッジのリスクが高まります。はんだが部品本体に触れる限度など、お使いのクラスの基準を確認してください。
- 主な原因:ステンシルの厚さ、開口部の設計、スキージ圧、スナップオフ、にじみ出しによるペーストの過多です [3]。
- AOIで見えるか:見えます。3D高さ測定によって、より確実になります。
10. 部品の損傷とマーキング
- 内容:本体の割れや欠け、端子の損傷、マーキングの欠落や誤りです。
- 影響:損傷した部品は検査を通過して後で故障することがあります。マーキングの誤りは、部品の誤りを意味することがあります。
- 主な原因:基板分割、治具固定、ネジ締め時の基板のたわみ、取り扱い、実装時の荷重です。吸湿したプラスチックパッケージはリフロー中に割れることがあるため、IPC/JEDEC J-STD-020が湿度感度を分類し、J-STD-033が取り扱いを規定しています [1]。
- AOIで見えるか:一部のみです。目視できる欠け、割れ、マーキング(OCR/OCVによる)は、見えます。内部の損傷は、見えません。量産用のX線は、はんだと金属を撮像するように設定されているため、本体の割れやマーキングもほとんど映りません [4]。
関連記事:部品マーキングのOCRとOCV
11. スルーホール接合部
- 内容:フロー、選択式、または手はんだ付けされるリード部品の問題で、穴埋まり不足、ブリッジ、フィレットの欠落、はんだ付けされていないピンなどがあります。
- 影響:SMTと同じオープンやショートが起こります。多くの場合、機械的な負荷も受けるコネクタや電源部品で発生します。
- 主な原因:フローまたは選択式の設定(フラックス、予熱、はんだ温度、接触時間)、リードと穴のはめあい、熱を奪う厚い銅プレーンです。
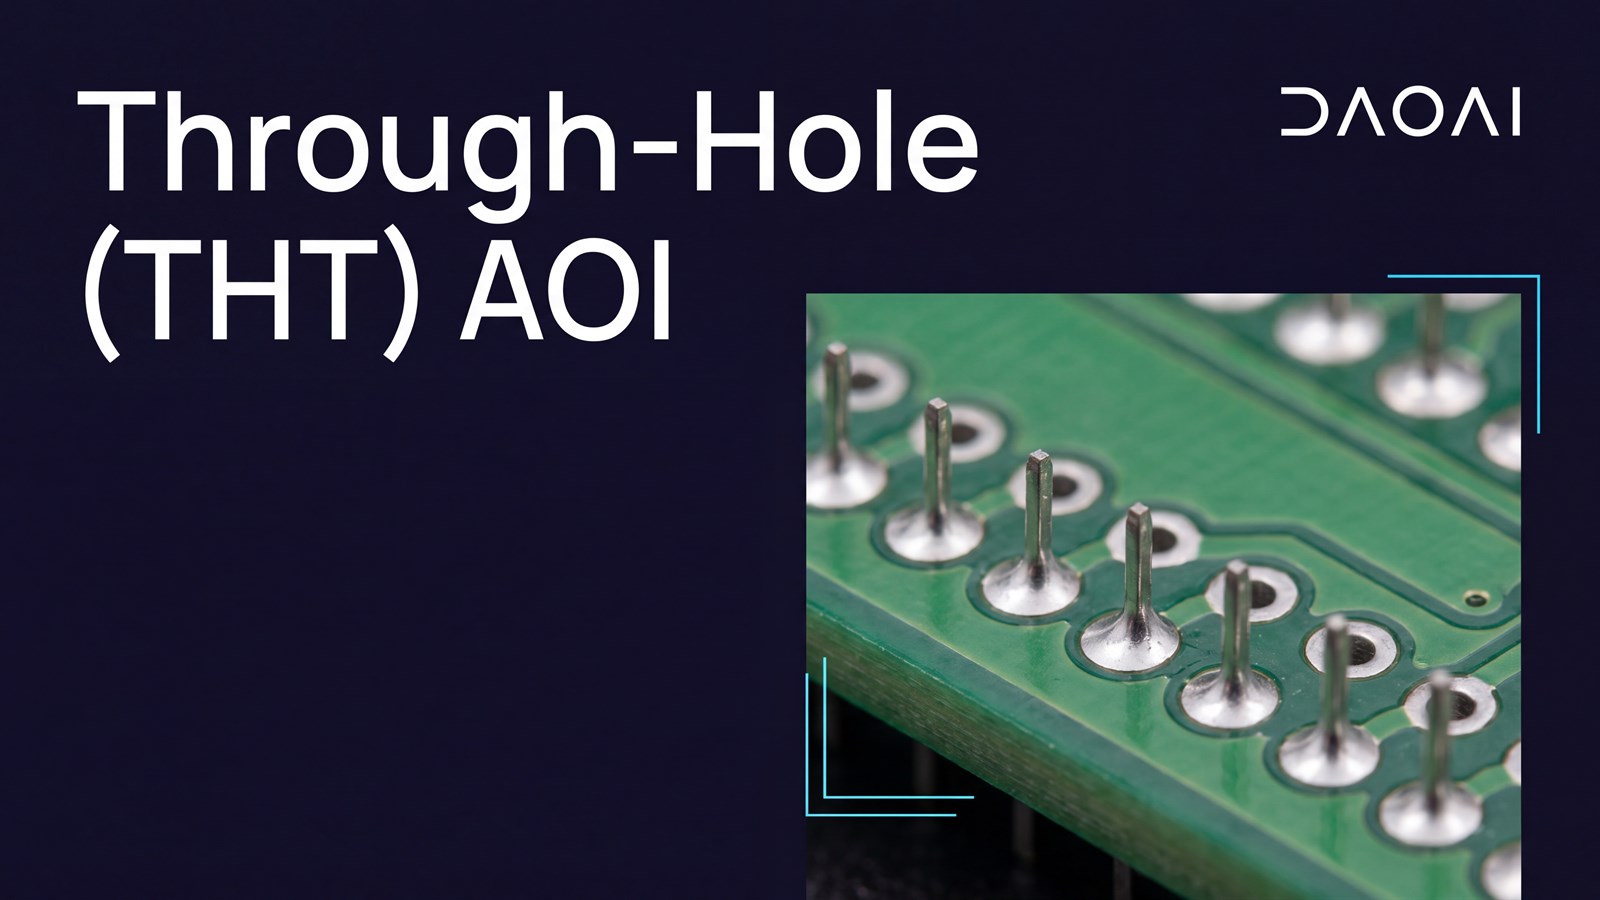
- AOIで見えるか:見える側からだけです。AOIは、はんだ面のフィレットとブリッジ、および部品面の有無と極性を検査します。バレルの内側をはんだがどこまで上がったかは測定できません。クラス2および3の実装品に対する一般的な最小値は75%の充填です(規格ではクラス2に限定的な例外を認めています)。これは斜めからのX線で確認できます [6]。
関連記事:スルーホールAOI検査
隠れた接合部についての注記
BGA、LGAなど、接合部が本体の下にある部品では、AOIが確認できるのは、せいぜい位置と極性までです [4]。Jリード接合部のうちパッケージの下に入り込んでいる部分も同様です。標準的なQFNは特殊なケースです。切断されたリードの端面は素の銅で、確実には濡れないため、外側のフィレットが確実には形成されず、真上からのカメラでは接合部を判定できません [5]。「ウェッタブルフランク」QFNは、AOIで確認できるフィレットが見えるように設計されています [5]。それ以外の場合は、X線検査を使用してください。
一覧表
| 不良 |
引き起こす可能性のあるもの |
典型的なプロセス上の原因 |
最適な検出方法 |
| 欠品/余分な部品 |
回路が機能しない |
ピックアップエラー、フィーダーやリールのセットアップ |
AOI |
| 誤った部品または値 |
仕様外の動作 |
リールの誤り、未承認の代替品 |
OCR/OCV付きAOI(マーキングのある部品)、ICT(マーキングのない受動部品) |
| 極性反転 |
電源投入時の故障や損傷 |
プログラムの回転指定、トレイやテープの向き、代替品のマーク |
AOI |
| ズレ/傾き |
弱い接合部、オープンまたはショート |
実装や印刷のずれ、振動 |
AOI |
| ツームストーン/ビルボード |
開回路(ツームストーン)、はんだ接触の減少(ビルボード) |
加熱や実装の不均一、はんだ付け性 |
AOI |
| ブリッジ |
短絡 |
ペーストの過多、ダレ、にじみ、実装 |
SPI(原因)、AOI、隠れている場合はAXI、ICT |
| 不足/オープン |
オープンまたは断続的な接合部、疲労寿命の低下 |
印刷、はんだの這い上がり、はんだ付け性 |
SPI(原因)、AOI(3Dが有効)、隠れている場合はAXI |
| リード浮き |
オープンまたは断続的な接合部 |
リードの曲がり、コプラナリティ、反り |
斜め視点または3D AOI |
| はんだボール/異物 |
後のショート |
ペーストの状態、昇温速度、印刷時のにじみ |
AOI |
| はんだ過多 |
濡れの隠蔽、ブリッジのリスク |
ペーストの過多 |
SPI(原因)、AOI |
| 本体の損傷/マーキング |
潜在的な故障、誤った部品 |
基板のたわみ、取り扱い、吸湿 |
AOI(目視できる損傷とマーキングのみ) |
| スルーホールの充填 |
弱い接合部またはオープン |
フローまたは選択式の設定 |
AOI(フィレット)、X線(充填) |
| 隠れた接合部の不良(BGA、QFNの下面) |
オープン、ショート、断続的な不良 |
印刷、プロファイル、反り |
AXI |
ラインにおけるAOIの位置
典型的なSMTラインは印刷 → SPI → 実装 → リフロー → AOIの順で進み、その後にスルーホールのはんだ付けと検査が続きます。各検査工程には固有の役割があり、そのすべてを使っているラインはほとんどありません。
- SPI(はんだペースト印刷検査)は、部品を実装する前にペーストの堆積を測定します。不良な印刷は低コストで洗浄して再印刷できるため、SPIは多くのブリッジやオープンを原因の段階で止めるのに最適な場所です。
- リフロー前AOI(任意)は、はんだ付けの前に実装状態を検査し、マウンタへ迅速にフィードバックします [4]。
- リフロー後AOIは、実装状態と目視できるはんだ接合部を検査する主要な工程です。
- AXI(自動X線検査)は、隠れた接合部を検査します。確立された構成の一つでは、基板全体にAOIを実施し、X線は隠れた接合部のみに限定します [4]。
- フローまたは選択式はんだ付け後のAOIは、スルーホールのはんだ面を検査します。
- ICTまたはフライングプローブは、ショート、オープン、部品の値を電気的に検査します。
- 機能検査は、基板が実際に役割を果たすことを確認します。
1つの手法ですべての不良をカバーすることはできません。手法を組み合わせることで、互いの死角を補えます [4]。並べて比較するには、AOI、SPI、AXIの比較をご覧ください。
FAQ
AOIはPCBの何を検査しますか。
部品の有無、識別(外観とマーキングによる)、極性と位置に加え、目視できるはんだ接合部の形状(ブリッジ、はんだ不足、リード浮き、ツームストーン、はんだボール、はんだ過多)を検査します。
AOIはすべての実装不良を検出できますか。
いいえ。隠れた接合部(BGA、LGA、標準QFNの下面)、スルーホールのバレル内のはんだ、マーキングのない部品の値、部品が動作するかどうかは見えません。これらにはX線検査、電気検査、機能検査が必要です。
AOI、SPI、AXIの違いは何ですか。
SPIは部品を実装する前にはんだペーストを検査します。AOIは実装された部品と目視できる接合部を光学的に検査します。AXIはX線を使い、AOIでは見えない接合部を検査します。
AOIの検出はすべて不良ですか。
いいえ。許容される接合部に対する誤検出もあれば、リワークではなく監視が必要なプロセスインジケーターを示すものもあります。IPC-A-610のクラスと顧客の基準によって決まります。
私の基板にはIPC-A-610のどのクラスが適用されますか。
顧客または契約が指定します。クラス2は、長寿命が求められ、中断のないサービスが望ましいものの必須ではない製品に適しています。クラス3は、ダウンタイムが許容されない製品に適しています [1]。
お客様ご自身のSMT基板を1枚お送りいただければ、無料でテストいたします。エンジニアに相談する。
出典
- Global Electronics Association (IPC), "IPC Standards Guidance for Printed Board Assemblies," 2026 revision. Classification section (Class 1/2/3 definitions) and standards list (J-STD-020, J-STD-033). https://www.electronics.org/media/12451/download
- L. Lambert, "The Death of the Target Condition," Circuits Assembly, October 2022. https://circuitsassembly.com/ca/features-itemid-fix/38106-the-death-of-the-target-condition.html
- AIM Solder, "SMT Troubleshooting" guide (solder balling, beading, bridging, opens/insufficient, tombstoning, excess solder, non-wetting). https://aimsolder.com/sites/default/files/documents/smt_ts.pdf
- G. Struthers, "AOI/AXI Combinational Inspection Strategy," IPC SMEMA Council APEX 2002. https://www.electronics.org/system/files/technical_resource/E20%2600011.pdf
- U. Welzel et al. (Robert Bosch GmbH), "Wettable-Flanks: Enabler for the Use of Bottom-Termination Components in Mass Production of High-Reliability Electronic Control Units," IPC APEX EXPO technical paper. https://www.electronics.org/system/files/technical_resource/E40%26S05_02%20-%20Udo%20Welzel.pdf
- D. Bernard, "Clarifying Through-Hole Fill Levels," Circuits Assembly, October 2019. https://circuitsassembly.com/ca/features-itemid-fix/415-test-and-inspection/32304-clarifying-through-hole-fill-levels.html