自動光學檢測(AOI)在受控光源下為組裝完成的電路板拍照,並將所見與「應有的樣子」進行比對。它確認每個元件都在、型號正確、方向正確、位置正確;它也檢查每個看得到的焊點形狀是否正確:沒有錫橋、沒有錫量不足、沒有翹腳。AOI 無法透視。藏在 BGA 或 QFN 底下的焊點、插件孔筒內的焊錫,需要 X-ray;元件實際能不能運作,則要靠電氣測試。
本文逐一說明主要的缺陷類別:它是什麼、會造成什麼問題、通常從哪裡來,以及 AOI 能不能抓得到。每一節都附有更深入文章的連結。
缺陷、製程指標,還是可接受?
看起來不完美的,不一定是缺陷。多數電子製造商依 IPC-A-610 來判定組裝板,它為三種產品等級訂定了準則 [1]:
- Class 1,一般類電子產品:主要要求是組裝件能夠運作。
- Class 2,專用服務類電子產品:要求持續的效能與較長的壽命;期望不中斷運作,但並非關鍵要求。
- Class 3,高效能/嚴苛環境類電子產品:設備必須隨時可用,不能容忍停機,例如維生系統。
等級由客戶或合約規定,不是檢驗人員決定。同一個焊點,在 Class 1 的板子上可以接受,在 Class 3 的板子上就是缺陷。
在某個等級之內,一種狀況會歸入三類之一 [2]:
- 可接受(Acceptable):不一定完美,但在使用環境中能維持組裝件的完整性與可靠度。
- 製程指標(Process indicator):不是缺陷,也不影響外形、組裝或功能,但顯示結果並未完全符合驗收條件,因此製程需要持續監控。
- 缺陷(Defect):不符合驗收條件,或在最終使用環境中可能無法確保外形、組裝或功能。製造商必須記錄每一項缺陷並決定處置方式(重工、修補、報廢或照樣使用;修補與照樣使用可能需要客戶同意)。
近幾版標準已經刪除舊有的「目標(target,理想)」狀態 [2]。
這對 AOI 很重要。機器標出的是偏差,哪些標記算缺陷,則由您的驗收標準決定。程式調得比等級要求更嚴,作業員會被大量針對可接受焊點的警報淹沒;調得太鬆,真正的缺陷就會漏過去。
主要缺陷類別
1. 缺件、錯件、多件
- 是什麼:該置件的位置沒有零件、零件型號或數值錯誤,或是在本應空著的位置上放了零件。
- 為什麼重要:電路無法運作,或表現超出規格。數值錯誤的元件可能照樣能通電、通過簡單檢查。
- 常見原因:吸取失敗、換線後料盤裝錯或用空、迴焊前元件被碰掉、使用了未經核准的替代料。
- AOI 看得到嗎?缺件與多件:可以。錯件:部分可以。AOI 比對尺寸、顏色與印字(OCR/OCV),但大多數小型陶瓷電容沒有印字,它們的容值要靠電氣測試。
延伸閱讀:缺件與錯件 · 零件印字的 OCR 與 OCV
2. 極性與方向
- 是什麼:二極體、有極性電容或 IC 放反或旋轉角度錯誤。
- 為什麼重要:電路可能無法運作,元件也可能在通電時損壞。
- 常見原因:置件程式中的旋轉角度錯誤、托盤或料管的方向裝反、不同供應商的編帶中元件方向不同,以及替代料的極性標記與原料不同 [4]。
- AOI 看得到嗎?元件有可見標記(缺口、色帶、圓點或倒角)時可以。X-ray 大多看不到,因為它看到的是焊錫與金屬,而不是元件本體 [4]。
延伸閱讀:極性反向零件
3. 偏移、歪斜、旋轉
- 是什麼:元件在焊墊上偏離中心或扭轉。
- 為什麼重要:焊接接觸面積變小;嚴重時會造成空焊,或讓細間距的接腳碰到相鄰的焊墊。
- 常見原因:置件偏移、錫膏印偏、迴焊前電路板受到震動,以及錫膏量或受熱不均在迴焊時把元件拉偏。
- AOI 看得到嗎?可以。AOI 量測元件相對於焊墊的位置;允許懸出多少,取決於您的等級。
延伸閱讀:零件偏移與歪斜
4. 立碑與側立
- 是什麼:小型晶片元件一端翹起直立(立碑),或側面著地(側立)。
- 為什麼重要:立碑就是開路。側立的元件焊接接觸變少,須依各等級的具體準則判定。
- 常見原因:元件兩端所受的焊接力不相等,原因包括受熱不均(例如其中一端焊墊連接大面積接地層)、在焊墊上置件不對稱,或焊錫性處於臨界狀態 [3]。
- AOI 看得到嗎?可以。兩者都會改變元件的外形輪廓與高度。
延伸閱讀:立碑
5. 錫橋(短路)
- 是什麼:焊錫把兩個本應分開的導體連在一起。
- 為什麼重要:造成短路 [3]。電路板測試不過,或是通電時損壞元件。
- 常見原因:錫膏過多(鋼板開孔大或鋼板厚)、錫膏在迴焊前或迴焊中塌陷、錫膏從鋼板底下滲出、置件壓力過大或對位不準 [3]。
- AOI 看得到嗎?可見接腳上可以。BGA 與底部端子元件底下的錫橋需要 X-ray。ICT 也能抓到它能接觸到的網路之間的短路。
延伸閱讀:錫橋
6. 錫量不足與空焊
- 是什麼:焊錫太少,形成不了完整的焊點,或是根本沒有連上。
- 為什麼重要:造成開路;更糟的是形成「弱」焊點,測試時導通,之後在溫度循環或振動下裂開,造成間歇性的現場失效。焊錫填角的形狀也會影響焊點壽命:針對 QFN 這類導線架型底部端子元件,一項研究指出,沒有外側可見的焊錫填角(fillet,俗稱爬錫)時,熱循環失效前的循環次數通常最多低約 25% [5]。
- 常見原因:刮刀把開孔內的錫膏刮走(「挖錫」)、開孔堵塞、印刷速度或錫膏黏度不當、接腳比焊墊先升溫而使焊錫沿接腳上爬(燈芯效應)、焊墊上有防焊層、焊錫性不良 [3]。
- AOI 看得到嗎?可見焊點:可以或部分可以;3D 高度量測有幫助。隱藏焊點:不行。從正上方看標準 QFN,只有底部潤濕的接腳與完全沒潤濕的接腳看起來一模一樣 [5]。
延伸閱讀:錫量不足 · 空焊
7. 翹腳
- 是什麼:有接腳 IC 的某支接腳懸在焊墊上方,沒有落在焊錫裡。
- 為什麼重要:造成空焊或弱焊點,測試時可能接觸上,之後才失效。
- 常見原因:搬運造成接腳彎曲、接腳共面度不佳,以及迴焊時電路板或封裝翹曲。焊錫沿接腳上爬(燈芯效應)也可能造成空焊 [3]。
- AOI 看得到嗎?只用單一正上方相機時部分可以,因為輕微翹起從正上方很難看出來。斜角視圖或 3D 高度量測效果較好。
延伸閱讀:翹腳與共面度不良
8. 錫珠、噴濺與異物
- 是什麼:板面上的小錫球、晶片元件旁較大的錫珠、噴濺,或其他雜物。
- 為什麼重要:鬆動的錫球與雜物在使用中可能移動,造成導體短路。是否可接受,取決於它們是否被包覆或附著固定,以及是否符合電氣間距要求;請查閱您所使用的 IPC-A-610 版本。
- 常見原因:錫膏氧化或過期、印刷後放置太久才迴焊、迴焊升溫太慢(錫球、錫珠)或太快(噴濺)、錫膏過多、錫膏從鋼板下滲出 [3]。
- AOI 看得到嗎?可見且大於系統解析度的錫球與異物:可以。元件本體底下的:不行。
延伸閱讀:錫珠
9. 錫量過多
- 是什麼:焊點鼓起,接腳輪廓被埋在焊錫裡 [3]。
- 為什麼重要:本身不一定是缺陷,但它會遮蔽接腳是否真的潤濕,在細間距處也會提高錫橋風險。請查閱您所適用等級的準則,例如對焊錫接觸元件本體的限制。
- 常見原因:錫膏過多,來自鋼板厚度、開孔設計、刮刀壓力、脫模間距(snap-off)或錫膏滲出 [3]。
- AOI 看得到嗎?可以;3D 高度量測更可靠。
10. 元件損傷與印字
- 是什麼:本體破裂或缺角、端子損壞、印字缺漏或錯誤。
- 為什麼重要:受損的元件可能通過測試,之後才失效。印字不對可能代表用錯了零件。
- 常見原因:分板、治具或鎖螺絲時電路板彎曲、搬運,以及置件壓力。吸濕的塑膠封裝在迴焊時可能破裂,這就是為什麼有 IPC/JEDEC J-STD-020 為濕氣敏感度分級、並由 J-STD-033 規範其處理方式 [1]。
- AOI 看得到嗎?部分可以。可見的缺角、裂痕與印字(透過 OCR/OCV):可以。內部損傷:不行。產線上的 X-ray 是為了呈現焊錫與金屬而設定的,通常也看不出本體裂痕或印字 [4]。
延伸閱讀:零件印字的 OCR 與 OCV
11. 插件焊點
- 是什麼:以波焊、選擇性焊接或手焊焊接的插件元件上的問題,包括填錫不足、錫橋、缺少焊錫填角、接腳未焊。
- 為什麼重要:與 SMT 相同的開路與短路,而且常出現在同時承受機械應力的連接器與功率元件上。
- 常見原因:波焊或選擇性焊接的參數(助焊劑、預熱、錫溫、接觸時間)、接腳與孔徑的配合,以及大面積銅層把熱量帶走。
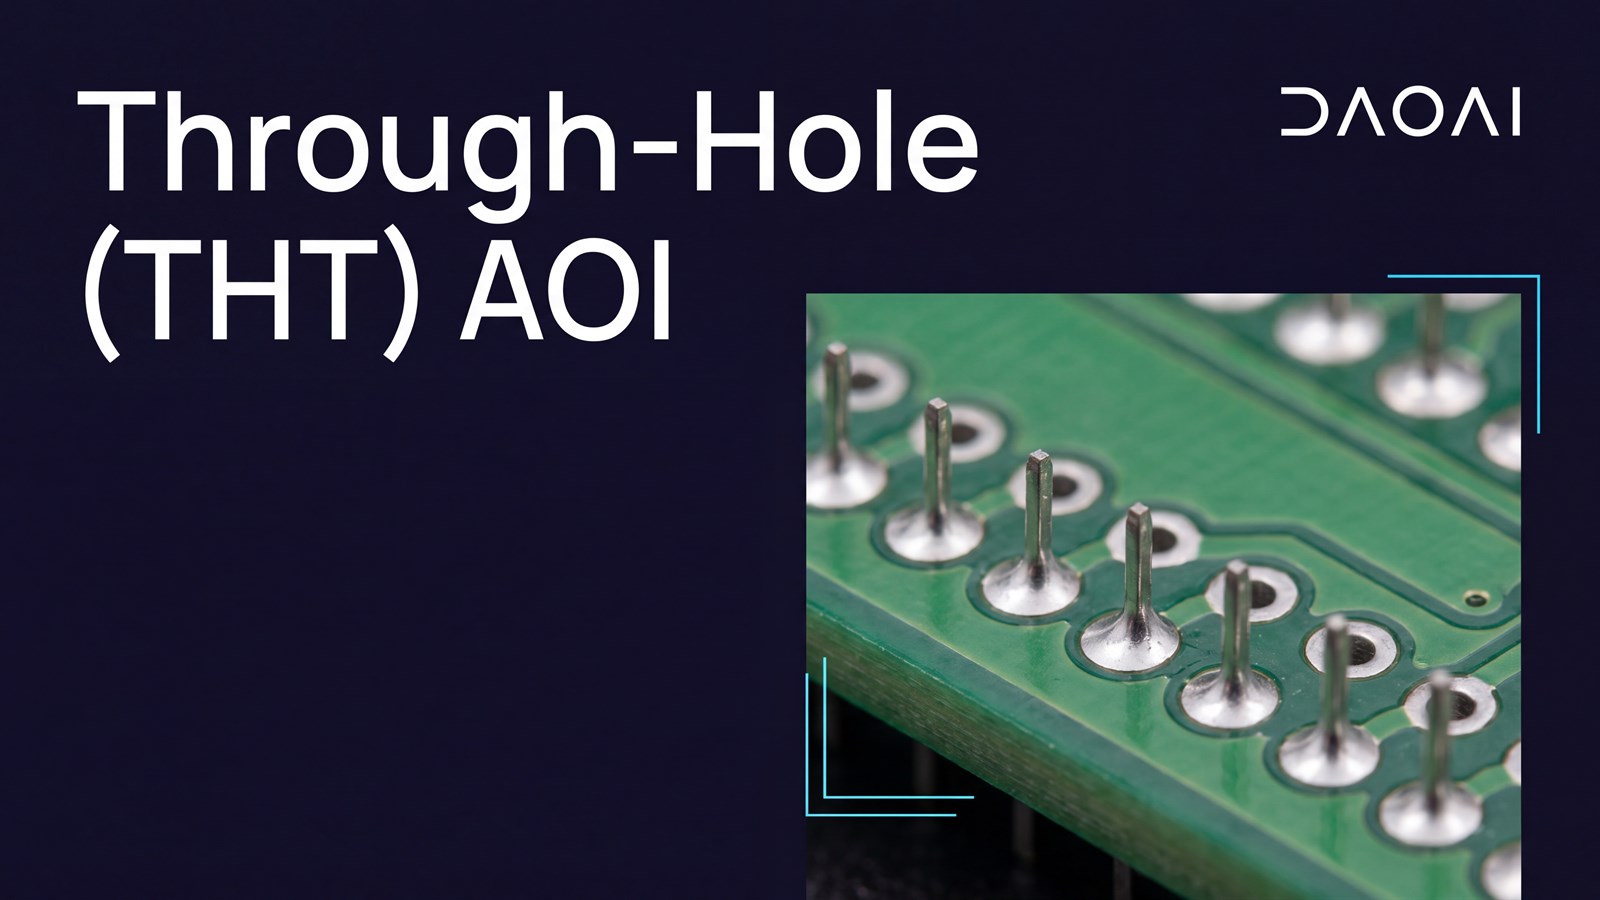
- AOI 看得到嗎?只能看它看得到的那一面。AOI 檢查焊接面的焊錫填角與錫橋,以及元件面的有無與極性。它無法量測焊錫在孔筒內爬升了多高。Class 2 與 Class 3 組裝件的一般最低要求是 75% 填錫(標準對 Class 2 有少數例外),斜角 X-ray 可以看出來 [6]。
延伸閱讀:插件(THT)AOI 檢測
關於隱藏焊點
BGA、LGA 以及其他焊點位於本體下方的元件,AOI 最多只能確認位置與極性 [4]。J 型接腳焊點縮在封裝底下的那一部分也是如此。標準 QFN 是特例:它切割後的接腳端面是裸銅,無法穩定潤濕,因此外側不一定能形成焊錫填角,正上方的相機也就無法判斷焊點 [5]。「可潤濕側翼(wettable-flank)」QFN 就是為了讓外側出現 AOI 可檢查的焊錫填角而設計的 [5]。除此之外,請使用 X-ray。
彙整表
| 缺陷 |
可能造成的後果 |
典型製程原因 |
最適合的檢測方法 |
| 缺件/多件 |
電路無法運作 |
吸取失敗、供料器或料盤設定 |
AOI |
| 錯件或錯值 |
表現超出規格 |
料盤裝錯、未經核准的替代料 |
AOI 搭配 OCR/OCV(有印字的元件);ICT(無印字的被動元件) |
| 極性反向 |
無法運作或通電損壞 |
程式角度、托盤或編帶方向、替代料標記不同 |
AOI |
| 偏移/歪斜 |
弱焊點、開路或短路 |
置件或印刷偏移、震動 |
AOI |
| 立碑/側立 |
開路(立碑);焊接接觸減少(側立) |
受熱或置件不均、焊錫性 |
AOI |
| 錫橋 |
短路 |
錫膏過多、塌陷、滲出、置件 |
SPI(查原因)、AOI;隱藏處用 AXI;ICT |
| 錫量不足/空焊 |
開路或間歇性焊點、疲勞壽命縮短 |
印刷、燈芯效應、焊錫性 |
SPI(查原因)、AOI(3D 有幫助);隱藏處用 AXI |
| 翹腳 |
開路或間歇性焊點 |
接腳彎曲、共面度、翹曲 |
斜角視圖或 3D AOI |
| 錫珠/異物 |
日後短路 |
錫膏狀態、升溫速率、印刷滲出 |
AOI |
| 錫量過多 |
遮蔽潤濕狀況、錫橋風險 |
錫膏過多 |
SPI(查原因)、AOI |
| 本體損傷/印字 |
潛在失效、錯件 |
板彎、搬運、受潮 |
AOI(僅限可見損傷與印字) |
| 插件填錫 |
弱焊點或開路 |
波焊或選擇性焊接參數 |
AOI(焊錫填角)、X-ray(填錫) |
| 隱藏焊點缺陷(BGA、QFN 底部) |
開路、短路、間歇性故障 |
印刷、爐溫曲線、翹曲 |
AXI |
AOI 在產線中的位置
典型的 SMT 產線流程是印刷 → SPI → 置件 → 迴焊 → AOI,之後是插件焊接與測試。每一道檢測各有分工,很少有產線全部都用。
- SPI(錫膏檢測)在置件之前量測錫膏。印壞的板子可以低成本清洗後重印,所以 SPI 是在源頭攔下許多錫橋與空焊的最佳位置。
- 爐前 AOI(選用)在焊接前檢查置件,快速回饋給置件機 [4]。
- 爐後 AOI 是對置件與可見焊點的主要檢查。
- AXI(自動 X-ray 檢測)檢查隱藏焊點。一種成熟的配置是由 AOI 涵蓋整片電路板,X-ray 只負責隱藏焊點 [4]。
- 波焊後或選擇性焊接後 AOI 檢查插件元件的焊接面。
- ICT 或飛針測試以電氣方式測試短路、開路與元件數值。
- 功能測試確認電路板真的能完成它的工作。
沒有任何一種方法能涵蓋所有缺陷,把幾種方法組合起來,才能互補彼此的盲區 [4]。各方法的並排比較請見 AOI vs SPI vs AXI。
常見問題
AOI 在電路板上檢查什麼?
元件的有無、身分(透過外觀與印字)、極性與位置,以及可見焊點的形狀:錫橋、錫量不足、翹腳、立碑、錫珠與錫量過多。
AOI 能找出所有組裝缺陷嗎?
不能。它看不到隱藏焊點(BGA、LGA、標準 QFN 底部)、插件孔筒內的焊錫、無印字元件的數值,也看不出元件能不能運作。這些需要靠 X-ray、電氣測試或功能測試。
AOI、SPI 與 AXI 有什麼不同?
SPI 在置件前檢查錫膏。AOI 以光學方式檢查置件完成的元件與可見焊點。AXI 以 X 射線檢查 AOI 看不到的焊點。
AOI 的每個警報都是缺陷嗎?
不是。有些是針對可接受焊點的誤報,有些標出的是需要留意、但不必重工的製程指標。由您的 IPC-A-610 等級與客戶標準決定。
我的電路板適用哪個 IPC-A-610 等級?
由客戶或合約規定。Class 2 適用於需要較長壽命、期望不中斷運作但並非關鍵要求的產品;Class 3 適用於不能容忍停機的產品 [1]。
寄一片您自己的 SMT 板給我們,我們將免費為您測試。諮詢工程師
參考資料
- Global Electronics Association (IPC), "IPC Standards Guidance for Printed Board Assemblies," 2026 revision。分類章節(Class 1/2/3 定義)及標準清單(J-STD-020、J-STD-033)。https://www.electronics.org/media/12451/download
- L. Lambert, "The Death of the Target Condition," Circuits Assembly, October 2022。https://circuitsassembly.com/ca/features-itemid-fix/38106-the-death-of-the-target-condition.html
- AIM Solder, "SMT Troubleshooting" guide(錫球、錫珠、錫橋、開路/錫量不足、立碑、錫量過多、不沾錫)。https://aimsolder.com/sites/default/files/documents/smt_ts.pdf
- G. Struthers, "AOI/AXI Combinational Inspection Strategy," IPC SMEMA Council APEX 2002。https://www.electronics.org/system/files/technical_resource/E20%2600011.pdf
- U. Welzel et al. (Robert Bosch GmbH), "Wettable-Flanks: Enabler for the Use of Bottom-Termination Components in Mass Production of High-Reliability Electronic Control Units," IPC APEX EXPO 技術論文。https://www.electronics.org/system/files/technical_resource/E40%26S05_02%20-%20Udo%20Welzel.pdf
- D. Bernard, "Clarifying Through-Hole Fill Levels," Circuits Assembly, October 2019。https://circuitsassembly.com/ca/features-itemid-fix/415-test-and-inspection/32304-clarifying-through-hole-fill-levels.html