自动光学检测(AOI)在受控光照下给组装好的电路板拍照,把看到的和“应该是什么样”做比对。它确认每个元件都在、型号对、方向对、位置对;它也检查每个看得见的焊点形状是否正确:没有连锡、没有少锡、没有翘脚。AOI 不能透视。藏在 BGA 或 QFN 底下的焊点、通孔里面的焊锡,要靠 X-ray;元件到底能不能工作,要靠电气测试。
本文逐一过一遍主要的缺陷类别:它是什么、会造成什么、通常从哪来、AOI 能不能抓到。每节末尾附一篇更深入的文章链接。
缺陷、制程警示,还是可接受?
看起来不完美的,不一定是缺陷。大多数电子制造商按 IPC-A-610 判定组装板,它为三个产品等级定了标准 [1]:
- Class 1,普通类电子产品:主要要求是组件能工作。
- Class 2,专用服务类电子产品:要求持续性能和较长寿命;希望不间断工作,但不是关键要求。
- Class 3,高性能/严酷环境电子产品:设备必须随时可用,不能容忍停机,例如生命维持系统。
等级由客户或合同规定,不是检验员定。同一个焊点,在 Class 1 板上可以接受,在 Class 3 板上就是缺陷。
在某个等级内,一种状态归入三类之一 [2]:
- 可接受(Acceptable):不一定完美,但在使用环境中能保持组件的完整性和可靠性。
- 制程警示(Process indicator):不是缺陷,不影响外形、装配或功能,但说明结果没有完全达到验收条件,工艺需要监控。
- 缺陷(Defect):不满足验收条件,或在最终使用环境中可能无法保证外形、装配或功能。制造商必须记录每个缺陷并决定如何处置(返工、维修、报废或照样使用;维修和照样使用可能需要客户同意)。
近几版标准已经去掉了旧的“目标(target,理想)”状态 [2]。
这对 AOI 很重要。机器标出偏差,哪些标记算缺陷,由你的验收标准决定。程序调得比等级要求还紧,操作员会被大量“可接受焊点”的报警淹没;调得太松,真缺陷就漏过去了。
主要缺陷类别
1. 缺件、错件、多件
- 是什么:该贴的没贴、贴错型号或值,或者在本该空着的位置上贴了件。
- 为什么重要:电路不工作或性能超出规格。错值的元件可能照样能上电、通过简单检查。
- 常见原因:吸取失败、换线后料盘装错或用空、回流前元件被碰掉、使用了未批准的替代料。
- AOI 能看到吗?缺件、多件:能。错件:部分能。AOI 比对尺寸、颜色和印字(OCR/OCV),但大多数小尺寸陶瓷电容没有印字,它们的容值要靠电气测试。
延伸阅读:缺件与错件 · 元件丝印的 OCR 与 OCV
2. 极性与方向
- 是什么:二极管、有极性电容或 IC 贴反或转错角度。
- 为什么重要:电路可能不工作,元件可能在上电时损坏。
- 常见原因:贴片程序里的旋转角度错误、托盘或料管方向装错、不同供应商的编带里元件方向不同、替代料的极性标记和原料不同 [4]。
- AOI 能看到吗?元件有可见标记(缺口、色带、圆点或倒角)时能。X-ray 基本看不到,因为它看到的是焊锡和金属,而不是元件本体 [4]。
延伸阅读:元件极性反
3. 偏移、歪斜、旋转
- 是什么:元件在焊盘上偏离中心或扭转。
- 为什么重要:焊接接触面积变小;严重时开焊,或者细间距引脚碰到相邻焊盘。
- 常见原因:贴装偏移、锡膏印偏、回流前板子被震动、锡膏量或受热不均在回流时把元件拉偏。
- AOI 能看到吗?能。AOI 测量元件相对焊盘的位置;允许悬出多少取决于你的等级。
延伸阅读:元件偏移与歪斜
4. 立碑与侧立
- 是什么:小型片式元件一端翘起立着(立碑),或侧面着地(侧立)。
- 为什么重要:立碑就是开路。侧立的元件焊接接触变少,按各等级的具体标准判定。
- 常见原因:元件两端受到的焊接力不相等,原因包括受热不均(例如一端焊盘连着大面积地层)、在焊盘上贴得不对称,或可焊性处于临界 [3]。
- AOI 能看到吗?能。两者都会改变元件的外形轮廓和高度。
延伸阅读:立碑
5. 连锡(短路)
- 是什么:焊锡把两个本应分开的导体连在一起。
- 为什么重要:短路 [3]。板子测试不过,或者上电时损坏元件。
- 常见原因:锡膏过多(开孔大或钢网厚)、锡膏在回流前或回流中塌陷、锡膏从钢网底下渗出、贴装压力过大或对位不准 [3]。
- AOI 能看到吗?可见引脚上能。BGA 和底部端子元件下面的连锡要靠 X-ray。ICT 也能抓到它能接触到的网络之间的短路。
延伸阅读:连锡
6. 少锡与开焊
- 是什么:焊锡太少,形不成完整焊点,或者根本没连上。
- 为什么重要:开路;更糟的是一个“弱”焊点,测试时导通,之后在温度循环或振动下开裂,造成间歇性的现场失效。焊锡填充的形状也影响焊点寿命:对 QFN 这类引线框架型底部端子元件,一项研究报告称,没有外侧可见的焊锡填充(fillet,俗称爬锡)时,热循环失效前的循环次数通常最多低约 25% [5]。
- 常见原因:刮刀把开孔里的锡膏刮走(“挖锡”)、开孔堵塞、印刷速度或锡膏黏度不当、引脚比焊盘先热导致焊锡沿引脚上爬(芯吸)、焊盘上有阻焊、可焊性差 [3]。
- AOI 能看到吗?可见焊点:能或部分能;3D 高度测量有帮助。隐藏焊点:不能。从正上方看标准 QFN,只有底部润湿的引脚和完全没润湿的引脚看起来一样 [5]。
延伸阅读:少锡 · 焊点空焊
7. 翘脚
- 是什么:有引脚 IC 的某个引脚悬在焊盘上方,没有落在焊锡里。
- 为什么重要:开焊或弱焊点,测试时可能接触上,之后失效。
- 常见原因:搬运导致引脚弯曲、引脚共面性差、回流时板子或器件翘曲。焊锡沿引脚上爬(芯吸)也会造成开焊 [3]。
- AOI 能看到吗?只用一个正上方相机时部分能,因为轻微翘起从正上方很难看出来。斜角视图或 3D 高度测量效果更好。
延伸阅读:翘脚与共面度不良
8. 锡珠、飞溅和异物
- 是什么:板面上的小锡球、片式元件旁边较大的锡珠、飞溅,或其他杂物。
- 为什么重要:松动的锡球和杂物在使用中可能移动,造成导体短路。是否可接受取决于它们是否被裹挟或附着固定,以及是否满足电气间隙要求;请查你所用的 IPC-A-610 版本。
- 常见原因:锡膏氧化或过期、印刷后放置太久才回流、回流升温太慢(锡球、锡珠)或太快(飞溅)、锡膏过多、锡膏从钢网下渗出 [3]。
- AOI 能看到吗?可见且大于系统分辨率的锡球和异物:能。元件本体下面的:不能。
延伸阅读:锡珠
9. 多锡
- 是什么:焊点鼓起,引脚轮廓被埋在焊锡里 [3]。
- 为什么重要:本身不一定是缺陷,但它会掩盖引脚是否真的润湿,在细间距处也增加连锡风险。请查你所用等级的标准,例如对焊锡接触元件本体的限制。
- 常见原因:锡膏过多,来自钢网厚度、开孔设计、刮刀压力、印刷间隙(snap-off)或锡膏渗出 [3]。
- AOI 能看到吗?能;3D 高度测量更可靠。
10. 元件损伤与印字
- 是什么:本体开裂或崩角、端子损坏、印字缺失或错误。
- 为什么重要:受损元件可能通过测试,之后才失效。印字不对可能意味着用错了件。
- 常见原因:分板、治具或锁螺丝时板子弯曲,搬运,贴装压力。塑封元件吸潮后可能在回流时开裂,这就是为什么有 IPC/JEDEC J-STD-020 给潮湿敏感度分级、J-STD-033 规定其处理方式 [1]。
- AOI 能看到吗?部分能。可见的崩角、裂纹和印字(通过 OCR/OCV):能。内部损伤:不能。产线上的 X-ray 是为看焊锡和金属而设置的,通常也看不出本体裂纹或印字 [4]。
延伸阅读:元件丝印的 OCR 与 OCV
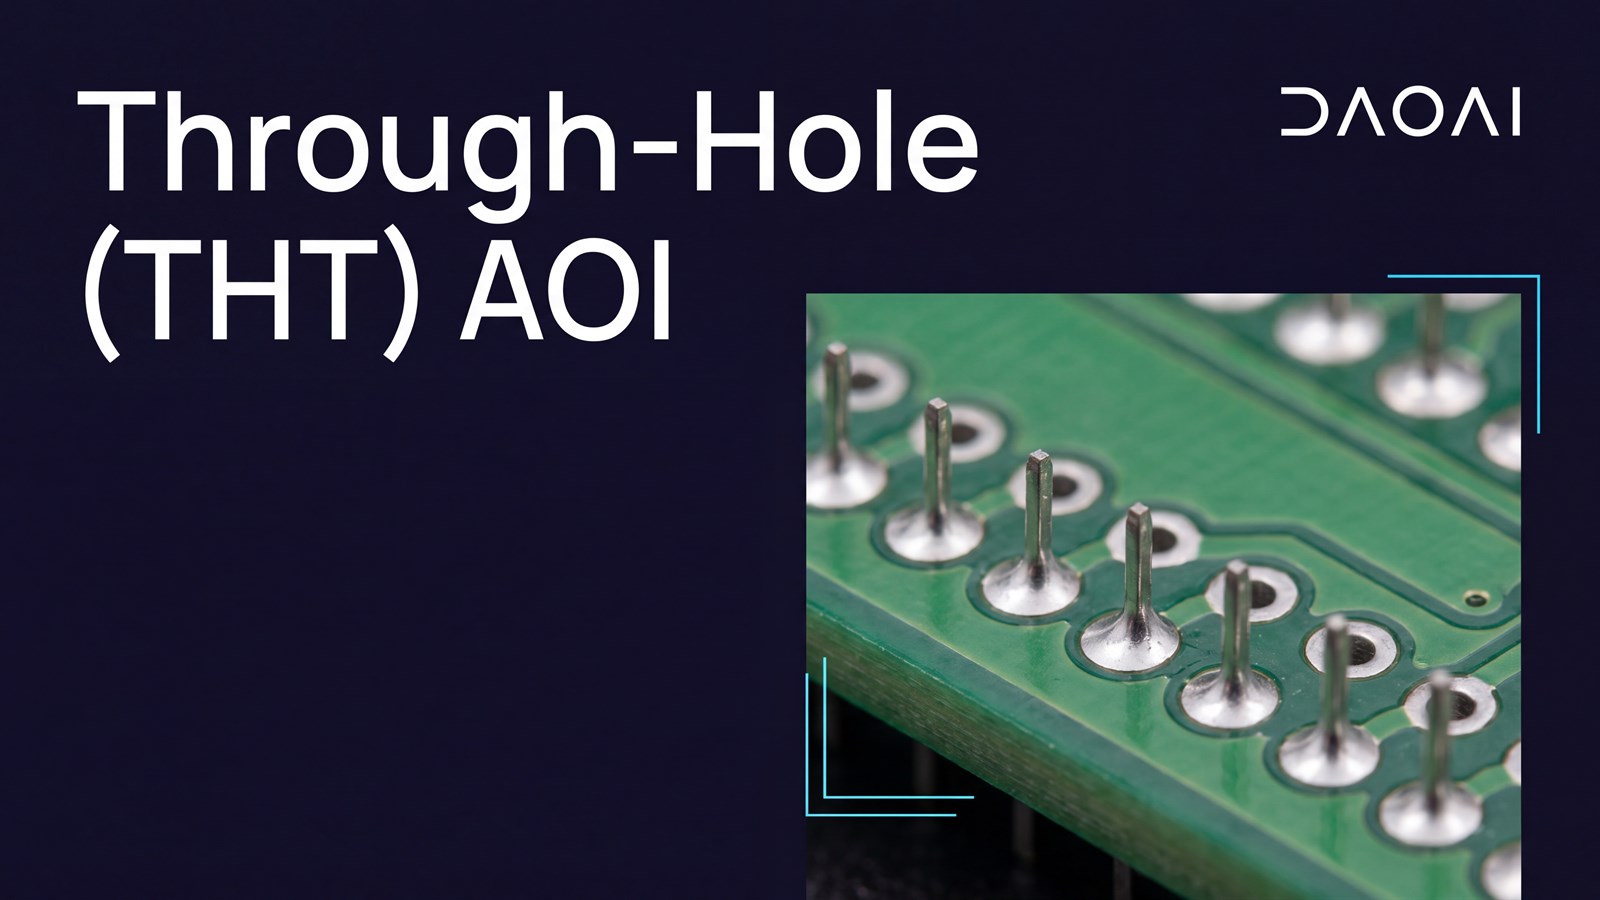
11. 通孔焊点
- 是什么:用波峰焊、选择焊或手焊焊接的插件元件上的问题,包括透锡不足、连锡、焊锡填充缺失、漏焊引脚。
- 为什么重要:和 SMT 一样的开路和短路,而且常出现在同时承受机械力的连接器和功率器件上。
- 常见原因:波峰焊或选择焊参数(助焊剂、预热、锡温、接触时间)、引脚与孔的配合、大面积铜层把热量带走。
- AOI 能看到吗?只能看它看得到的那一面。AOI 检查焊接面的焊锡填充和连锡,以及元件面的有无和极性。它无法测量焊锡在孔内爬升了多高。Class 2 和 Class 3 组件的一般最低要求是 75% 透锡(标准对 Class 2 有少量例外),斜角 X-ray 可以看出来 [6]。
延伸阅读:插件(THT)AOI 检测
关于隐藏焊点
BGA、LGA 以及其他焊点位于本体下方的元件,AOI 最多只能确认位置和极性 [4]。J 型引脚焊点缩在封装下面的那一部分也是如此。标准 QFN 是个特例:它切割后的引脚端面是裸铜,不能稳定润湿,所以外侧不一定能形成焊锡填充,正上方的相机无法判断焊点 [5]。“可润湿侧翼(wettable-flank)”QFN 就是为了让外侧出现 AOI 可检查的焊锡填充而设计的 [5]。除此之外,请用 X-ray。
汇总表
| 缺陷 |
可能造成的后果 |
典型工艺原因 |
最合适的检测方法 |
| 缺件/多件 |
电路不工作 |
吸取失败、飞达或料盘设置 |
AOI |
| 错件或错值 |
性能超出规格 |
料盘装错、未批准的替代料 |
AOI + OCR/OCV(有印字的件);ICT(无印字的无源件) |
| 极性反 |
不工作或上电损坏 |
程序角度、托盘或编带方向、替代料标记不同 |
AOI |
| 偏移/歪斜 |
弱焊点、开路或短路 |
贴装或印刷偏移、震动 |
AOI |
| 立碑/侧立 |
开路(立碑);焊接接触变少(侧立) |
受热或贴装不均、可焊性 |
AOI |
| 连锡 |
短路 |
锡膏过多、塌陷、锡膏渗出、贴装 |
SPI(查原因)、AOI;隐藏处用 AXI;ICT |
| 少锡/开焊 |
开路或间歇性焊点、疲劳寿命缩短 |
印刷、芯吸、可焊性 |
SPI(查原因)、AOI(3D 有帮助);隐藏处用 AXI |
| 翘脚 |
开路或间歇性焊点 |
引脚弯曲、共面性、翘曲 |
斜角视图或 3D AOI |
| 锡珠/异物 |
日后短路 |
锡膏状态、升温速率、锡膏渗出 |
AOI |
| 多锡 |
掩盖润湿情况、连锡风险 |
锡膏过多 |
SPI(查原因)、AOI |
| 本体损伤/印字 |
潜在失效、错件 |
板弯、搬运、受潮 |
AOI(仅可见损伤和印字) |
| 通孔透锡 |
弱焊点或开路 |
波峰焊或选择焊参数 |
AOI(焊锡填充)、X-ray(透锡) |
| 隐藏焊点缺陷(BGA、QFN 底部) |
开路、短路、间歇性故障 |
印刷、炉温曲线、翘曲 |
AXI |
AOI 在产线中的位置
典型的 SMT 线是印刷 → SPI → 贴片 → 回流 → AOI,之后是通孔焊接和测试。每一道检测各有分工,很少有产线全部都用。
- SPI(锡膏检测)在贴件之前测量锡膏。印坏的板可以低成本清洗重印,所以 SPI 是在源头拦住许多连锡和开焊的最佳位置。
- 炉前 AOI(可选)在焊接前检查贴装,给贴片机快速反馈 [4]。
- 炉后 AOI 是对贴装和可见焊点的主要检查。
- AXI(自动 X-ray)检查隐藏焊点。一种成熟的配置是 AOI 覆盖整块板,X-ray 只看隐藏焊点 [4]。
- 波峰焊/选择焊后 AOI 检查通孔元件的焊接面。
- ICT 或飞针用电气方法测短路、开路和元件值。
- 功能测试确认板子真的能完成它的工作。
没有任何一种方法能覆盖所有缺陷,把几种方法组合起来才能互补盲区 [4]。各方法的并排对比见 AOI vs SPI vs AXI。
常见问题
AOI 在 PCB 上检查什么?
元件的有无、身份(通过外观和印字)、极性和位置,以及可见焊点的形状:连锡、少锡、翘脚、立碑、锡珠和多锡。
AOI 能找出所有组装缺陷吗?
不能。它看不到隐藏焊点(BGA、LGA、标准 QFN 底部)、通孔内部的焊锡、无印字元件的值,也看不出元件能不能工作。这些要靠 X-ray、电气测试或功能测试。
AOI、SPI、AXI 有什么区别?
SPI 在贴件前检查锡膏。AOI 用光学方式检查贴好的元件和可见焊点。AXI 用 X 射线检查 AOI 看不到的焊点。
AOI 的每个报警都是缺陷吗?
不是。有些是对可接受焊点的误报,有些标出的是需要关注、但不需要返工的制程警示。由你的 IPC-A-610 等级和客户标准决定。
我的板子适用哪个 IPC-A-610 等级?
由客户或合同规定。Class 2 适用于需要较长寿命、希望不间断工作但不是关键要求的产品;Class 3 适用于不能容忍停机的产品 [1]。
寄一块您自己的 SMT 板给我们,我们将为您免费检测。咨询工程师
参考文献
- Global Electronics Association (IPC), "IPC Standards Guidance for Printed Board Assemblies," 2026 revision。分类章节(Class 1/2/3 定义)及标准清单(J-STD-020、J-STD-033)。https://www.electronics.org/media/12451/download
- L. Lambert, "The Death of the Target Condition," Circuits Assembly, October 2022。https://circuitsassembly.com/ca/features-itemid-fix/38106-the-death-of-the-target-condition.html
- AIM Solder, "SMT Troubleshooting" guide(锡球、锡珠、连锡、开路/少锡、立碑、多锡、不润湿)。https://aimsolder.com/sites/default/files/documents/smt_ts.pdf
- G. Struthers, "AOI/AXI Combinational Inspection Strategy," IPC SMEMA Council APEX 2002。https://www.electronics.org/system/files/technical_resource/E20%2600011.pdf
- U. Welzel et al. (Robert Bosch GmbH), "Wettable-Flanks: Enabler for the Use of Bottom-Termination Components in Mass Production of High-Reliability Electronic Control Units," IPC APEX EXPO 技术论文。https://www.electronics.org/system/files/technical_resource/E40%26S05_02%20-%20Udo%20Welzel.pdf
- D. Bernard, "Clarifying Through-Hole Fill Levels," Circuits Assembly, October 2019。https://circuitsassembly.com/ca/features-itemid-fix/415-test-and-inspection/32304-clarifying-through-hole-fill-levels.html