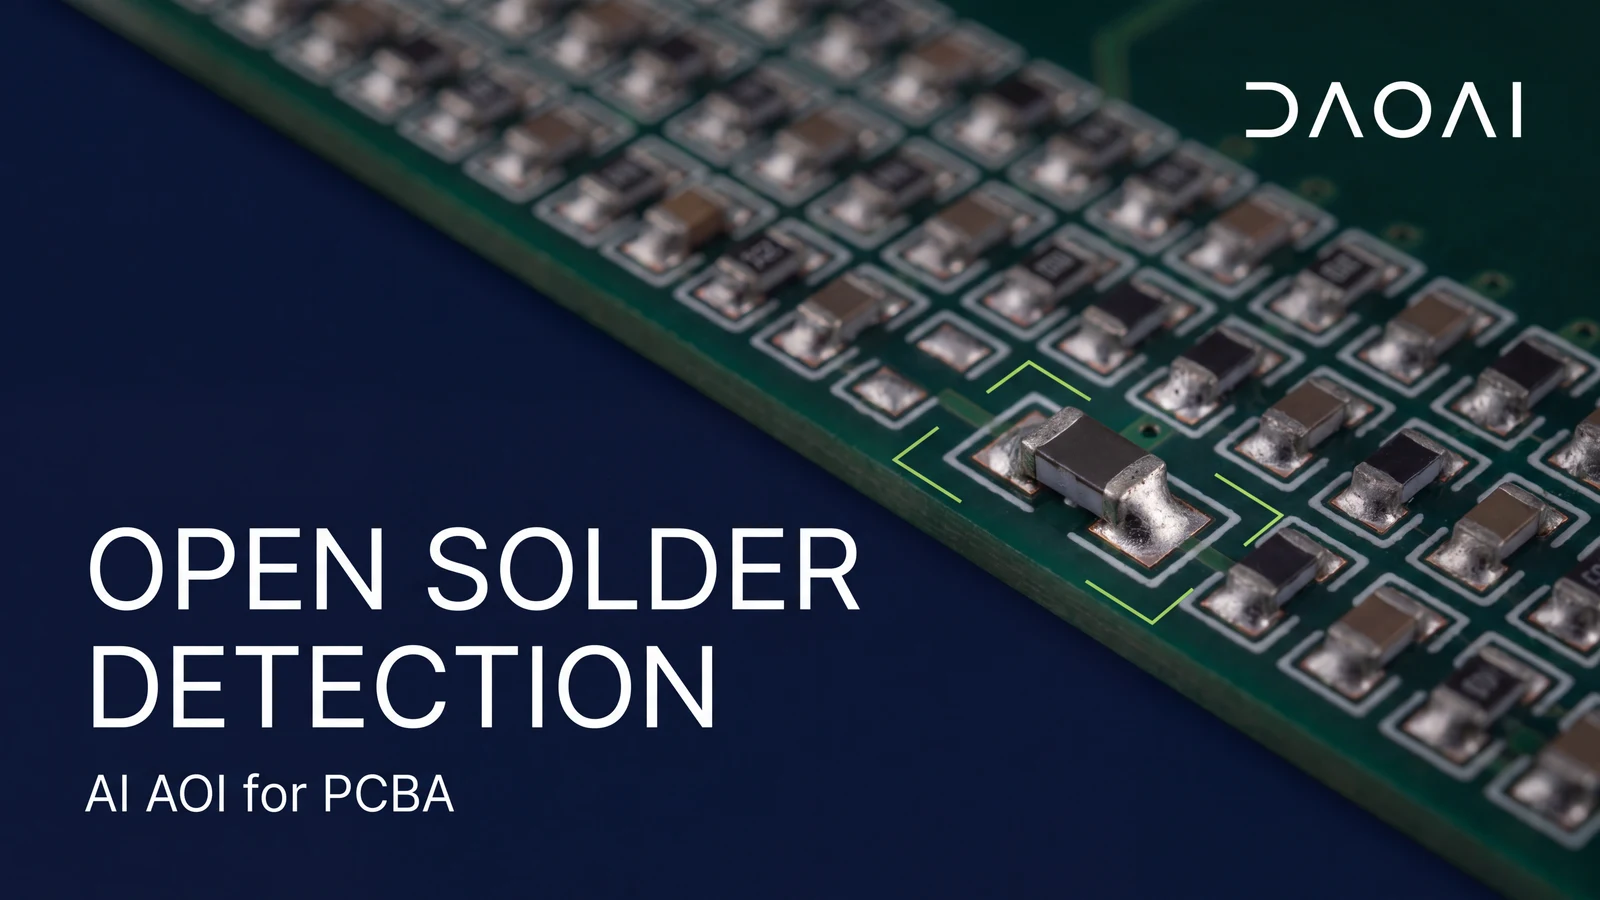
オープンはんだ:AOIによる可視不良の検出手法
AOIによる可視オープンはんだの検出手法、固定カラーしきい値方式の限界、事前学習済み2Dモデルによる通常・特殊ケースへの対応プロセスをご確認ください。
2026年9月17日
チューニングで解消できるAOI誤検出と、しきい値レイヤーの限界下に潜む誤検出。追加のチューニング工数を投入する前に、両者を見極める方法。
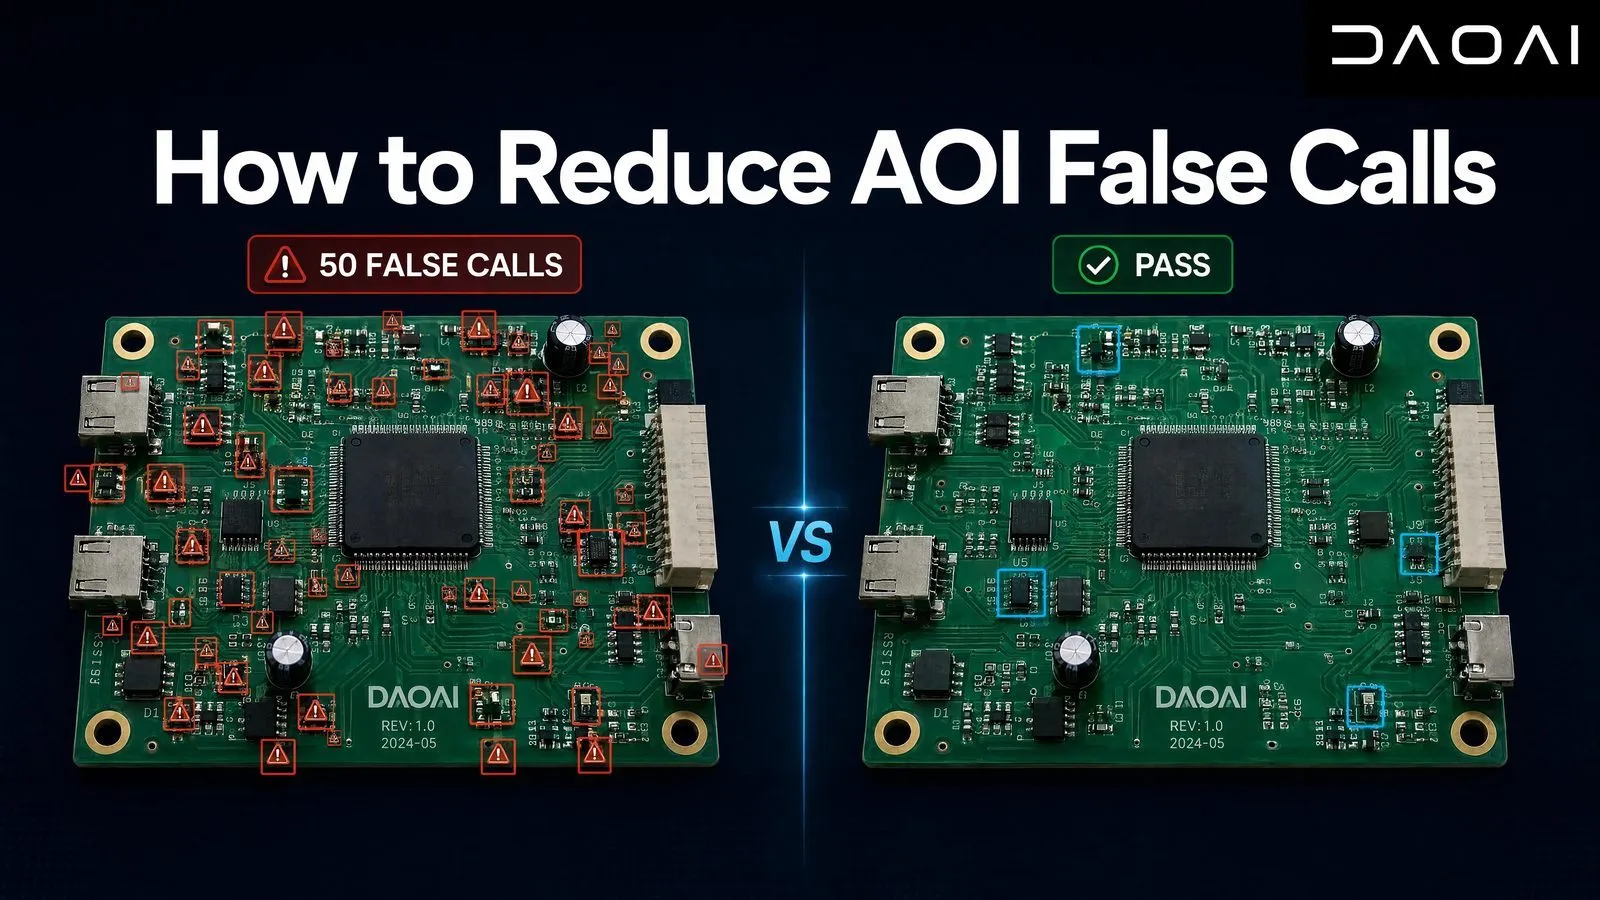
AOIの誤検出を削減するには、次の順序で原因に対処します。まずゴールデンサンプルが実際に良品であることを確認し、照明と光学系を仕様通りに戻し、部品ライブラリを整理した上で、IPC-A-610に照らし合わせてウィンドウごとにしきい値を再調整します。一律にしきい値を緩めることは根本的な解決にはなりません。誤検出を流出に置き換えているだけです。また、段取り替えや新しい部品ロットのたびに誤検出が再び増加する場合、直面している壁はルールベースアルゴリズムそのものであり、調整の問題ではなくアーキテクチャの課題です。
誤検出(フォールスポジティブ、またはオーバーキルとも呼ばれる)とは、AOIが良品基板を不良品として判定することです。誤検出が発生するたびに、作業者が二次確認のために基板を目視チェックすることになります。1シフト中に50回も「オオカミ少年」を演じる装置は、労力を浪費するだけでなく、作業者が装置の判定を信じなくなる原因を作ります。そしてこれこそが、最もコストのかかる問題です。本記事では、誤検出が発生する原因、それがもたらすコスト、従来のAOIで現実的に改善できる範囲、そして検査ロジックをルールからAIへ置き換えることで何が変わるのかを解説します。
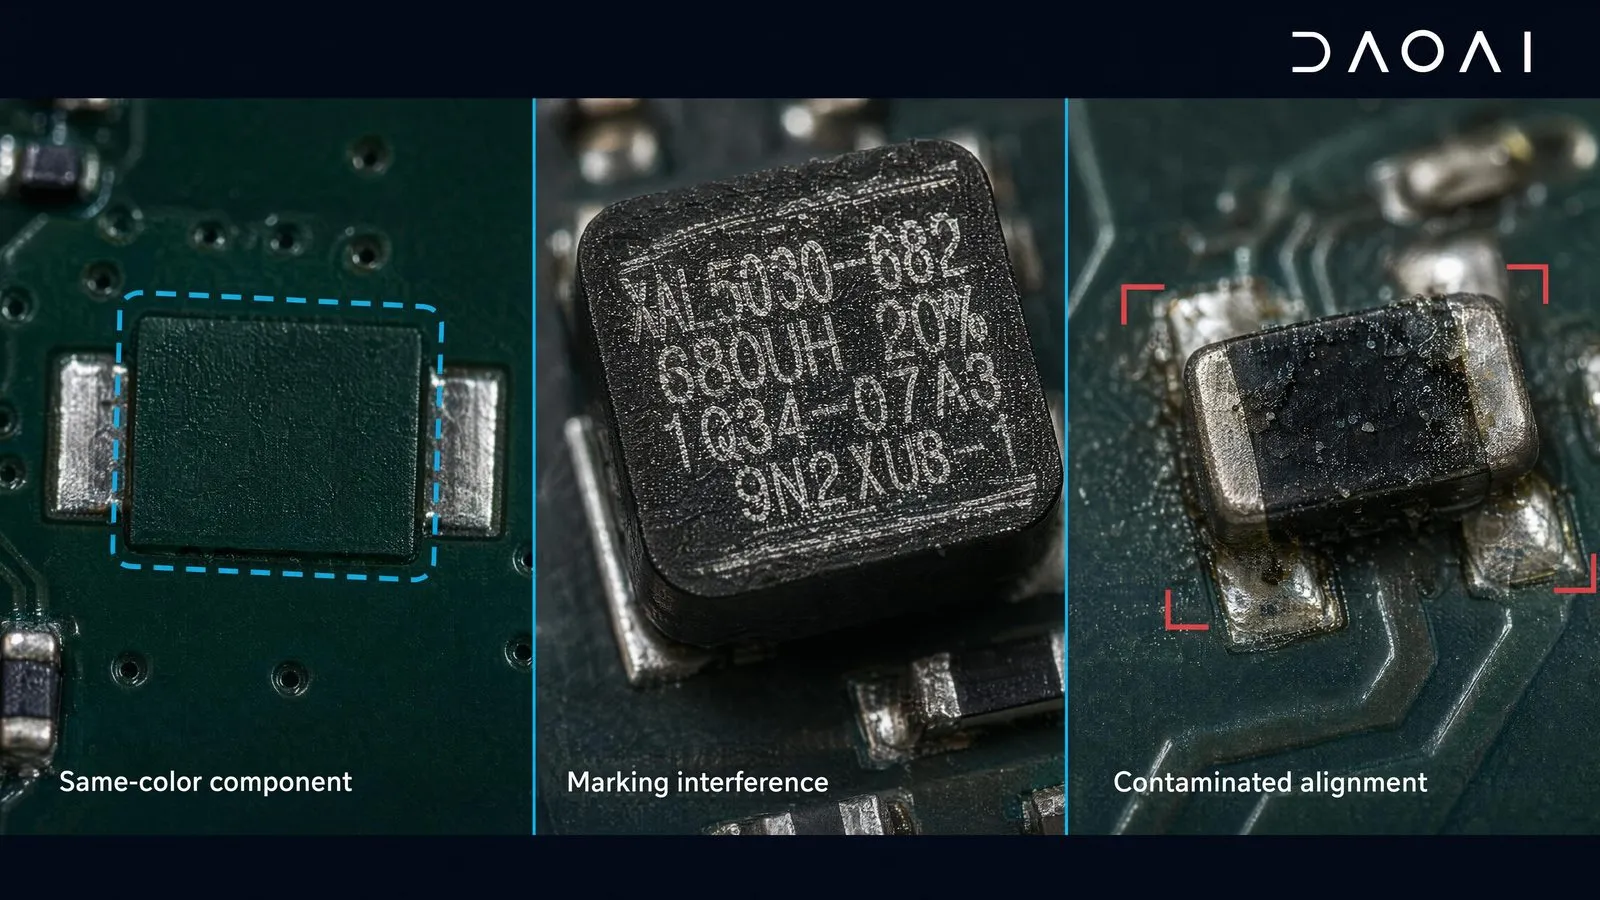
AOIの誤検出は、通常のプロセス変動を吸収できない検査ルールに起因します。主な要因は、受け入れ基準に対して厳しすぎるしきい値設定、照明の経時変化、部品ロットの変動、そして基板の反りです。さらに一部の部品タイプは、カラーベースのアルゴリズムを完全に破綻させます。基板のラミネート色と同色の部品本体や、チップインダクタや水晶振動子に見られる緻密な表面マーキングなどがその典型です。これらは、いくらしきい値を調整しても解決しないため、特に注意が必要です。
誤検出に関する議論の多くは「しきい値が厳しすぎる」という点で止まりがちです。それも事実ですが、原因の表面をなぞっているに過ぎません。全容は以下の通りです。
誤検出の原因についてパレート分析を実行してください。もし下位3項目が多数を占めているなら、それはアルゴリズム自体の問題であり、パラメータ調整では解決できません。
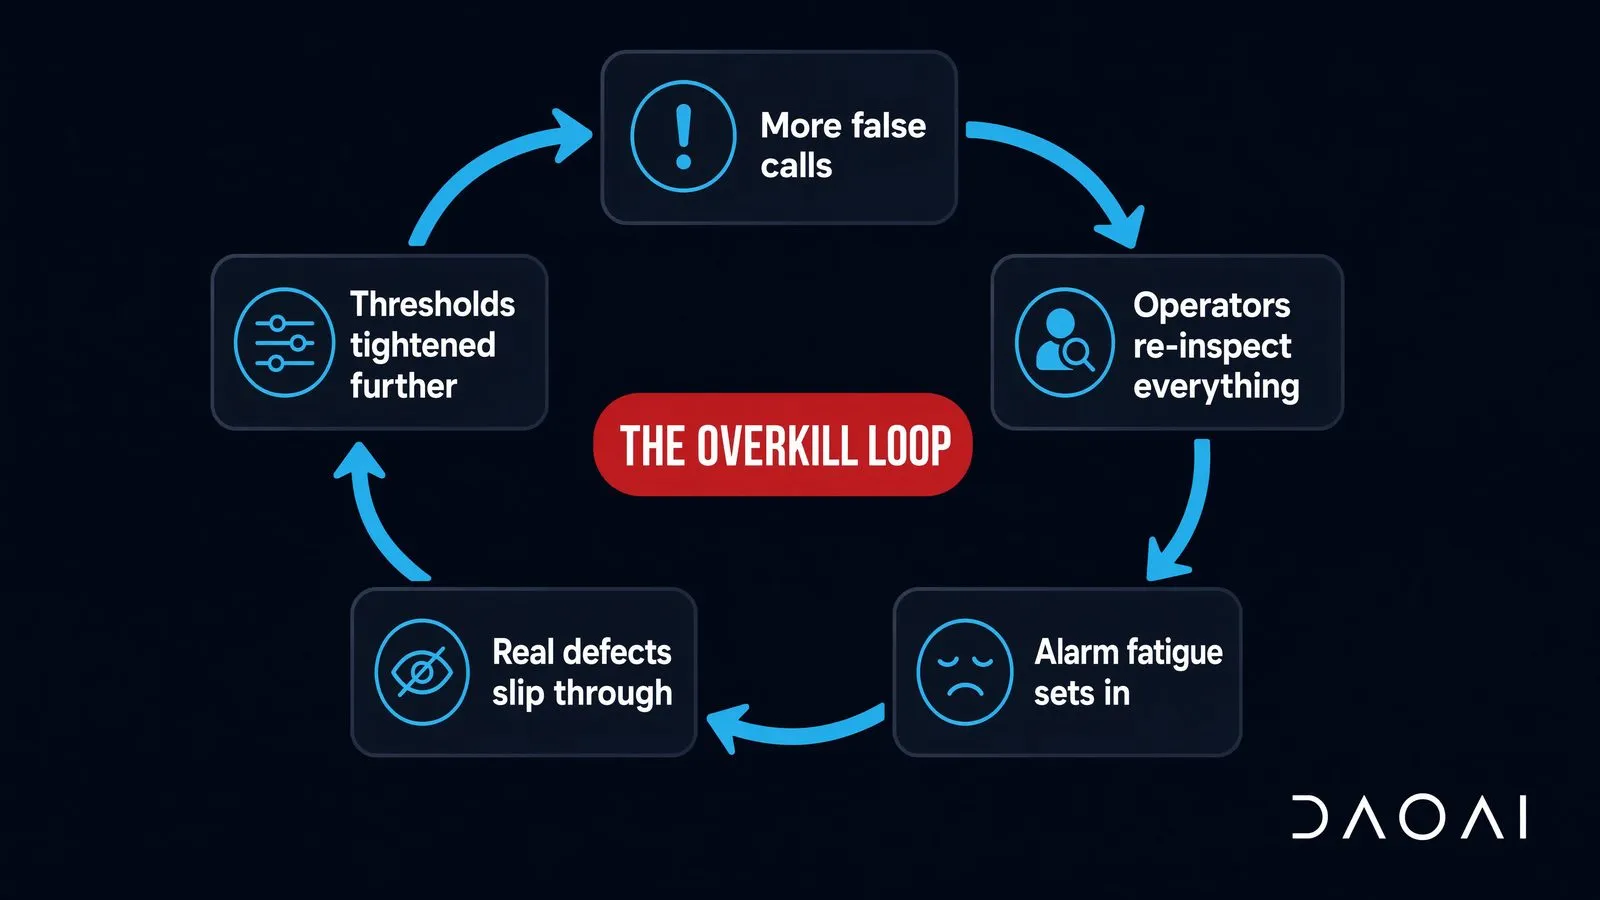
誤検出によるコストは、3つの階層で発生します。再検査の工数(フラグが立ったすべての基板を作業者が再判定する)、確認ステーションで基板が滞留することによるライン停止、そして作業者の判断力麻痺(最も目に見えにくく、最もコストがかかる要因)です。アラームの大半が誤検出になると、作業者は確認作業を形骸化させ、装置が失った信頼性の隙を突いて真の欠陥が流出します。DaoAIの報告によると、再検査とライン停止のコストは作業者1人あたり年間約15,000〜40,000米ドルに達します(DaoAI報告値)。
第3の階層である判断力麻痺は、検査の目的を根底から覆すため、特に注視すべき点です。オーバーキルに埋もれたAOIは省人化に寄与しなくなるどころか、依存している目視確認工程が麻痺することで、自ら欠陥の流出を引き起こし始めます。品質管理部門はすり抜けた欠陥を捕らえるためにさらにしきい値を厳しくし、それがさらなる誤検出を生み、作業者の感覚をさらに麻痺させます。「フラグが立った基板を目視で再検査すればよい」という運用が、決して低コストに収まらない理由はここにあります。
さらに、じわじわと進行する別のコストもあります。誤検出が常態化すると、エンジニアはAOIの報告内容を一切信用しなくなります。その出力に基づいて作成される不良トレンドやSPCチャートは単なるノイズと化し、装置自体が放置されることになります。形骸化した検査システムは、「基板を検査しない」ための極めて高価な投資に他なりません。
従来のAOIでは、しきい値に触れる前に測定システムそのものを修正することで誤検出を削減します。ゴールデンサンプルを再検証し、照明を仕様通りの状態に戻し、実際にラインへ投入されているロットに合わせて部品ライブラリを更新します。その上で、ワースト要因のパレート分析を出発点として、IPC-A-610の基準に沿ってウィンドウごとにリミット値を再調整し、残るばらつきが装置ではなくプロセス側に起因していることを確認するために繰り返し精度を検証します。
この順序で進めることで、確実な改善効果が得られます。
ただし、これらは恒久的な解決策ではありません。段取り替え、新製品の導入、新しい部品ロットが投入されるたびに、作業の一部が振り出しに戻ります。NPIのたびにチューニングの負債を清算しなければならない多品種少量生産の工場では、この負担が最も顕著に現れます。
AIは、ピクセル空間ではなく特徴空間で部品を判定することにより、誤検出を削減します。学習済みのビジョンモデルが形状、構造、テクスチャ、空間的コンテキストを抽出し、生のピクセルを固定ルールと比較するのではなく、実際の良品基板の見え方に基づいて異常度をスコアリングします。これにより、従来のルールベース誤検出の大半を占めていた照明のドリフト、外観ロットのばらつき、基板の反りなどの変動を許容した判定が可能になります(DaoAI報告値。実際の基板にてご確認ください)。
前述の根本原因とAIによる解決メカニズムの対応は以下の通りです。
| 根本原因 | 従来の対策 | AIのメカニズム(DaoAI報告値) |
|---|---|---|
| 照明・光学系のドリフト | 定期的な再キャリブレーションと再調整 | 特徴空間での推論。モデル出力が生のRGBシフトに依存しない |
| ロット間の部品ばらつき | ロットごとにライブラリを更新 | 外観のばらつきを特徴量で汎化。ロットごとの再教示が不要 |
| 基板の反り/位置公差 | ウィンドウを広げる(流出リスクを許容) | 特徴抽出における位置変動への高い許容度 |
| 同色部品 | RGBルールでは対応困難な場合が多い | RGBを超えた多次元特徴量埋め込みにより部品とラミネートを分離 |
| インダクタ/水晶振動子のマーキング | 領域のマスキング、またはノイズとして放置 | 多特徴判別器によりマーキングの特徴と欠陥信号を分離 |
| 異物混入によるアライメント不良 | 目視による確認 | 表面の異物・汚れに関わらずAIによる位置特定精度を維持 |
| 過度に厳しいしきい値 | 手動による定期的な再調整 | ゴールデン基板からしきい値を自動生成し、フィードバックで最適化 |
もう一つの構造的な違いは、フィードバックループです。DaoAIのシステムでは、作業者がフラグの立った画像を誤検出としてマークすると、その判定がモデルにフィードバックされ、パラメータが更新されます。ライン自体の生産実績が学習データとなるため、使い込むほど誤検出率は上昇するのではなく低下傾向を示します。(この背景にあるゴールデン基板のワークフローについては、CADファイル不要のAOIプログラミングで解説しています)。作業者がフィードバックを行うにつれて誤検出が低減し、検出精度は98%以上を維持します。デモ時に貴社の基板で実際の性能をご確認ください。
検査基準自体が変動することはありません。合否基準は依然としてIPC-A-610に準拠します。モデルによって変わるのは、「許容可能な違い」と「欠陥」をシステムがどれだけ高精度に見分けられるかという点です。同一アーキテクチャによる検出性能の詳細については、単一画像AI検出が欠陥の多様性にどのように対応するかをご覧ください。
誤検出への対応が、立ち上げ時のタスクではなく恒常的なエンジニア業務になってしまった場合、調整作業だけでは限界に達しています。そのサインとしては、段取り替えのたびにしきい値の再調整が必要であること、部品ロットやベンダーの変更ごとに誤検出がぶり返すこと、再検査が例外処理ではなく常設ステーション化していること、そしてオーバーキルが高止まりしたまま欠陥の流出が発生していることなどが挙げられます。この段階に達すると、制約となっているのはルールベースのアーキテクチャそのものであり、どれだけ調整を重ねても数週間の延命にしかなりません。
判断の実践的な基準として、製品構成が安定しており、NPIが稀で、ライブラリの管理体制が整っており、前述のメンテナンス手順によって実際に誤検出が減少した場合は、依然としてパラメータ調整が適切な手段となります。ルールが厳格に運用されている安定した大量生産ラインであれば、従来のAOIでも十分に機能します。これは適合するケースであり、詳細な比較については比較記事で取り上げています。
一方で、品種数の増加に比例して誤検出の負担が増大しているなら、アーキテクチャが制約要因となっています。NPIのたびにチューニングの負債が再発する、セカンドソースの部品でパターンマッチングが失敗する、パレート分析の上位が同色部品、マーキング付きインダクタや水晶振動子、照明ドリフトなどで占められているといった場合、これらは調整では手が届かないしきい値層の下流に根本原因があります。判断基準は明確です。毎月同じ誤検出削減作業のためにエンジニアの工数を費やしているなら、その場しのぎの対策にとどまっています。フィードバックから学習するアーキテクチャを導入すれば、その問題を一度で根本解決できます。
工場によって部品単位(PPM)、基板単位、あるいは全コールに対する割合など測定基準が異なるため、一律に信頼できる基準値は存在しません。製品構成、基板の複雑度、しきい値の設計思想によって、数値は桁違いに変化します。実践的なアプローチは、1つの基準を定めてラインごとにベースラインを測定し、その推移を監視することです。プロセスが安定しているにもかかわらず誤検出率が上昇傾向にある場合、製品ではなくプログラム側にドリフトが発生していることを意味します。
誤検出は良品基板を欠陥として判定することです。流出は実際の欠陥を見逃して合格させることです。ルールベースのシステムでは、この2つはトレードオフの関係にあります。しきい値を厳しくすれば誤検出が増加し、緩めれば流出が増加します。また、誤検出率が高い状態が続くと、再検査を行う作業者の注意力が麻痺し、間接的に流出を引き起こす原因にもなります。
一律にしきい値を緩めれば、確実に欠陥がすり抜けます。それは流出と引き換えにアラームの静寂を買っているに過ぎません。IPC-A-610の基準に照らし合わせて明らかに過度な設定となっているウィンドウのみを対象とし、基準サンプル、照明、ライブラリの問題を修正した後に限って緩和を行うべきです。規格を逸脱しなければ誤検出を抑えられないウィンドウがある場合、それは調整スキルの限界ではなく、変動を吸収するアルゴリズム自体の限界に達しています。
多くのエンジニアが想定するよりもはるかに少量です。DaoAIのシステムは、1枚のゴールデン基板から立ち上げが可能です。モデルは100万枚以上の実際の生産画像であらかじめ事前学習されており、その単一サンプルから対象基板に適応し、通常の生産工程中に作業者からのフィードバックを受けて継続的に改善されます(DaoAI報告値)。導入から初回検査の実施までの間に、膨大なデータ収集プロジェクトを組む必要はありません。
検査は常に検出感度とノイズのトレードオフであるため、誤検出ゼロを誠実に保証できるシステムは存在しません。現実的な目標は、流出ゼロを維持しながら、再検査が常設工程ではなく例外処理となるレベルまで誤検出の負担を低減することです。弊社を含め、あらゆるベンダーの主張は、お客様ご自身の基板によるトレンドデータに基づいてご判断ください。
誤検出のパレート分析で前述の表の左列が上位を占めている場合、どれだけチューニング工数を増やしても改善は見込めません。DaoAIのPシリーズは、オフライン(P1/P2)およびインライン(P3/P3D)の各構成において、特徴空間での検査と作業者フィードバックによる学習を適用しています。
AOIによる可視オープンはんだの検出手法、固定カラーしきい値方式の限界、事前学習済み2Dモデルによる通常・特殊ケースへの対応プロセスをご確認ください。
2026年9月17日
ベンダーのROI計算ツールは前提条件をあらかじめ決めてしまっています。本稿では、8つのコスト項目、フォールスコールおよび流出削減効果の算出式、さらに採算が合わないケースを含む2つの具体的な試算シナリオからなるモデルの全貌を公開します。
2026年8月25日
自社の基板で再現できない限り、ベンダの精度数値には何の意味もありません。持ち込むべき6枚の基板、測定すべき5つの項目、そして合格ラインの具体像。
2026年8月11日
AI検査の知見、製品ニュース、業界分析。月一回、必要な情報だけをお届け。
お問い合わせへの回答のためにお客様の情報を使用します。 プライバシーポリシーをご確認ください。