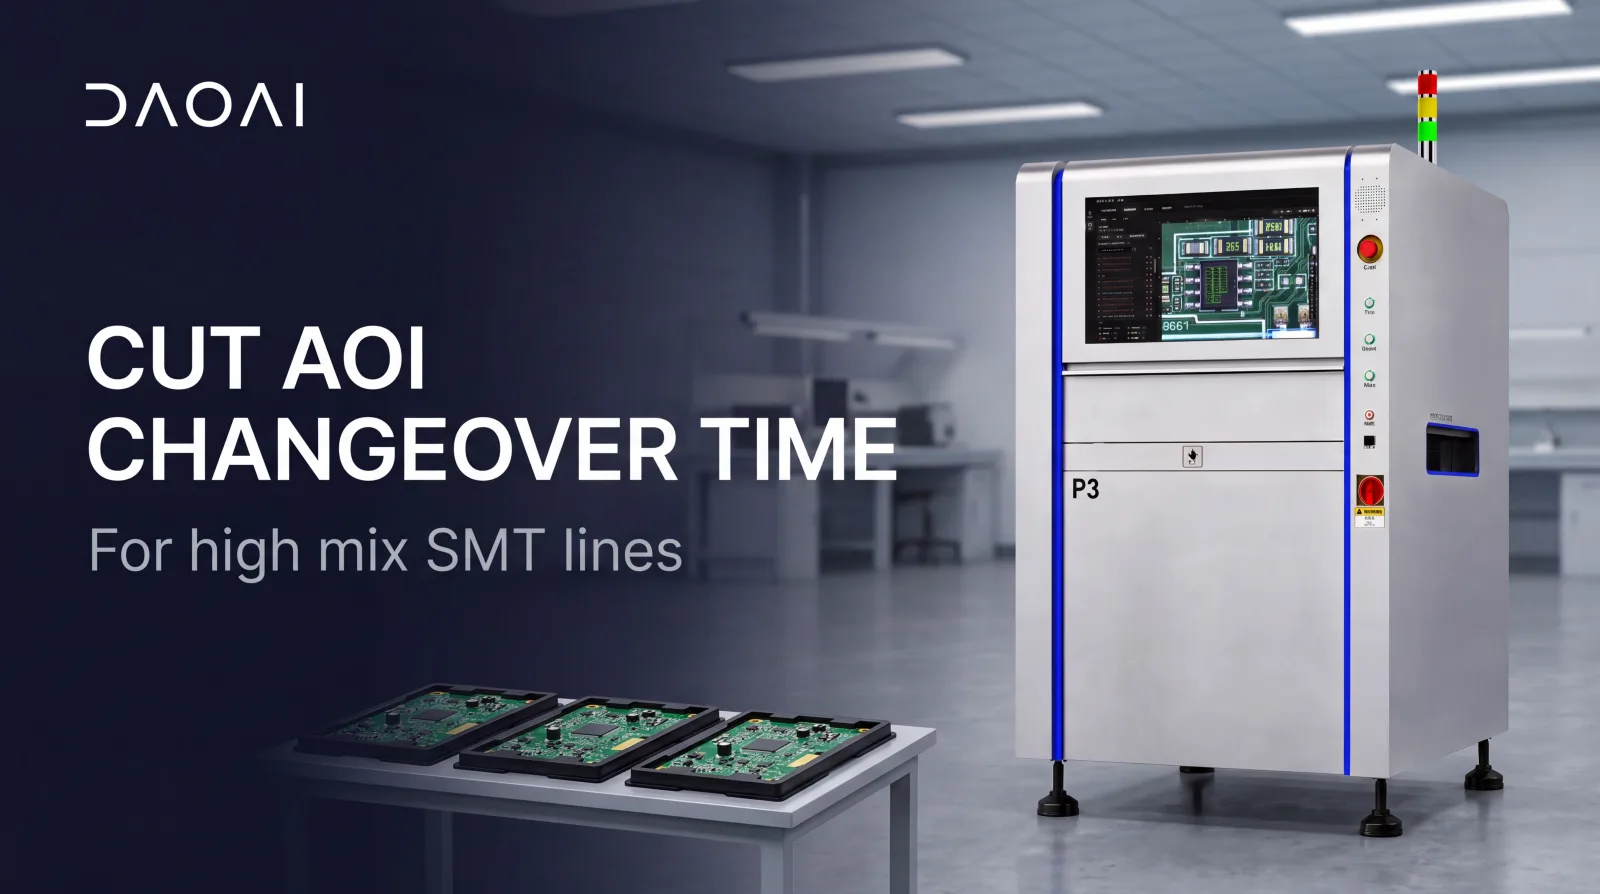
如何缩短多品种 SMT 产线的 AOI 换线时间
拆分程序准备、首板复核与生产放行环节,精准定位多品种 SMT 产线上的关键延误。
只为一块子板编程,由 AOI 找出、对位并判定拼板上的其他所有板位。本文介绍拼板检测如何工作、容易在哪里出错,以及为什么每块拼板的设置时间都很重要。
拼板 AOI 检测是指只为一个板位编程,由设备把该程序应用到拼板上的每一个板位,并对每个板位单独对位、判定和报告。做得好的话,一块 12 连板只需一次编程,而不是十二次,而且分板后每一块板都可追溯。在 DaoAI 设备上,您只需在一块子板周围画一个框,软件就会从图像中找出拼板上的其余板位。
小板通常以拼板形式生产:多块相同的板排列在一块拼板上,通过邮票孔连接筋或 V 割线连在一起,这样产线处理的是一块较大的拼板,而不是许多小板。
AOI 设备看到的是一块拼板,但客户收到的是一块块单板。因此检测程序要做两件事:判定每个板位上的每个元件,并把每个板位的结果分开保存,以便分板后跟随那块板。
每次设置拼板都会遇到几个术语:
在基于规则的 AOI 上,工程师教一个板型通常需要 3 到 5 小时,元件数达数千个的板则要好几天。拼板还要在此基础上增加自己的设置:输入行数、列数和间距,为镜像板位设置旋转角度,然后检查检测框在拼板最远角上是否落在正确位置。
在大批量生产中,这部分成本会被数月的生产摊薄,但每一块新拼板和每一次改版仍然要付出这个成本。在多品种生产中,当一条产线每周要导入好几块新拼板,而有些订单只有几十块拼板时,设置时间可能比生产时间还长。
小的布局误差也会变成误报。如果您输入的间距稍有偏差,检测框每经过一个板位就离元件更远一点,离原点最远的板位会产生一连串报警,操作员很快就学会了忽视它们。关于这为什么重要,请参阅 如何缩短多品种 SMT 产线的 AOI 换线时间。
DaoAI 把拼板布局当作要从图像中识别的东西,而不是要手工输入的东西。拼板检测 流程如下:
拼板还能给 AI 提供更多学习素材。各子板上相同的元件为同一个模型提供训练样本,在一个板位上所做的共享修改会应用到所有相同的板位,无需重复操作。
之所以需要 Mark 点,是因为没有一块拼板两次放在完全相同的位置。整板 Mark 点修正拼板级别的偏移和旋转;局部 Mark 点修正单板或细间距元件附近较小的误差。
单一整板修正的弱点在于拼板并非完全刚性。基材伸缩、连接筋弯曲和治具磨损意味着第 1 个板位可以对得非常准,而第 12 个板位却偏得足以让小型无源元件触发偏移报警。
DaoAI 按每块子板自身的特征进行对位,而不是按整块拼板对位,这有助于减少由错位导致的误报。对位标记会自动放置,您也可以自己点击标记中心。更换治具后,可以重新对位,而不必改动检测程序。
当某个板位在组装前就被判废(例如在光板电测时),通常会用油墨、贴纸或刮花的区域标记出来。贴片机读取这个坏板标记(bad mark)后跳过该板位。AOI 也必须知道要跳过,否则它会把一块本来就不打算贴装的板上的每个元件都报为缺件。
处理不当时,一个打叉板位就会让复判站被“缺件”报警淹没,并拉低一块在上游就已报废的板的良率。良好做法是:
DaoAI 能自动识别坏板标记,并提供多种坏板标记识别算法,您可以选择适合您板厂油墨、贴纸或刮花样式的那一种。
拼板一旦被分开,“拼板 4471 通过”这样的结果就没多大用了。每块板都需要自己的记录。DaoAI 把每块子板的条码或序列号与其检测结果关联起来,因此分板后单板仍然可追溯;它还能在检测过程中读取 1D 条码、QR 码、Data Matrix 等其他 2D 码以及序列号。
按板位的数据也是一种工艺工具。DaoAI 的 生产集成 功能报告整板和每块子板的直通率。当某个板位比其他板位更常出现不良时,这指向的是拼板上该位置的钢网开孔、支撑顶针或回流曲线问题,而不是元件问题。
并不是每块拼板都是整齐的网格。有些为了多排几块板而混合方向;有些在定位孔周围间距不均。对于这些情况,您可以手动配置不规则的间距或混合方向,然后为该产品保存布局。
客户也会改变拼板方式,例如从 6 连的打样拼板改为 10 连的量产拼板。DaoAI 可以把现有的子板程序复用到不同的布局上,无需重新为板子编程。
如果某个板位确实不同,例如装了不同元件的变体,您可以单独编辑该板位,其他板位则继续使用共享程序。重新生成程序时,您的手动设置会保留。
对于拼板生产,最大拼板尺寸往往是决定性的规格。所有 DaoAI 设备都运行同一套核心 AI 软件;它们的区别在于光学和传送方式。
| 设备 | 类型 | 最大板 / 拼板尺寸 | 分辨率 / 相机 |
|---|---|---|---|
| P1 | 离线 2D | 470 × 330 mm(≈ 18.5 × 12.99 in) | 15 µm/像素 |
| P1L | 离线 2D,大尺寸 | 680 × 510 mm(≈ 26.77 × 20.08 in) | 15 µm/像素 |
| P2 | 离线 2D 旗舰 | 470 × 330 mm(≈ 18.5 × 12.99 in) | 10 µm/像素 |
| P3 | 在线 2D,单轨 | 500 × 600 mm(≈ 19.69 × 23.62 in) | 10 µm/像素 |
| P3D | 在线 2D,双轨 | 每轨 500 × 325 mm(≈ 19.69 × 12.8 in) | 10 µm/像素 |
| P5 | 在线 3D,单轨 | 500 × 600 mm(≈ 19.69 × 23.62 in) | 10 µm 光学 |
| P5D | 在线 3D,双轨 | 每轨 500 × 300 mm(≈ 19.69 × 11.81 in) | 10 µm 光学 |
| A3 | 插件检测,跨线式 | 420 × 420 mm(≈ 16.54 × 16.54 in) | 26 MP 相机 |
以上所有型号的最小板尺寸均为 50 × 50 mm(≈ 1.97 × 1.97 in)。
不需要。您只需在一块子板周围画框,自动识别就会从图像中找出其余板位,包括行数、列数和间距。不规则布局可以手动配置,并为该产品保存。
是的。每块子板都按自身特征对位,用共享程序检测,并单独记录结果,包括每个板位的直通率。
能。现有的子板程序可以复用到不同的拼板布局上,无需重新为板子编程。
每块子板的条码或序列号都与其自身的检测结果关联。记录跟随的是单板,而不仅仅是拼板。
持续不良的板位通常指向与位置相关的原因,例如该处的钢网开孔、板支撑或回流曲线。按板位的良率数据能让这种规律显现出来。
想在您自己的拼板上看看效果?预约演示 并带上您的拼板布局,或者寄给我们一块您自己的板,我们将免费为您测试。
拆分程序准备、首板复核与生产放行环节,精准定位多品种 SMT 产线上的关键延误。
当编程时间比生产还长,打样就会跳过 AOI。标准板 AI 编程让 NPI 首批的第一块板就能接受检测。
2026年9月28日
Gauge R&R 显示 AOI 本身带来多少波动;Cpk 显示它所测量的工艺是否在规格内。本文介绍如何在检测系统上完成这两项研究。
2026年9月28日
AI 检测洞察、产品动态与行业分析。每月一次,无多余打扰。
我们使用您提供的信息回复您的咨询。 查看我们的隐私政策。