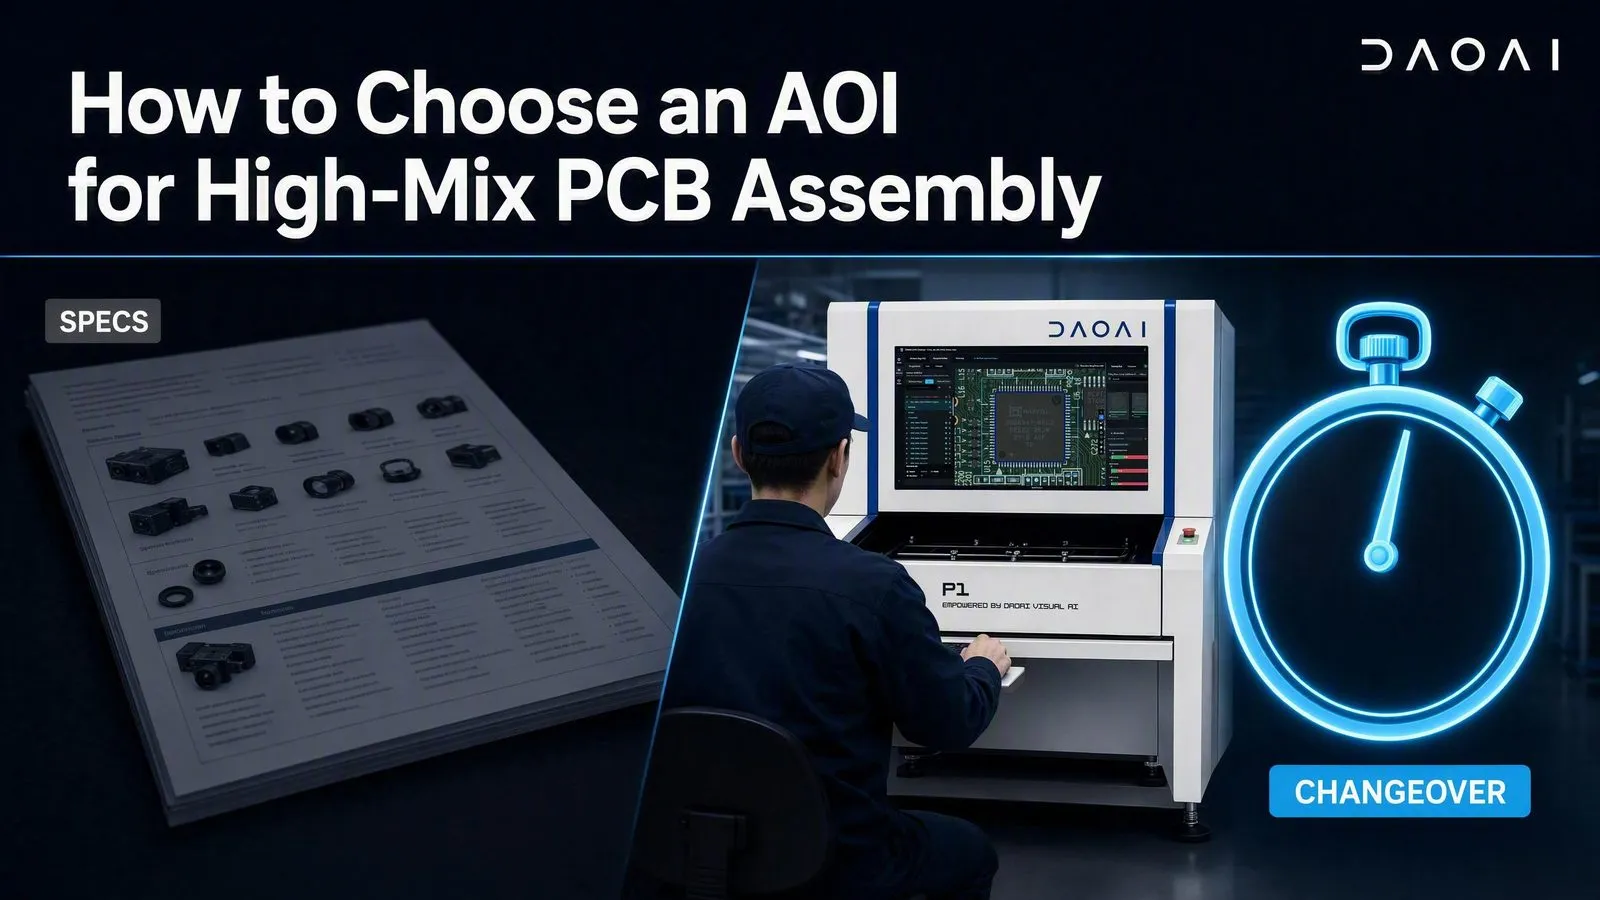
如何挑選適合少量多樣 PCB 組裝的 AOI
規格只是入場券。在少量多樣產線上,真正的差異在於:編程輸入條件、換線時間與誤判負擔。7 個關鍵問題讓優劣立現。
2026年8月5日
SPI 在印刷後檢查錫膏,AOI 在置件或焊接後檢查可見板面,AXI 則檢查隱藏焊點。本文說明各自看得到什麼、會漏掉什麼,以及在產線上的位置。
SPI(錫膏檢測)在印刷機之後立即檢查錫膏印刷;AOI(自動光學檢測)在置件、迴焊或波焊之後檢查板面上看得到的一切;AXI(自動 X-ray 檢測)則檢查被零件遮住的焊點。大多數 SMT 產線以 SPI 和 AOI 為骨幹,只有在電路板有 BGA、QFN 或其他需要檢查的隱藏焊點時,才加上 AXI。
這三者是互補而非互相取代。每一種都能看到其他兩種看不到的缺陷,也各自位於產線的不同位置。本指南說明每一種看得到什麼、會漏掉什麼,以及該放在哪裡。
SPI 在鋼板印刷後量測空板上的錫膏,通常使用 3D 高度感測器。它回報每個錫膏點的體積、高度、面積與偏移,以及錫膏橋接和漏印。這是抓出焊錫問題最早、也最便宜的地方:印刷不良可以在置件前清洗後重印。
AOI 使用相機與多角度光源判斷看得到的板面:零件(有無、是否正確、偏移、旋轉、反向)、印字,以及可見的焊錫爬錫面與接腳。2D AOI 依據彩色影像判斷;3D AOI 加上實際量測的高度,因此翹腳、共面度與錫量是量測出來的,而不是推估的。
AXI 讓 X 射線穿透組裝板,對焊錫密度成像,包括零件本體下方的焊點。它是檢查 BGA 與 QFN 焊點、空洞、枕頭效應(head-in-pillow),以及插件孔內部填錫的方法。它每片板的速度比 AOI 慢、成本也較高,而且無法讀取印字或檢查顏色。
| SPI | AOI(2D / 3D) | AXI | |
|---|---|---|---|
| 成像方式 | 錫膏的 3D 高度量測 | 多角度光源下的彩色影像;3D 另加結構光高度量測 | X 射線穿透(2D、2.5D 或 CT) |
| 典型產線位置 | 印刷後、置件前 | 爐前、爐後、波焊前或波焊後 | 爐後,常為離線或抽檢 |
| 主要涵蓋的缺陷 | 錫量不足或過多、高度、面積、偏移、錫膏橋接、漏印 | 缺件、錯件、偏移、旋轉、反向、立碑或損件;印字;可見焊點、錫橋、翹腳;錫珠與異物 | BGA/QFN/LGA 焊點、空洞、枕頭效應、隱藏錫橋、插件孔內填錫 |
| 會漏掉什麼 | 置件之後的一切:零件、極性、迴焊缺陷 | 零件本體下方的隱藏焊點;內部空洞 | 顏色、印字、本體上的極性標記;對輕質或非金屬特徵效果差 |
| 相對節拍時間 | 快;跟得上印刷機 | 快;線上型可跟上產線速度 | 較慢;常用於抽檢或特定零件 |
SPI 緊接在鋼板印刷機之後。很大一部分焊錫缺陷起源於印刷,而此時板上還沒有零件,修正成本很低。SPI 資料也可以回饋給印刷機,修正偏移並觸發鋼板清潔。
放在置件機之後、迴焊爐之前的 AOI,能在零件還可以用手修正時,檢查缺件、偏移、錯件或反向。它無法判斷焊點,因為焊點還沒形成。電路板價值高或置件風險高的產線會使用它;許多產線則省略這一站,依靠爐後 AOI。
爐後 AOI 是最常見的位置,涵蓋的缺陷範圍也最廣:零件有無與位置、極性、印字、可見焊點、錫橋、立碑、翹腳、錫珠與異物。如果電路板上有 BGA 或底部端子零件,則在 AOI 之後以 AXI 檢查這些焊點,有時採抽檢方式。
在混合製程的電路板上,波焊機之前的 AOI 會檢查插件零件是否插入、有無、是否正確以及方向是否正確。波焊之後,AOI 會檢查可見的焊錫面是否有缺錫、錫量不足或過多,以及接腳之間的錫橋。
不一定。實務上的優先順序大致如下:
從您的缺陷柏拉圖開始:哪些缺陷流到了測試、重工或客戶端,以及哪一種檢測原本能看到它們。
DaoAI 只生產 AOI 機台,不販售 SPI 或 AXI。DaoAI 機台在您的產線上擔任 AOI 的角色,與您現有的 SPI 和 X-ray 設備並行運作,並以 CSV 格式將結果匯出到您的 MES。
| DaoAI 機台 | 類型 | 適用位置 | 關鍵取像規格 |
|---|---|---|---|
| P3 / P3D | 線上型 2D,單軌/雙軌 | SMT 輸送線中 | 26 MP 全域快門,10 µm/px |
| P5 / P5D | 線上型 3D,單軌/雙軌 | SMT 產線中需要高度資料的位置 | 21 MP,光學 10 µm,高度精度 ≤ 6 µm |
| A3 | 插件檢測,桌上跨線式 | 架設在現有產線上方;一台機台同時負責波焊前與波焊後 | 26 MP,最大電路板 420 × 420 mm |
| P1 / P1L / P2 | 離線 2D,人工上板 | 產線旁:NPI、小批量、實驗室 | 5 MP、15 µm/px(P1、P1L);12 MP、10 µm/px(P2) |
P3 與 P5 也支援 DIP/插件檢測,線上型 3D 機種 P5 與 P5D 現已可供貨。
每台 DaoAI 機台都使用相同的核心 AI 軟體。自動建立程式只要一片標準板,就能在 30 秒到 5 分鐘內寫出檢測程式,不需要 CAD 檔;DaoAI 自動建立程式也不需要預先建好的零件庫。從極性、錫橋到錫珠與異物,全部 16 項檢測能力都列在檢測涵蓋範圍頁面。
不能。3D AOI 量測的是完成組裝、看得見的板面高度,能提升對可見焊點的翹腳、共面度與錫量判斷。它不像 SPI 能在置件前看到錫膏,也不像 AXI 能穿透零件本體看到隱藏焊點。
SPI 在印刷後、任何零件置件之前量測錫膏。AOI 在置件或焊接之後檢測電路板,檢查零件、印字與可見焊點。
不能。BGA 焊點位於零件本體下方,任何相機都看不到。BGA、QFN 與其他隱藏焊點要用 AXI 檢查;AOI 仍可檢查 BGA 的有無、位置與印字。
最常見的位置是迴焊爐之後,AOI 在那裡可以看到完成的焊點。有些產線會在置件後、迴焊前再加一台 AOI,趁修正成本還低時抓出置件錯誤。
沒有。DaoAI 只生產 AOI 機台:離線 2D、線上 2D、線上 3D 與插件檢測機種。它們可與您現有的 SPI 和 AXI 設備搭配使用。
如果您正在決定 AOI 該放在產線的哪個位置,請從您自己的產品開始。把您自己的電路板寄給我們,我們會免費幫您測試,工程師會告訴您需要哪一款機台、放在哪個位置。
規格只是入場券。在少量多樣產線上,真正的差異在於:編程輸入條件、換線時間與誤判負擔。7 個關鍵問題讓優劣立現。
2026年8月5日
當建程式比生產還久,試產板就會跳過 AOI。以標準板讓 AI 建立程式,NPI 的第一片板就能接受檢測。
2026年9月28日
Gauge R&R 顯示 AOI 本身帶來多少變異;Cpk 顯示它所量測的製程是否維持在規格內。以下說明如何在檢測系統上執行這兩項研究。
2026年9月28日
AI 檢測洞察、產品消息與產業分析。每月一次,不打擾。
我們會使用您提供的資料回覆您的洽詢。 請參閱我們的隱私權政策。