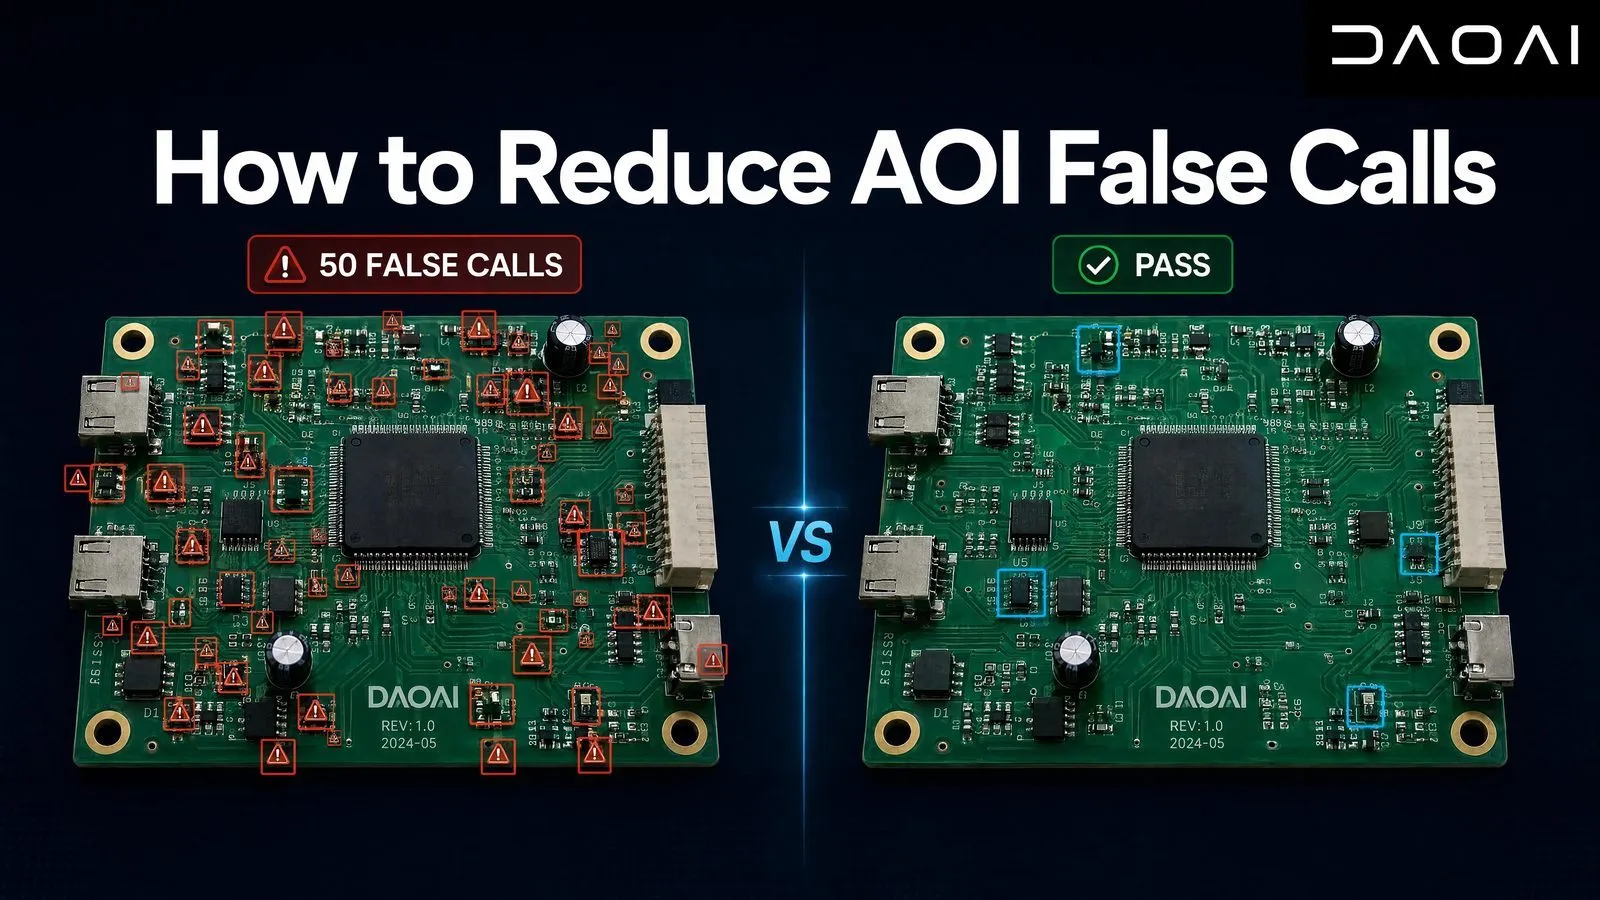
如何降低 AOI 误报:根因分析与应对方案
哪些 AOI 误报可以通过调优消除,哪些误报深藏于阈值逻辑底层,以及在你再次耗费工时盲目调参之前,如何准确辨别二者。
2026年7月28日
插件 AOI 在过波峰焊前检查插装和极性,过波峰焊后检查焊点。本指南介绍插件缺陷、人工目检为何会漏检,以及跨线式 AOI 如何融入现有的波峰焊产线。
插件(THT/DIP)AOI 在两个环节检测插件组件:波峰焊之前(炉前),确认每个元件都在位、正确、方向正确且插到位;波峰焊之后(炉后),检查每个焊点是否漏焊、少锡、多锡以及是否连锡。两项检测都做,就能在插件错误还能手工修正时抓出来,并在板子到达测试或客户之前抓出焊点缺陷。
插件缺陷分为两类:插件时产生的错误,以及焊接时产生的错误。大多数插件错误在过波峰焊之前仍然可见,修正成本也低。一旦焊上,同样的错误就意味着拆焊、返修,以及板子要再经受一次加热。
插件缺陷(炉前发现):
焊接缺陷(炉后发现):
炉前检测在插件之后、过波峰焊之前查看板子的元件面。它的任务是确认板子已经可以焊接。
检查项目是有无、型号、极性和插装。元件在不在?是不是对的元件?方向对不对?引脚是否真的插进了孔里?在 DaoAI 的插件检测中,专用 AI 算法检测缺件、错件和反向,并检查引脚有无和插装情况,程序由一块标准板(golden board)生成。
炉前报警是整条产线上成本最低的报警。操作员拔出元件、重新插好,板子继续流转,没有返修记录,也不用额外加热。
炉后检测查看焊好的焊点。它的任务是确认每个插件焊盘都有合格的焊点,并且没有在不该有焊锡的地方形成焊锡。
在 DaoAI 设备上,炉后检测涵盖每个插件焊盘的漏焊、少锡和多锡,以及相邻插件焊盘之间的连锡。
波峰焊、选择性波峰焊和手工焊的焊点看起来并不一样,各工厂的验收标准也不同。这就是为什么炉后检测需要一个能用您自己的焊点来训练的模型,下文会介绍。
| 炉前检测 | 炉后检测 | |
|---|---|---|
| 时机 | 插件之后、波峰焊之前 | 波峰焊、选择性波峰焊或手工焊之后 |
| 主要问题 | 每个元件是否都在位、正确、方向正确并已插好? | 每个焊点是否焊接良好、没有连锡? |
| 典型缺陷 | 缺件、错件或反向;引脚未插入;元件浮高 | 漏焊、少锡或多锡;连锡;锡珠 |
| 修正成本 | 低:手工拔出重插 | 较高:拆焊、返修、重新检查 |
| DaoAI 检测项 | 缺件、错件、反向;引脚有无与插装 | 每个插件焊盘的焊锡质量;插件连锡 |
许多插件产线仍然依靠拿着放大镜的操作员,在炉前、炉后或两处都做目检。这种方式灵活,也不需要编程,但有众所周知的局限。
基于规则的 AOI 在插件检测上一直力不从心,原因类似。插件元件的形状远比 SMT 片式元件多,为每个连接器、变压器和继电器建立元件库条目和检测窗口要花很长时间,而且波峰焊焊点的外观差异比回流焊焊点更大。许多工厂干脆把插件检测留给了操作员。
采用 AI 方法后,有三件事发生了变化。
程序由一块良品板生成。DaoAI 自动编程不需要预先建好的元件库,所以不必为每个连接器或异形元件建立元件库条目。在 DaoAI 设备上,自动编程需要 30 秒至 5 分钟,炉前和炉后检测在同一台设备上、用同一个程序运行。
您可以用自己生产中的样本扩展焊锡模型。采集单个焊点图像,或某个产品所有同类焊点的图像,按您的验收标准标注 OK 或 NG,然后训练模型识别波峰焊、选择性波峰焊或手工焊焊点中的特殊缺陷和可接受的差异。
训练好的模型可以应用于选定的焊盘,或设为某个元件组的默认模型,并与现有的焊点和连锡检测一起运行。训练直接在设备上进行,无需联网或云账号。完整流程请参阅 模型训练。
当良好焊点被报警时,操作员把它标记为 OK,AI 更新就会从中学习。误报消失了,而针对您仍需抓出的缺陷的接受范围并没有放宽。
DaoAI A3 专为波峰焊前后的插件组件检测而设计。它是一台跨在现有产线上方的桌面式设备,不需要改造产线。
高度可在 1435 至 1635 mm 之间调节,宽度可在 1000 至 1200 mm 之间调节,因此机架可以根据所跨的传送线进行设置。一台 A3 即可完成炉前和炉后检测,并可检测板的两面。
| A3 规格 | 数值 |
|---|---|
| 相机 | 26 MP 彩色工业相机 |
| 镜头 | 18 mm(≈ 0.709 in)工业成像镜头 |
| 光源 | 高亮度 LED 大孔径平面光加低角度光 |
| 板尺寸 | 50 × 50 mm 至 420 × 420 mm(≈ 1.97 × 1.97 in 至 16.54 × 16.54 in) |
| 安装方式 | 桌面式,跨在现有产线上方,无需改造产线 |
| 可调高度 / 宽度 | 1435–1635 mm / 1000–1200 mm |
| 设备深度 | 841 mm(≈ 33.11 in) |
| 重量 | 100 kg(≈ 220.5 lb) |
| 电源 | 220 V,10 A,50–60 Hz |
A3 涵盖炉前和炉后检测,以及元件本体的缺件、错件和反向检查;它不检测 SMT 元件,计划中的后续型号将增加 SMT 检测。如果您需要在在线设备上进行插件检测,P3 和 P5 也支持 DIP/插件检测。以上规格为参考值。
A3 运行与 DaoAI 全系列相同的核心 AI 软件:自动编程、反馈学习、模型训练和离线运行均为标配。关于具体检测项的更多内容,请参阅 插件检测 页面。
炉前 AOI 在焊接前检查插件元件是否在位、正确、方向正确并已插好。炉后 AOI 在焊接后检查每个焊点是否漏焊、少锡或多锡,以及是否连锡。
能。DaoAI 的焊锡模型可以用您自己生产中的标注图像进行扩展,从而识别波峰焊、选择性波峰焊或手工焊焊点中的缺陷和可接受的差异。
在 DaoAI 设备上不需要。检测程序由一块标准板生成;CAD 或 BOM 数据为可选项,用于补充位号和料号。
不需要。A3 是一台跨在现有产线上方的桌面式设备,高度和宽度可调,不需要改造产线。一台 A3 即可同时完成炉前和炉后检测。
插件板的差异比 SMT 板更大,所以最好的测试就是用您自己的产品。寄给我们一块您自己的板,我们将免费为您测试;或者 预约演示,在您的板上查看炉前元件检测和炉后焊锡检测结果。
哪些 AOI 误报可以通过调优消除,哪些误报深藏于阈值逻辑底层,以及在你再次耗费工时盲目调参之前,如何准确辨别二者。
2026年7月28日
当编程时间比生产还长,打样就会跳过 AOI。标准板 AI 编程让 NPI 首批的第一块板就能接受检测。
2026年9月28日
Gauge R&R 显示 AOI 本身带来多少波动;Cpk 显示它所测量的工艺是否在规格内。本文介绍如何在检测系统上完成这两项研究。
2026年9月28日
AI 检测洞察、产品动态与行业分析。每月一次,无多余打扰。
我们使用您提供的信息回复您的咨询。 查看我们的隐私政策。